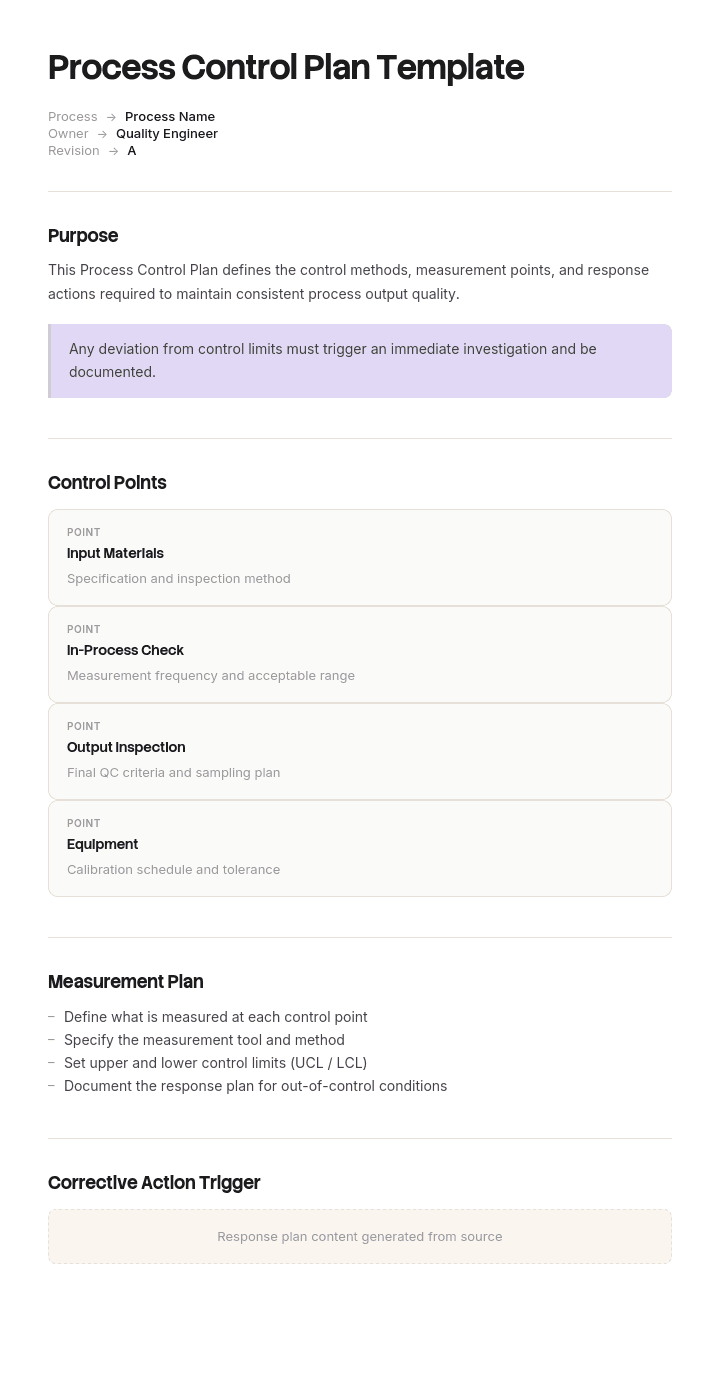
このテンプレートを使用してください
プロセス管理計画は、コアとなる品質ツールです。特に製造、自動車、航空宇宙、医療機器では重要です。Trupeerを使えば、無料のプロセス管理計画テンプレートから始めて、ブランドガイドラインでカスタマイズし、管理計画を現場の作業者がラインで参照できるビデオウォークスルーに変えることで、品質ドキュメント作成にかかる何時間もを節約できます。
プロセス管理計画テンプレートとは?
管理計画とは、プロセスのあらゆる手順について、何を管理するのか、どの仕様に基づくのか、どのように測定するのか、どのくらいの頻度で、誰が行うのか、そして許容範囲を外れた場合に何が起きるのかを一覧にした文書です。
自動車および航空宇宙のサプライチェーンでは、プロセスフローダイアグラムやプロセスFMEAと並ぶ、コアとなる品質計画のセットの中に含まれる正式な提出物であり、顧客や監査人が最初に求める文書の一つでもあります。その他の領域では別の呼び名で同じ役割を果たします。つまり、「重要だと判断したこと」を、スケジュールに沿って確認する仕組みに落とし込むことです。
プロセス管理計画テンプレートは、再利用できる形式です。ほとんどの場合スプレッドシートであり、それは妥協ではなく正しい選択です。文書は30行15列の表で、並べ替え、フィルタリング、合計が必要だからです。
テンプレートは簡単に見つかり、どれも同じ列を持っています。間違いがちな2つの点は、頻度の選び方と、反応計画が実際に何を述べているかです。
なぜサンプリング頻度は「封じ込め」の判断なのか
ある特性を4時間ごとに確認する理由を尋ねると、正直な答えはたいてい「4時間がシフトパターンに合うから」か、「立ち上げ時に設定されて以来見直されていないから」か、「顧客のテンプレートがそう提案していたから」です。
頻度は「検出」の問題として扱われがちです。つまり「問題を見つけるには、どれくらいの頻度で見ればよいか」という問いです。そのように組み立てると、頻度を下げた確認は節約に見えます。
しかしそれは検出の問題ではありません。「量」の問題です。確認と確認の間隔が、チェックが失敗した瞬間にどれだけの製品が疑わしくなるかを決めます。最後に適合した結果以降に作られたものはすべて未検証だからです。
1時間あたり200個なら、4時間の間隔は確認の間に800個が滞留することを意味します。これが頻度の判断が生む本当のコストであり、何かがうまくいかなかった当日にしか顕在化しないため、見えにくいのです。
では、頻度設定で役に立つ問いは「どれくらいの頻度で測定すべきか」ではありません。「隔離(検疫)に入れてもよい部品は何個までか」です。そして答えは、それらの部品の価値と、判明するまでにどこまで進んでいるかで決まります。
Trupeerでこのテンプレートをカスタマイズする方法
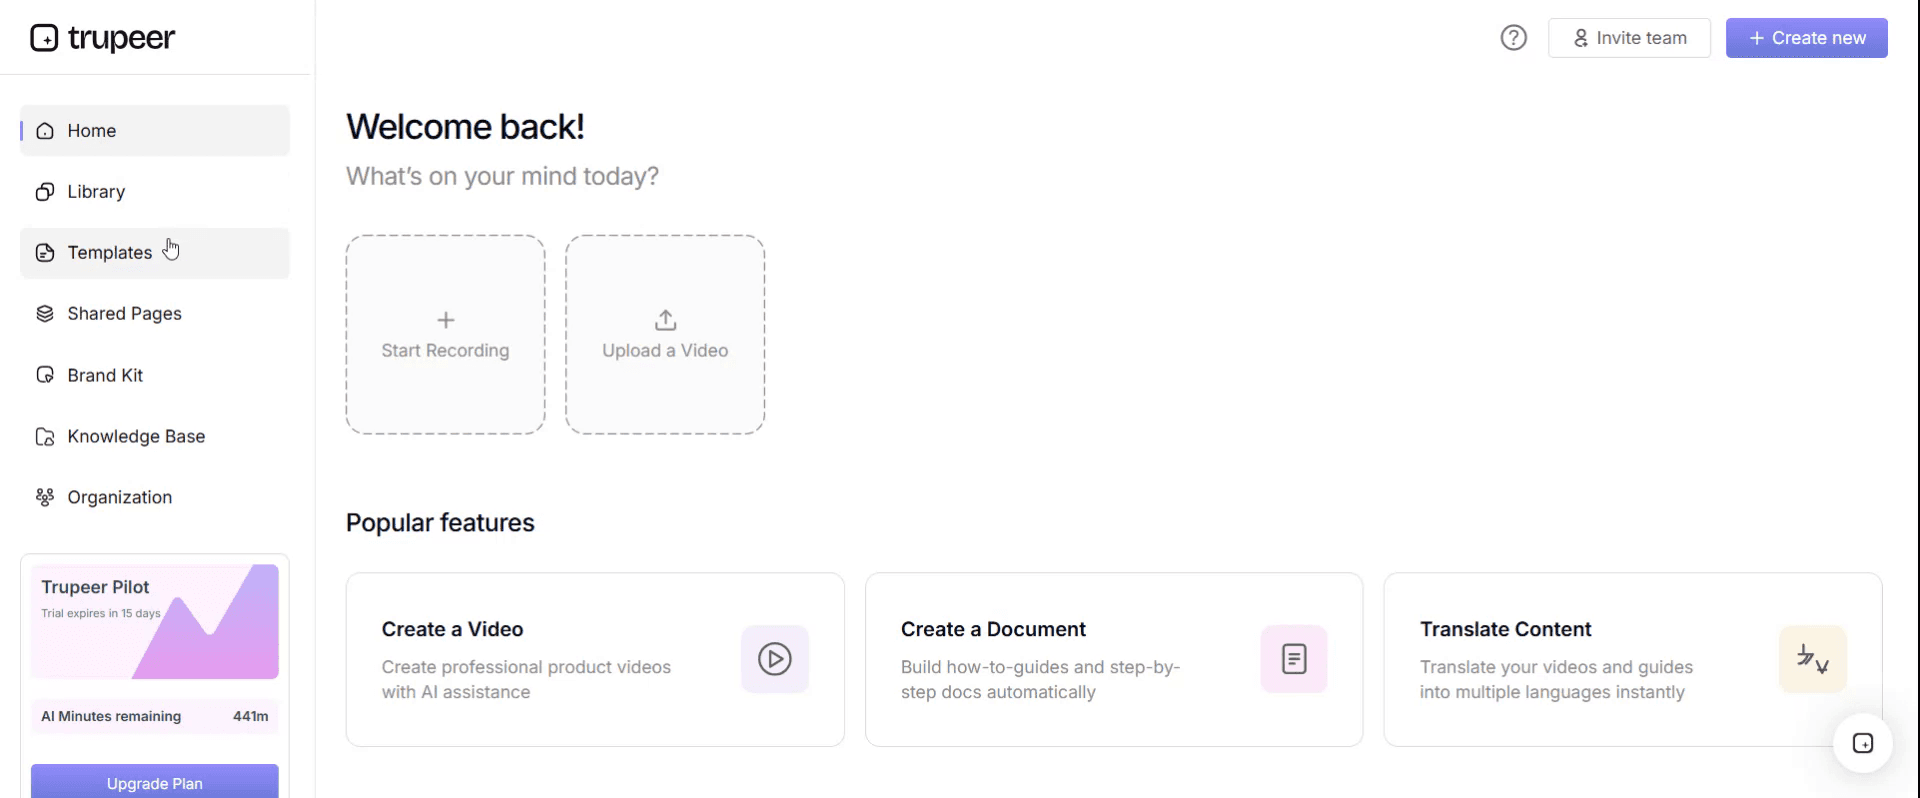
ステップ1:テンプレートセクションを開く
メインナビゲーションからテンプレートセクションへ移動します。
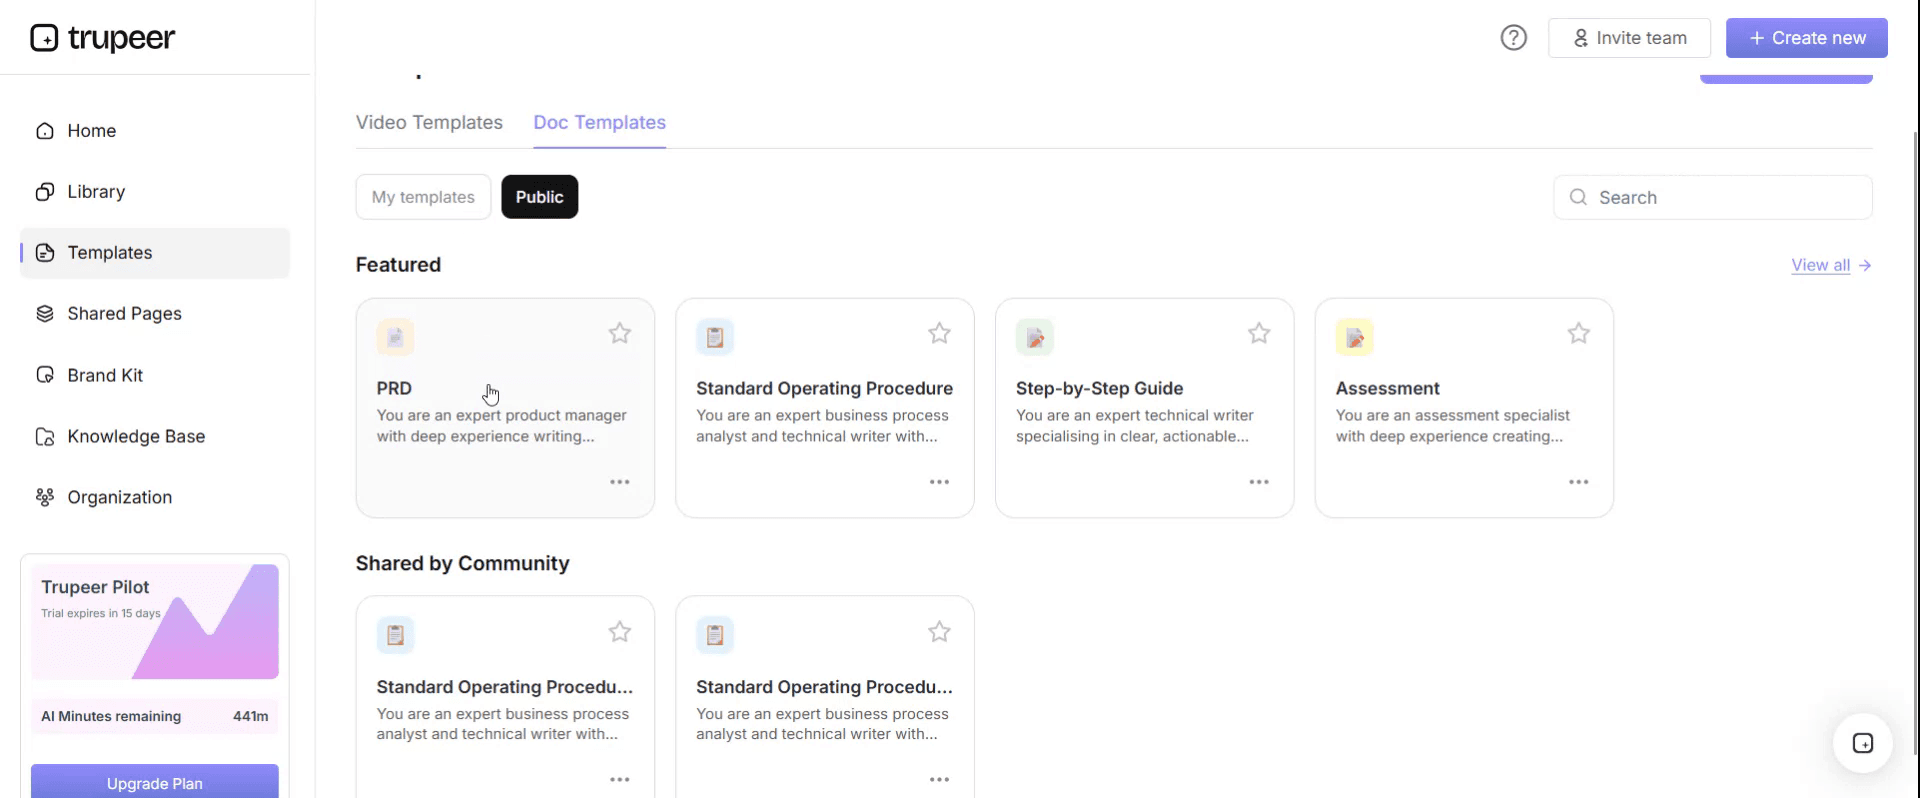
ステップ2:テンプレートを選択して開く
作業したい任意のテンプレートをクリックして開きます。
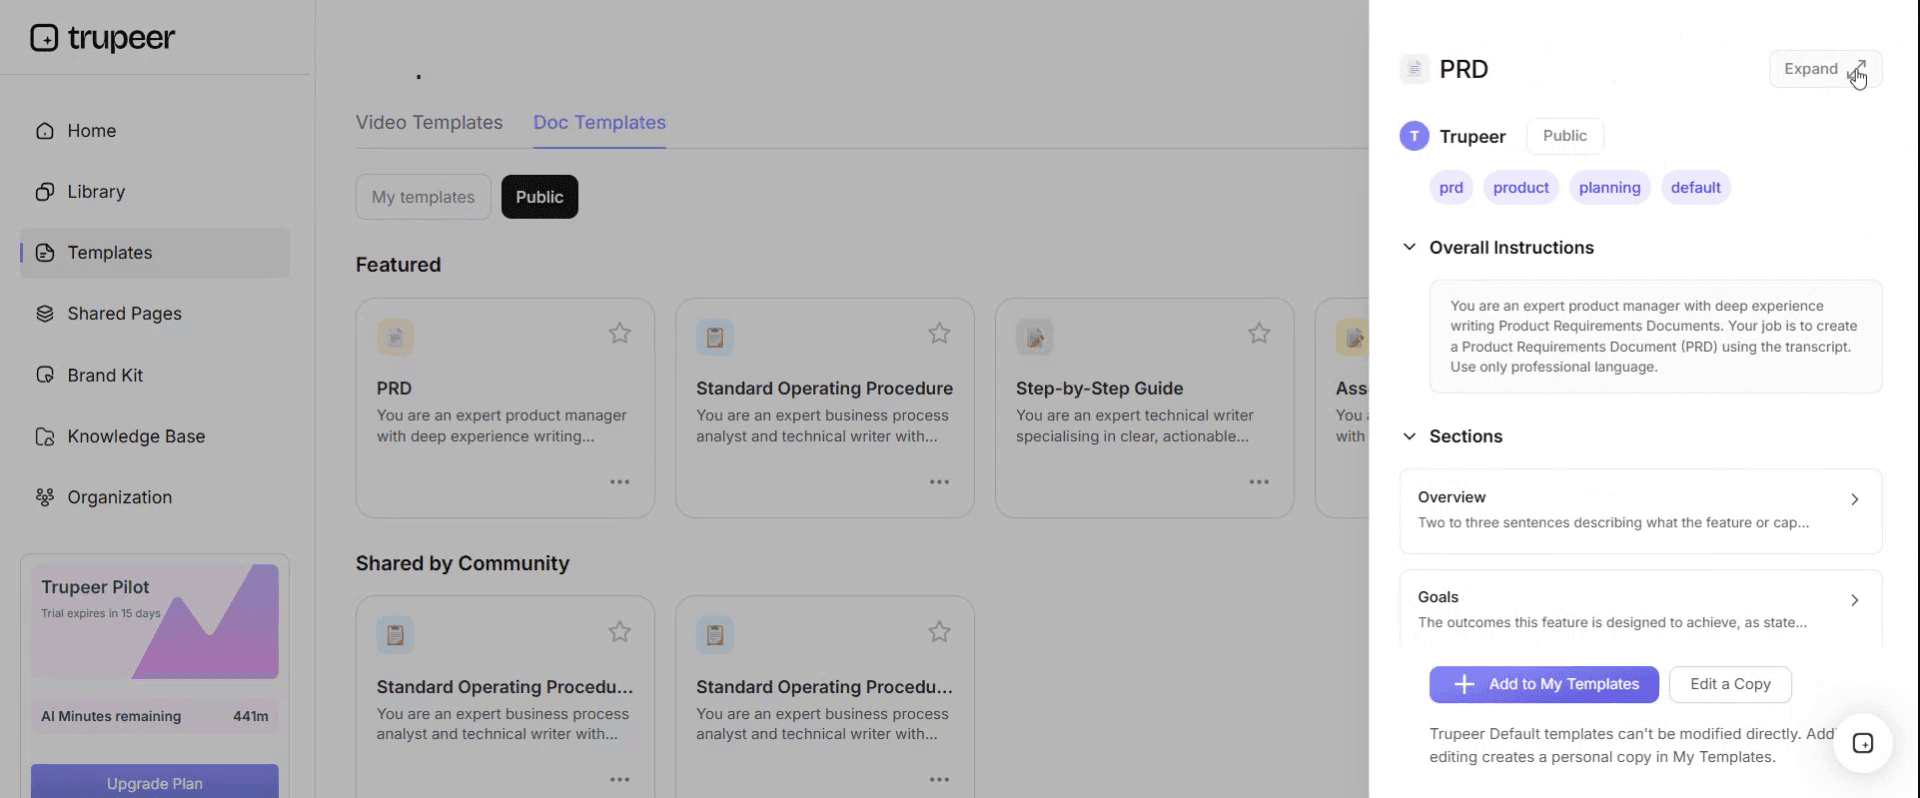
ステップ3:テンプレート表示を展開する
必要に応じて、テンプレート表示を展開し、全体のレイアウトと詳細をはっきり確認します。
ステップ4:テンプレートを編集する
編集をクリックして、選択したテンプレートの変更を開始します。
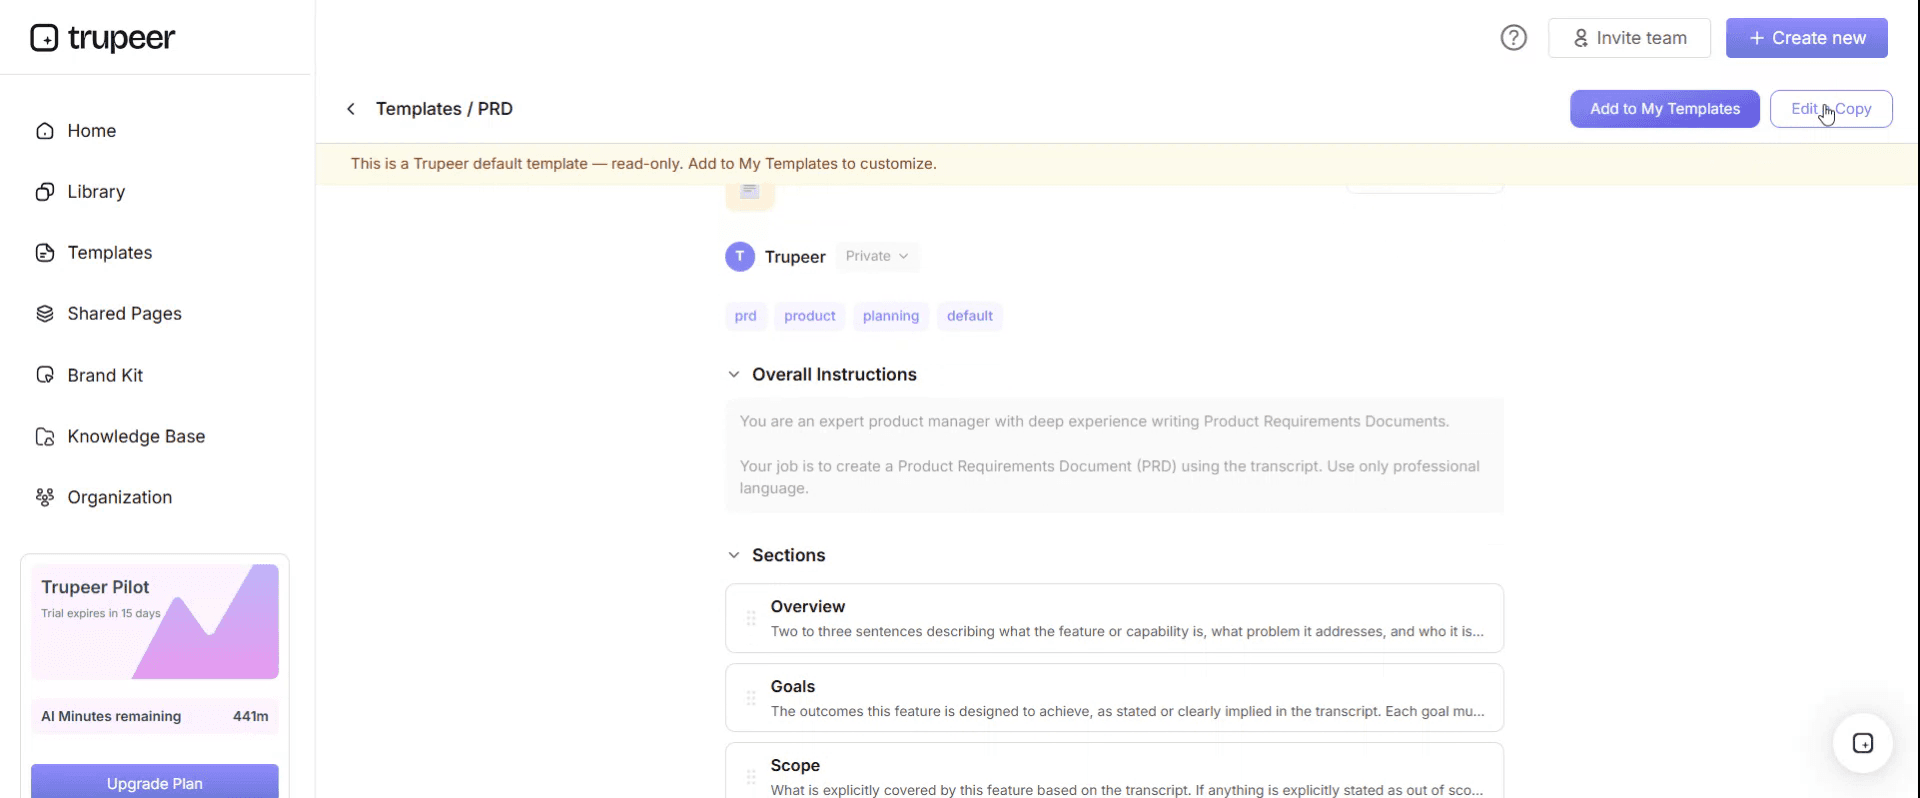
エディタ内では、次のことができます:
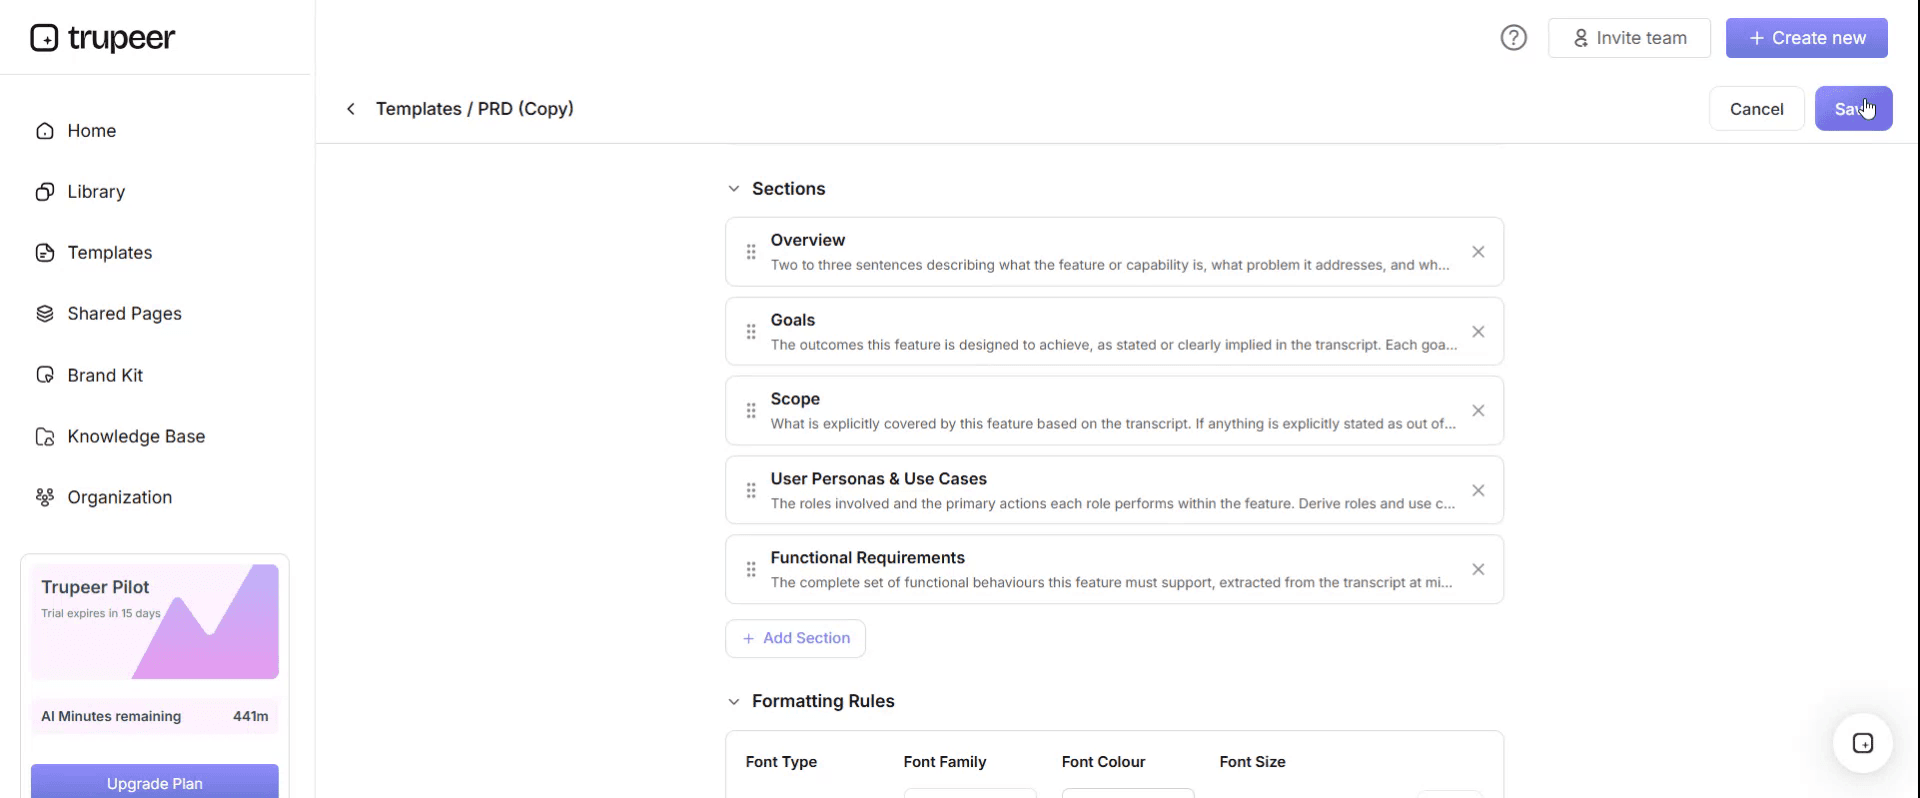
新しいセクションを追加
書式ルールを定義または更新
ロゴを追加し、その位置および関連設定を調整
ステップ5:カスタマイズしたテンプレートを保存する
必要な変更をすべて行ったら、保存をクリックして更新済みテンプレートを自分のものとして保存します。
ステップ6:プレビューしてテンプレートを微調整する
カスタマイズしたテンプレートがどのように表示されるかを確認したいときは、プレビューを開きます。
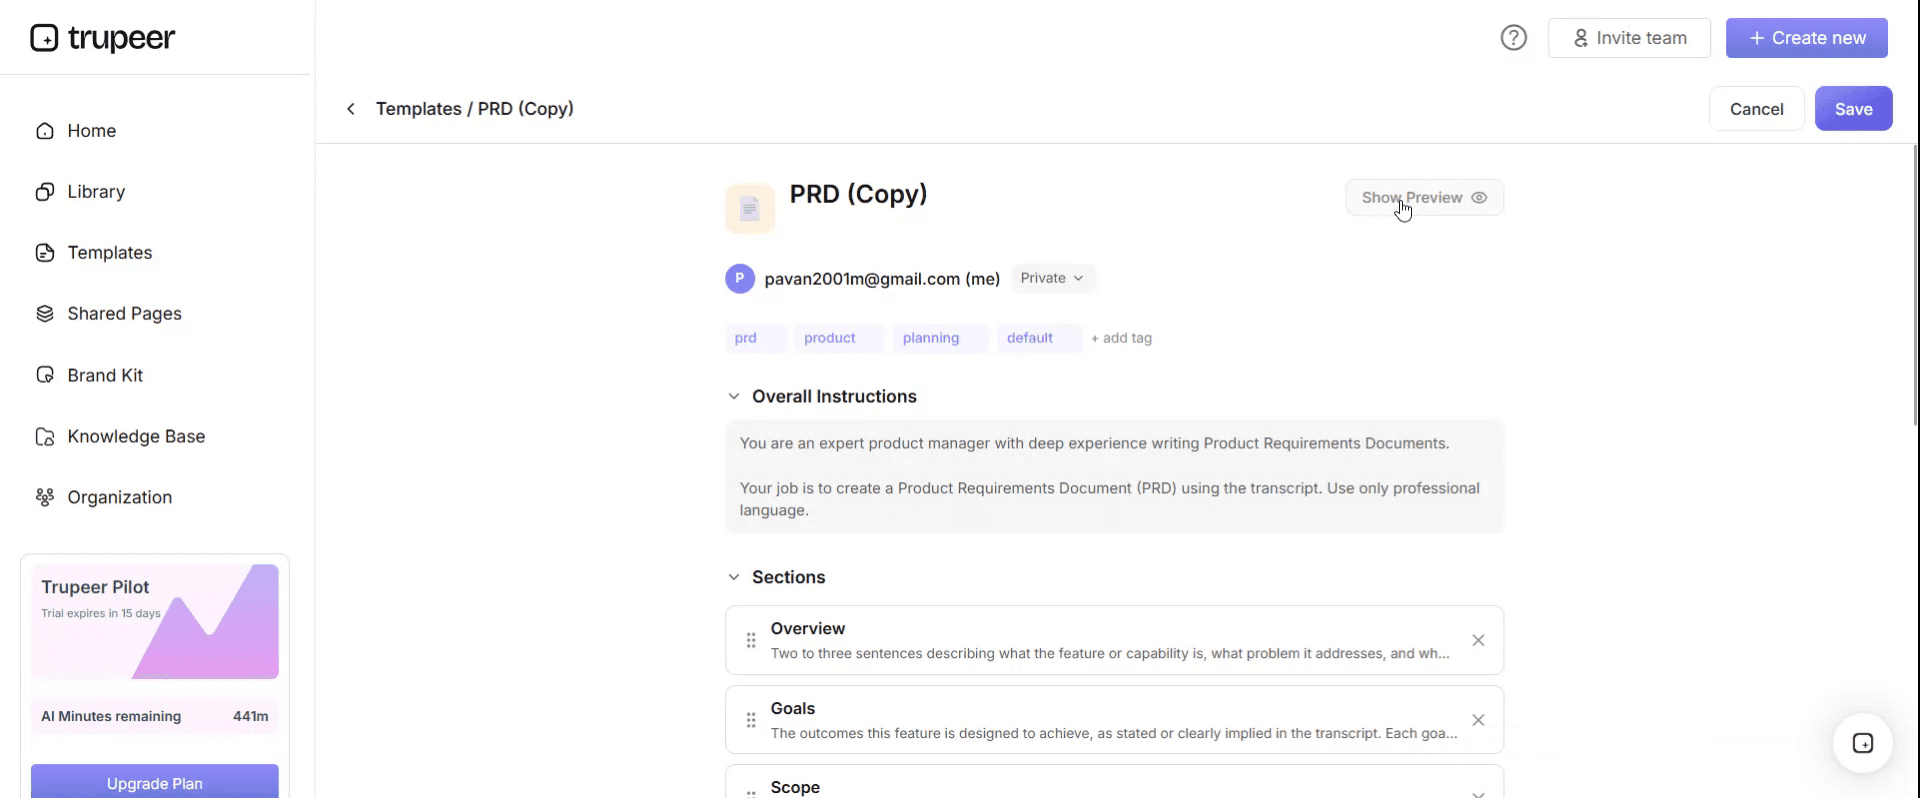
プレビュー画面から、必要に応じてそのまま調整を続けることができ、テンプレートが希望どおりに表示されることを確認できます。
プロセス管理計画テンプレートがあれば、次のことができます:
ドキュメント作成の時間を節約:品質に沿った構造で、空白ページをスキップできます。
品質を向上:明確な管理計画により、ばらつき、不良、手直しを削減します。
ブランドに合わせ続ける:Trupeerのブランドキットを使って、ロゴ、フォント、色を適用します。
作業者をより早くトレーニング:ラインでビデオウォークスルーと管理計画をセットにします。
監査対応の準備を維持:IATF 16949、APQP、その他の品質基準に整合しています。
グローバル拠点に展開:1クリックで管理計画を65言語以上に翻訳できます。
リスクのある部品から逆算して頻度を決める方法
曝露(エクスポージャー)から逆算します。各特性について、未検証のまま許容できる最大数量を決め、その数量を満たす頻度を設定します。
特性タイプ | エスケープ時の結果 | リスクのある最大部品数 | 1時間あたり200での頻度 |
|---|---|---|---|
安全性または規制 | リコール、負傷、規制措置 | 50または連続監視 | 15分ごと、または100%自動化 |
顧客にとって重要な特性 | ライン停止、チャージバック、管理された出荷 | 200〜250 | 毎時 |
適合性または機能(内部検出が起こりやすい) | 次工程での手直し | 400〜800 | 2〜4時間ごと |
外観または影響が小さい | 選別、軽微なスクラップ | 1,000以上 | シフトごと |
この表の数値は例示であり、独自の閾値は「エスケープが実際にあなたにいくらかかるか」から導くべきです。多くの品質部門は、過去のチャージバックや選別コストから、1時間以内に見積もることができます。
管理計画に、率と間隔から計算した「リスクのある部品数」を示す列を追加してください。コストはかかりません。判断が見える化され、確認頻度をめぐる議論が「曝露」をめぐる議論に変わります。これは、生産現場と行う会話としてはるかに生産的です。
行う価値のある改善は2つあります。プロセスが安定していて能力がある場合は、より長い間隔でも妥当性があります。計算は、受け入れている曝露を引き続き示します。そして製品が次工程、または出荷へ素早く進む場合は、数が示す以上に実際の曝露は大きくなります。回復が「より多くなる」だけでなく「難しくなる」からです。
誰もが間違えて埋めがちな「反応計画」列
ほとんどの管理計画を開いて「反応計画」列を読んでみてください。そこには、疑わしい製品を隔離する、上長に連絡する、機械を調整する、そして不適合を起こす、というような組み合わせが書かれているはずです。
しかし、チェックが失敗した瞬間に重要になる唯一の問いには、それらは答えていません。つまり、最後に良好だった結果以降に作られたすべてに何が起きるのかです。
機能する反応計画は、4つのことに答えます。
何が隔離されるのか(感覚ではなく境界で定義する)。 直近の適合したチェックまで、かつそれを含むすべての製品を対象にします。バッチラベル、カウンタ値、タイムスタンプなどの特定のトレーサビリティマーカーで特定します。「最後の1時間」ではありません。これは、近くにいる人がプレッシャー下で判断して決めるものだからです。
どこへ行き、誰が動かすのか。 指定された場所と指定された役割を明記します。製品がその場に留まるほど、使われてしまうからです。
直近の適合チェック自体が疑わしいかどうか。 障害がプロセスの問題ではなく、ゲージや方法の問題を示唆している場合、前回結果は証拠にならず、境界はさらに過去へ戻ります。
誰に伝え、何が止まるのか。 調査が進行している間に生産が継続されるかどうか、そして誰が判断するのかを明確にします。
この4点を、結果がそれを正当化するすべての行に書き込みます。影響が小さい特性なら短い反応で構いません。しかし顧客に関わる内容であれば、「上長に連絡する」だけと書かれた行が、あなたにコストを発生させる行になります。
無料のプロセス管理計画テンプレート:コピーすべき列
ここからコピーしてください。用語は業界に合わせて調整してください。
ヘッダーブロック。 部品番号と改訂。部品名。管理計画番号と改訂。フェーズ:試作、立ち上げ前、または量産。主要連絡先。コアチーム。必要に応じて顧客承認日。サプライヤーコードと工場。
1行あたり:
プロセス手順番号と名称(プロセスフローダイアグラムと完全に一致させます)。
その手順で使用する機械、装置、または治具。
特性番号(プロセスFMEAにクロス参照)。
製品特性とプロセス特性は別々の列に保持します。製品は「部品に求められるもの」です。プロセスは「機械が行うべきこと」です。
特別特性の分類(顧客が指定する記号を使用)。
仕様と許容差(参照元の文書を記載)。
評価および測定手法(ゲージまたは方法と、その識別情報を記載)。
サンプルサイズと頻度。
リスクのある部品数(率と頻度から計算)。この列は標準テンプレートにはありません。
管理方法(結果の使い方:チャート、ゲージ、ポカヨケ、自動検査、境界サンプルとの目視確認)。
反応計画(上記4点に基づいて記述)。
チェックを実施する責任ある役割。
ここまでコピーしてください。改訂履歴は下部に、各変更の理由とともに保持してください。管理計画は、監査人が「なぜ何かが動いたのか」を尋ねる文書の一つだからです。
管理計画をPFMEAにリンクさせる方法
このリンクが、管理計画を「確認スケジュール」ではなく「管理計画」にするものです。そして多くの組織では、両方向で失敗します。
計画上のすべての管理は、プロセスFMEAで特定された故障モードがあるから存在すべきです。アクション閾値を超えるすべての故障モードには、計画上の管理があるべきです。これらは別々の監査テストであり、見つかるものが異なります。
両方を表形式の演習として実施してください。FMEAから1つの列に特性番号を並べ、管理計画から別の列に並べて、それらを照合します。
管理計画側にある「孤児」(対応する故障モードがない特性)は、影響としては通常は害が少なく、実務上は高コストになりがちです。つまり、誰かが「リスクとして特定されていないもの」に対して測定時間を費やしている状態です。多くの場合、それは製品変更を経ても残ってしまった旧来の確認です。
もう一方の方向の「ギャップ」が深刻です。管理がない高重大度の故障モードは、監査人がまさに探しているものそのものであり、まさにエスケープを生み出すものです。
どちらかの文書が変更されたときは必ずこれを行い、特に顧客からのクレーム後に行われたFMEAの見直しの後は必ず実施してください。新しい故障モードが追加されるのはそのタイミングであり、管理計画の更新が忘れられやすいからです。
誤った「時間」で隔離してしまったサプライヤー
自動車顧客向けのDraycote Precisionの機械用ハウジングです。管理計画上のある特性はボア径で、顧客にとって重要な特性でした。CMMで、4時間ごとにサンプルサイズ1で確認していました。ラインは1時間あたり約210個で稼働していたため、確認の間には840個が挟まっていました。
反応計画の列にはこう書かれていました。「疑わしい製品を隔離し、セルリーダーに連絡し、機械を調整する。」
冷却液濃度がドリフトした後、工具の摩耗が想定より速くなりました。2時のチェックは合格しました。6時のチェックでオーバーサイズが検出されました。
セルリーダーは、未検証の840個を抱え、どこまで遡るべきかが反応計画に書かれていない状態になりました。彼は「最後の1時間」を隔離しました。比例しているように感じたからです。
その時点で、840個のうち620個はすでに次工程へ移っており、そのうち340個は午後の回収で出荷されていました。
顧客は、6日後に組立ラインでオーバーサイズのボアを見つけました。ラインは3時間40分停止しました。チャージバックと選別は約47,000ポンドになり、さらにアカウントは90日間、管理された出荷となりました。これは、100%検査で約11,000ポンド余計にかかった計算です。
8Dでは2つのことが分かりました。
反応計画が隔離の境界を定義していなかったため、夕方6時に「ラインを止められない」誰かの判断で設定されていたことです。
そして4時間の頻度は、シフトパターンに合わせるために立ち上げ時に設定されていました。誰も、その製品の4時間分がどれだけの価値を持つのかを問いませんでした。
変更は限定的でした。顧客にとって重要な特性ごとの反応計画はすべて書き直し、トレーサビリティラベルで特定した「直近の適合チェックまで、かつそれを含む」隔離を指定しました。さらに、前回結果はそれに依拠する前に検証するようにしました。頻度は、その特性クラスで許容する最大250個のリスクのある部品数に対して再設定し、結果としてこの特性は毎時になりました。フォーマットには「リスクのある部品数」列も追加しました。
また、FMEAのリンク確認も実施しました。管理計画上の34の特性のうち9つはPFMEAに対応する故障モードがなく、アクション閾値を超える故障モードのうち4つには管理がまったく記載されていませんでした。
その後18か月間で、このファミリーでは許容範囲外の事象が3回発生しました。平均の隔離は840個ではなく約180個でした。顧客へのエスケープはなく、管理された出荷は90日で解除され、再度課されることもありませんでした。
試作、立ち上げ前、量産の管理計画
同じ文書の3つのバージョンで、違いは「プロセスをどれだけ信頼するか」です。
試作。 寸法や材料の検証を重視し、しばしば100%検査になります。まだ何も証明されていないからです。目的は、設計とプロセスがそもそも部品を作れるのかを確認することです。
立ち上げ前。 量産よりもさらに厳密にします。頻度を増やし、追加の確認も行います。能力はまだ、所定のレートで実証されていないからです。ここが、量産計画の証拠の大部分が生成される場所です。
量産。 能力と曝露が許す範囲に頻度を緩めます。データが裏付ける場合は統計的方法を用います。
立ち上げ前から量産への移行で、管理計画は静かに間違っていきます。頻度は証拠ではなくスケジュールに沿って緩められ、曝露に対して再計算されることはほとんどありません。このページから1つだけ既存計画に持ち込むなら、立ち上げ時に設定されて以来見直されていない頻度を再検討してください。多くの工場では、それがほとんどすべてです。
管理計画の書き方:ステップバイステップ
プロセスフローダイアグラムとPFMEAから始めます。これらなしで書かれた管理計画は、誰かが「妥当だ」と思った確認のリストにすぎず、監査や顧客へのエスケープには耐えられません。
アクション閾値を超えるすべての故障モードを取り上げ、それに対応する管理を決めます。予防は、利用可能な場所では検出に勝ります。エラーを不可能にするポカヨケがあれば、その行自体を不要にできます。
残りの各管理について、頻度を設定する前に、仕様、測定手法、ゲージを書きます。測定手法が、達成可能な頻度を制約することが多いからです。
上の表を使って曝露から頻度を設定し、リスクのある部品数を記録します。
反応計画は4点に基づいて書き、夕方6時にラインが動いている状況でそれを読む人のために書きます。
名前ではなく、責任ある役割を割り当てます。
その後、作業者とチームリーダーと一緒に現場で確認します。各チェックがどこで行われるのか、失敗した場合に何をするのかを示してもらってください。文書と彼らの回答の間にあるすべてのギャップは欠陥であり、私たちの製造作業指示書テンプレートにある逸脱ウォークと同じ演習です。
管理計画か作業指示書か:作業者はどちらを使う?
どちらも存在し、読む人が違うため、分岐します。
管理計画は品質文書です。何をどのように管理するかを示し、顧客向けで、監査で参照され、品質エンジニアリングが所有します。
作業指示書は作業者の文書です。操作の方法(チェックを含む)を示し、現場(ステーション)に置かれます。
失敗の原因は、チェックが両方に登場し、別々に管理されていて、そのうちの一方だけが更新されることです。実務では作業者は作業指示書に従うため、作業指示書に届かない管理計画の変更は、ライン上では何も変わりません。
解決策は単一のルールです。管理計画の行の変更は、同じ変更記録の中で、対応する作業指示書のチェックを必ずトリガーすること。別タスクではなく、同じものの一部です。チェックが細かくて間違えやすい場合は、作業指示書を長くするよりも、ステーションにあるジョブエイドのほうが効果的なことが多いです。
監査人が見つけがちな管理計画のよくあるミス
根拠のない頻度。 「なぜ4時間ごとなのか」を誰も説明できず、意思決定の記録もありません。
計画になっていない反応計画。 境界が定義されていないまま、「上長に連絡する」「疑わしい製品を隔離する」といった内容だけ。
壊れたFMEAのリンク。 計画上にある特性で、必要な故障モードが存在しない。または、重大度が高い故障モードに管理が記載されていない。
存在しないゲージ参照。 別の識別子で置き換えられたり、再校正されたりしたゲージに名前だけが付いている。
フローダイアグラムと一致しないプロセス手順。 一方の文書だけで番号が振り直されている。
特別特性の分類が欠けている。 FMEA、計画、図面の間で分類が一貫していない。
計画が守られている証拠がない。 記載された頻度と一致しない記録。これが、ドキュメント上の観察を重大な指摘へと変えるポイントです。
これらはどれもテンプレートの問題ではありません。文書が、依頼されたときに作る「フォーム」ではなく、「セットの一部として維持されているかどうか」の問題です。
ExcelまたはWordで管理計画テンプレートを入手できますか?
Excelなら可能で、しかもほぼそのままです。管理計画は、計算された列を含む幅広い表であり、特性クラスとプロセス手順でフィルタリングする必要があります。また、率や頻度が変わったときに「リスクのある部品数」も更新する必要があります。Wordではそれらのことができず、結果として文書は約20行あたりで維持不能になります。
部品番号ごとに1シートとして作り、表の上にヘッダーブロックを置きます。さらに、FMEAのクロス参照用に2枚目のシートを追加し、両方の文書から特性番号を並べて記載することで、リンク確認が「プロジェクト」ではなく「フィルタ」になります。
顧客に発行する版、または監査で提示する版はPDFにします。ライブのワークブックからエクスポートし、改訂がスタンプされている状態にします。
Wordが適しているのは、周辺の手順だけです。つまり、管理計画がどのように作成され、承認され、改訂されるかを説明する文書です。これは計画そのものではなく、ポリシーおよび手順テンプレートに含めるべきものです。
管理計画とラインを足並みそろえて維持する方法
管理計画は一連のチェックを記述します。これらのチェックが計画どおりに行われるかどうかは、管理計画が制御できない文書と、それを読んだことのない人に左右されます。
そのギャップにこそ、ほとんどのリスクが潜んでいます。これを埋めるには、計画が変更されるたびに、作業指示書、ジョブエイド、そしてチェック自体を更新する必要があります。しかし実務では更新されません。更新には、ゲージのセットアップを撮り直し、すでにできるチェックの手順を書き直す必要があるからです。
Trupeer AIなら、それを実際に起こるほど安価にできます。チェックを実施する人が一度記録すれば、画像がすでに取り込まれた状態の書面による指示が出力されます。再構築ではなく、レビューの準備が整った状態です。頻度の変更や新しい反応計画は、同じ四半期ではなく同じ週にステーションへ届きます。
記録する。ブランド化する。翻訳する。Trupeerする。
工場で複数の第一言語が使われている場合、1つの記録でそれぞれの言語の指示が作られます。ここが、多言語サイトが通常諦めてしまうポイントです。manual creatorは、より長い運用文書をカバーし、SOP creatorはチェックの背後にある手順をカバーします。結果は、ナレッジベースに一貫したブランドで保存されます。管理計画の変更が改善サイクルから生まれる場合は、PDCAメソッドテンプレートが、そのループを適切に閉じることをカバーします。セットアップ手順は、ドキュメントテンプレートセットアップガイドにあります。
よくある質問
Excelで無料のプロセス管理計画テンプレートはありますか?
Excelが適切な形式で、上記の構造はそのままシートに貼り付けられます。ゲート付きのダウンロードもフォームもありません。追加する価値がある2つの列は、「リスクのある部品数」(率と頻度から計算)と、「一般的な指示」ではなく「定義された隔離境界」に基づいて書かれた反応計画です。
ダウンロードできる無料の管理計画テンプレートはありますか?
このページの列、頻度のサイズ調整テーブル、そして4点の反応計画は、無料でコピーして適用できます。複数の顧客や業界団体が独自に必要な形式を公開しており、顧客がそれを指定している場合は、置き換えるのではなく「リスクのある部品数」列を並べて追加してください。
PDFでプロセス管理計画の例はありますか?
公開されている例は見つけやすく、大手メーカーのサプライヤーポータルなどからも入手できます。列の構造という観点で読む価値があります。どの実際の計画でも、特性、頻度、許容差は「1つの部品」と「1つのプロセス」に紐づくため、内容ではなく形式として読んでください。
Wordで管理計画テンプレートはありますか?
Wordは、管理計画そのものには不向きです。管理計画は幅広い計算表だからです。Wordが適しているのは、管理計画がどのように作成され、承認され、改訂されるかを規定する手順です。これは別文書で、多くの組織にはなく、監査人はますますそれを求めるようになっています。
管理計画は誰が所有すべきですか?
品質エンジニアリングが文書を所有し、プロセスオーナーが実施される管理に対して責任を負います。作成したコアチーム(通常は製造エンジニアリングや生産を含む)を明記すべきです。変更には、最初の根拠を設定したのと同じ人たちが必要になるからです。
管理計画はどのくらいの頻度で見直すべきですか?
カレンダーではなくトリガーに基づいて。プロセス、治具、材料、またはゲージが変更されたとき。PFMEAが改訂されたとき。その特性に関する顧客クレーム、社内でのエスケープ、または不適合が発生したとき。そして立ち上げ前から量産への移行時。ここは見直しが最もスキップされがちです。
管理計画と品質計画の違いは何ですか?
品質計画はより広範で、製品、プロジェクト、契約に対して品質をどのように管理するかを扱います。責任、基準、文書化などが含まれます。管理計画はより狭く、より具体的です。つまり、1つのプロセスを管理するための特性、方法、頻度です。管理計画は通常、品質計画の構成要素の1つです。
管理計画には顧客の承認が必要ですか?
自動車および航空宇宙のサプライチェーンでは、頻繁に「はい」です。生産部品の承認提出の一部として求められることがあり、顧客が形式を指定する場合もあります。自社のテンプレートを設計する前に、顧客固有の要件を確認してください。提出時の形式不一致は回避可能な遅延につながるからです。


