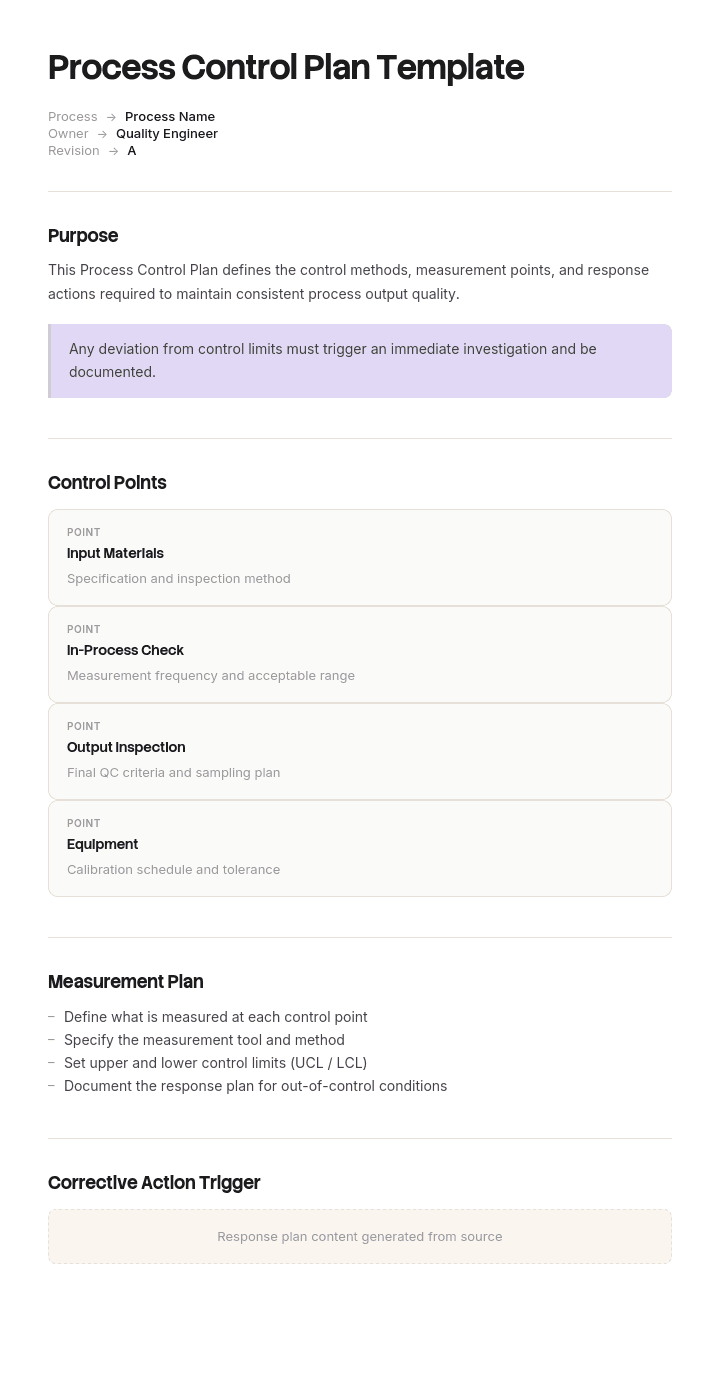
Использовать этот шаблон
План управления процессом — это базовый инструмент качества, особенно в производстве, автомобилестроении, аэрокосмической отрасли и медицинских изделиях. С Trupeer вы можете сэкономить часы на документации по качеству, начав с бесплатного шаблона плана управления процессом, настроив его с помощью ваших бренд-гайдлайнов и превращая планы контроля в видеообходы, на которые операторы могут ссылаться прямо на линии.
Что такое шаблон плана управления процессом?
План контроля — это документ, в котором для каждого шага процесса указано, что именно контролируется, по каким спецификациям, как измеряется, как часто, кем и что происходит, если результат выходит за пределы допуска.
В цепочках поставок для автомобилестроения и аэрокосмической отрасли это формальный результат, который входит в базовый комплект планирования качества вместе с диаграммой потока процесса и FMEA процесса, и это один из первых документов, который запрашивает клиент или аудитор. В других сферах он может называться иначе, но выполняет ту же работу: превращает то, что вы решили считать важным, в то, что проверяется по расписанию.
Шаблон плана управления процессом — это повторно используемый формат. Почти всегда это таблица, и это правильно, а не компромисс, потому что документ — это таблица с тридцатью строками и пятнадцатью столбцами, и ее нужно сортировать, фильтровать и суммировать.
Шаблоны для этого легко найти, и все они содержат одинаковые столбцы. Две вещи, которые они делают неправильно, — это то, как выбирается частота, и что именно говорит план реакции.
Почему частота отбора — это решение о локализации
Спросите, почему характеристику проверяют каждые четыре часа, и честный ответ обычно такой: четыре часа подходят под схему смен, или это было задано при запуске и больше не пересматривалось, или это то, что предложил шаблон клиента.
Частоту воспринимают как вопрос обнаружения: как часто нам нужно смотреть, чтобы поймать проблему. Если поставить вопрос так, то менее частая проверка выглядит как экономия.
Но это не вопрос обнаружения. Это вопрос количества. Интервал между проверками определяет, сколько продукции становится подозрительной в тот момент, когда проверка не проходит, потому что все, что было изготовлено с момента последнего соответствующего результата, остается без подтверждения.
При двухстах деталях в час интервал в четыре часа означает, что между проверками находится восемьсот деталей. Это и есть реальная цена решения о частоте, и она невидима, потому что проявляется только в тот день, когда что-то идет не так.
Поэтому полезный вопрос при установлении частоты — не «как часто нам измерять». Это «какое количество деталей мы готовы отправить в карантин», и ответ следует из того, насколько эти детали ценны и где они окажутся к моменту, когда вы узнаете о проблеме.
Как настроить этот шаблон в Trupeer
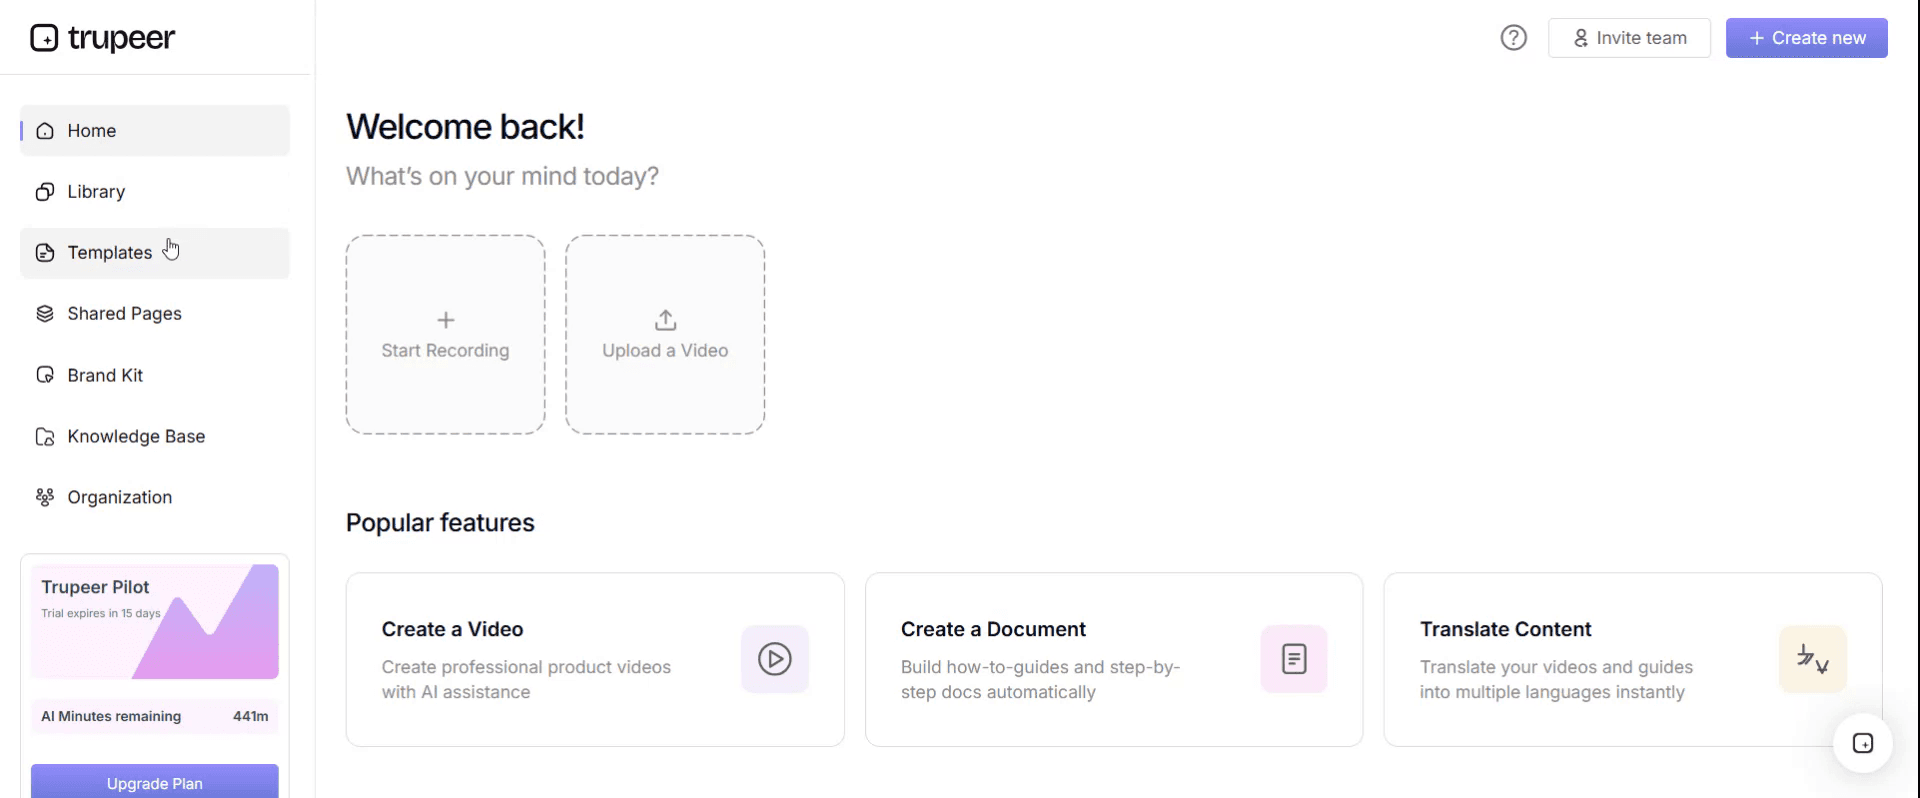
Шаг 1: Откройте раздел «Templates»
Перейдите в раздел Templates из главной навигации.
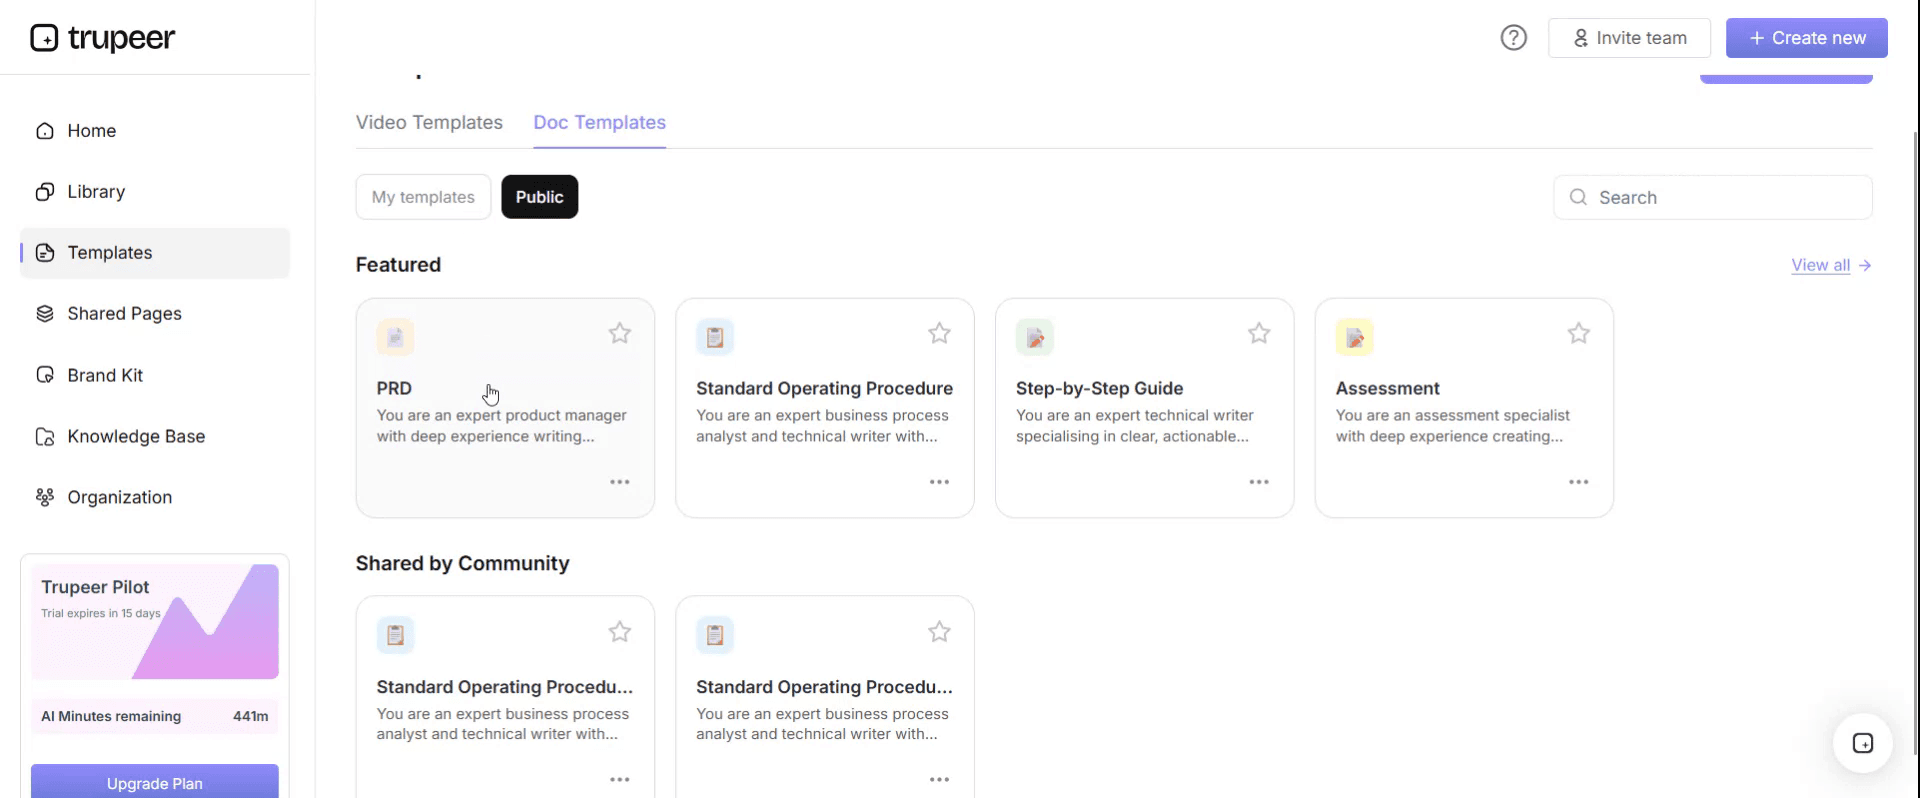
Шаг 2: Выберите и откройте шаблон
Нажмите на любой шаблон, с которым хотите работать, чтобы открыть его.
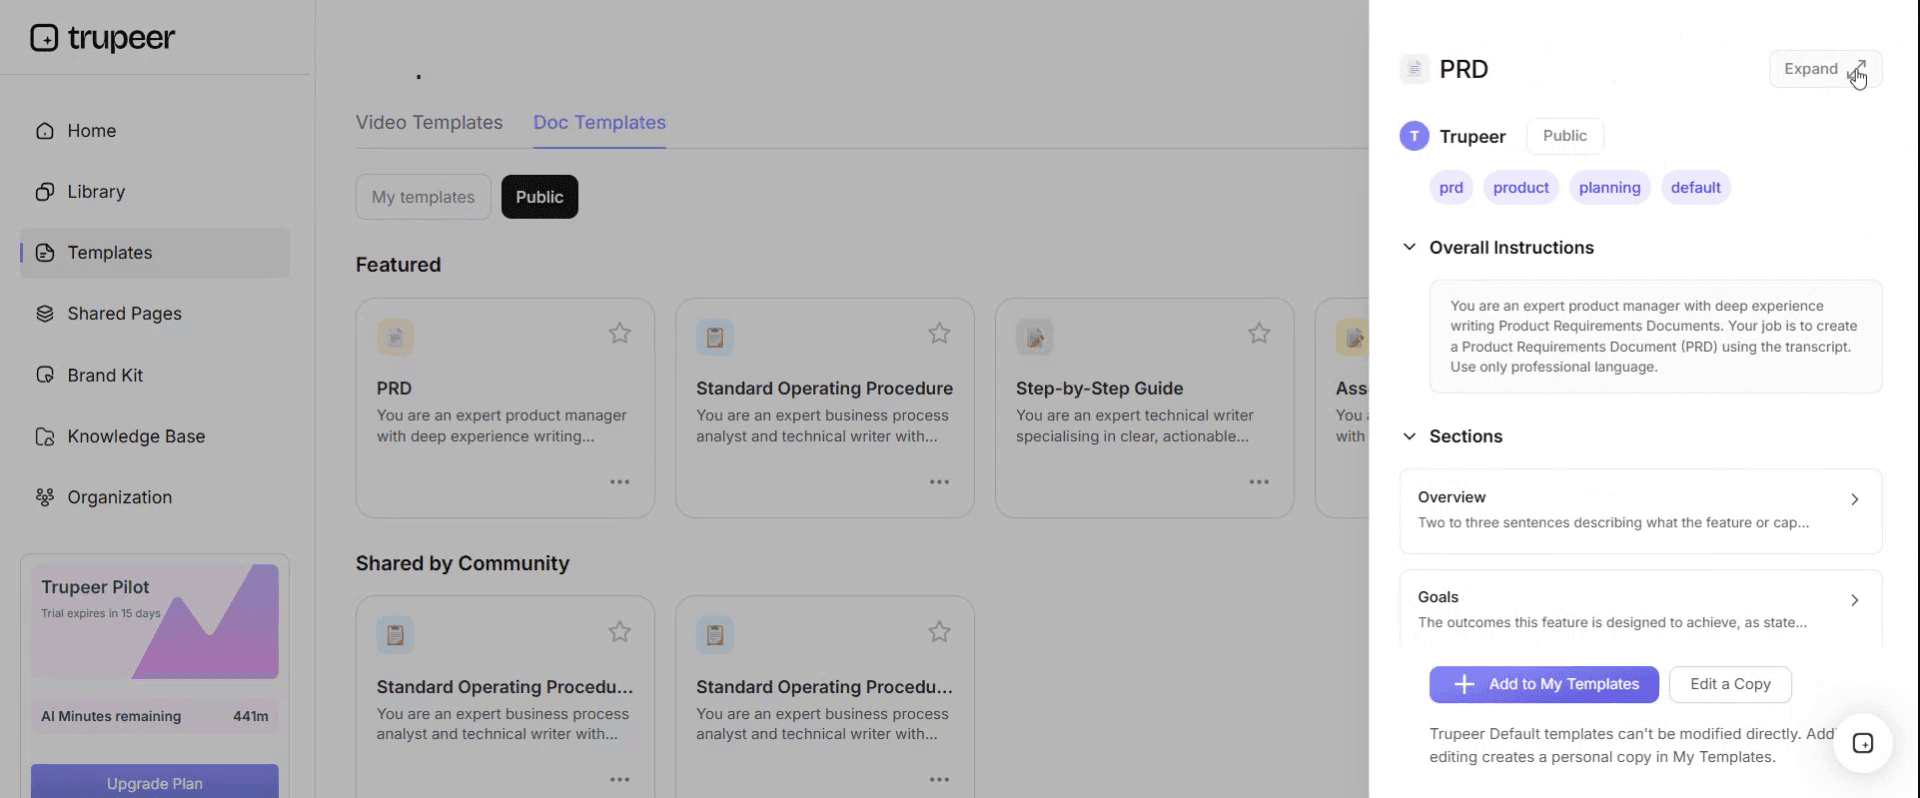
Шаг 3: Разверните просмотр шаблона
При необходимости разверните просмотр шаблона, чтобы увидеть полную раскладку и детали.
Шаг 4: Отредактируйте шаблон
Нажмите Edit, чтобы начать изменять выбранный шаблон.
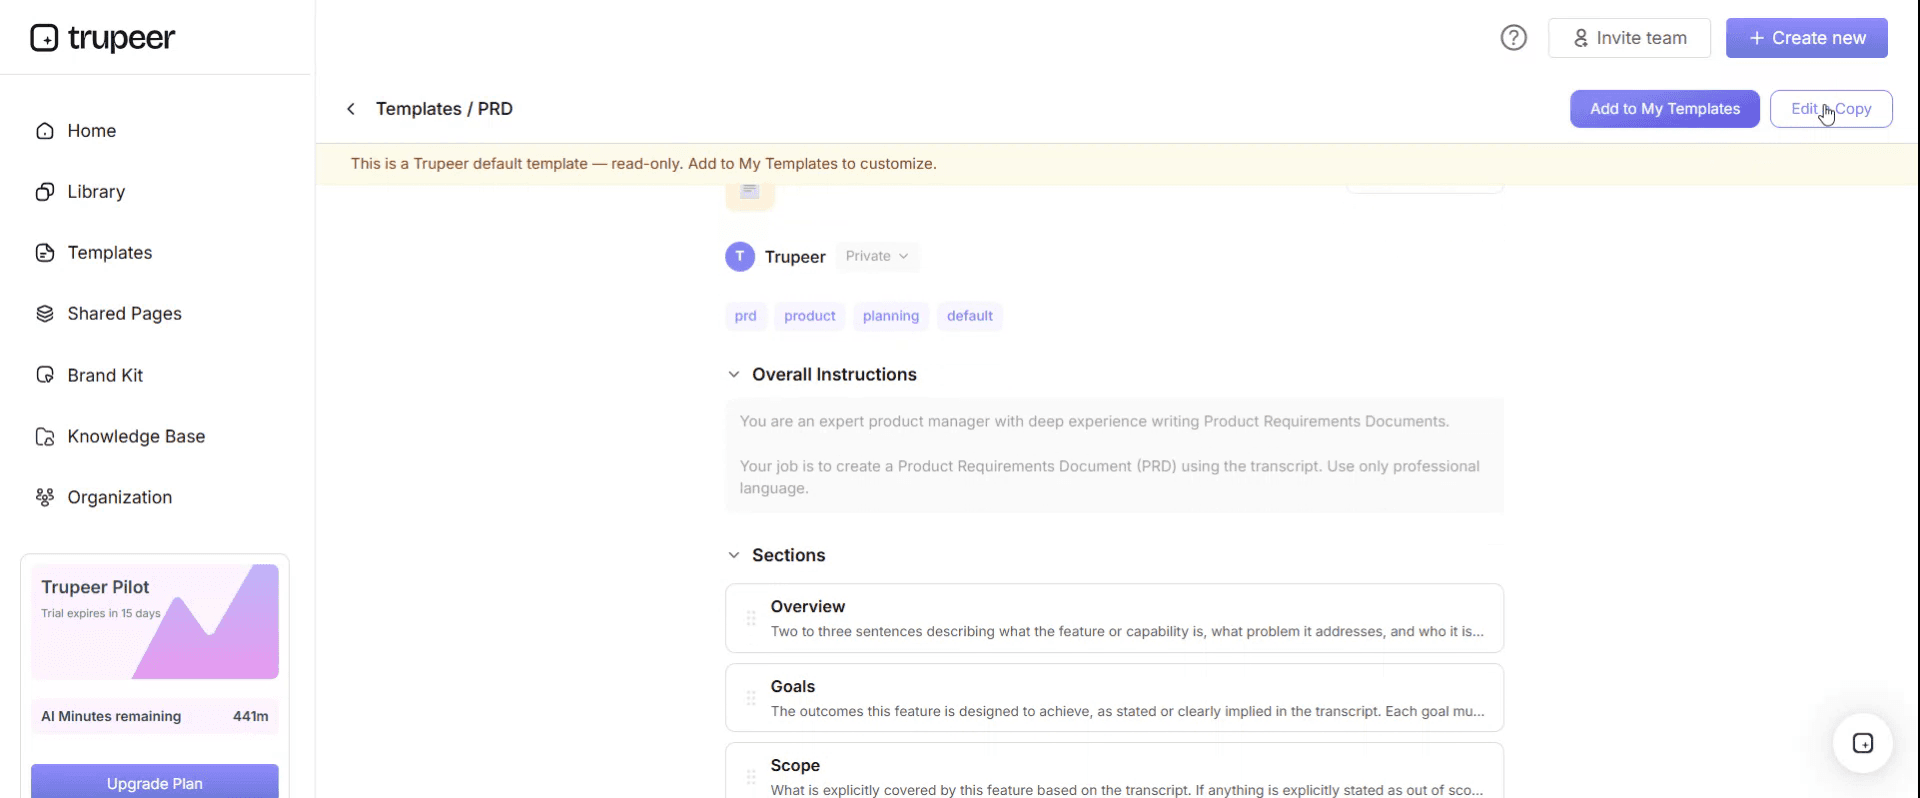
В редакторе вы можете:
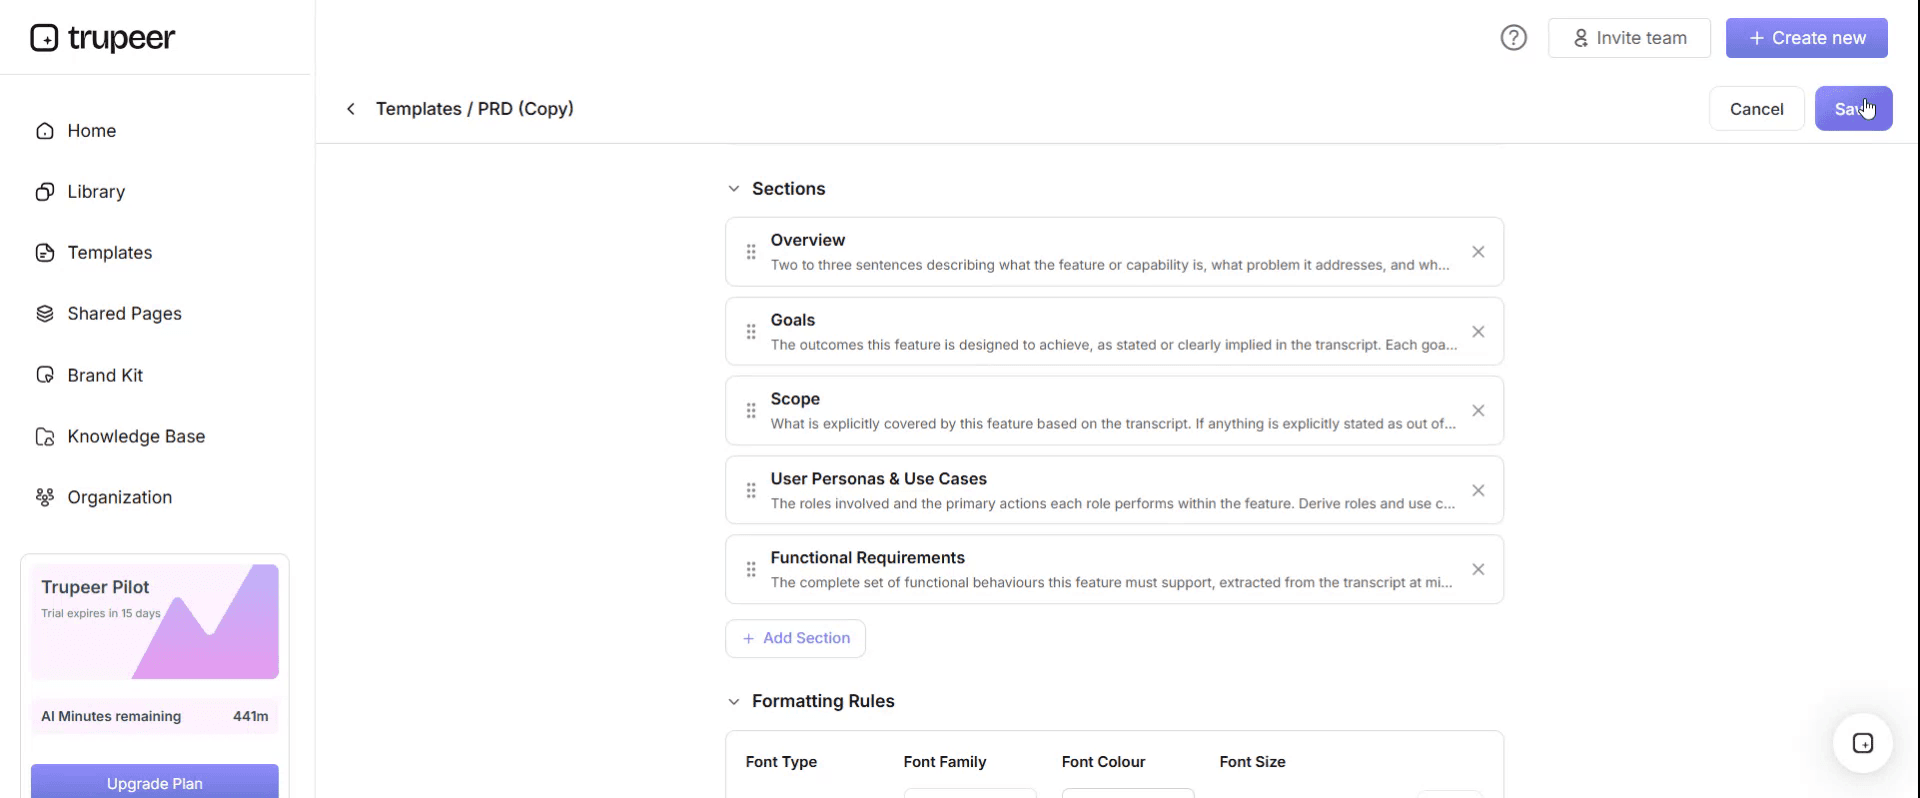
Добавлять новые разделы
Задавать или обновлять правила форматирования
Добавить логотип и настроить его положение и связанные параметры
Шаг 5: Сохраните настроенный шаблон
После того как вы внесете все необходимые изменения, нажмите Save, чтобы сохранить обновленный шаблон как свой.
Шаг 6: Предпросмотр и точная настройка шаблона
Когда вы захотите увидеть, как выглядит ваш настроенный шаблон, откройте Preview.
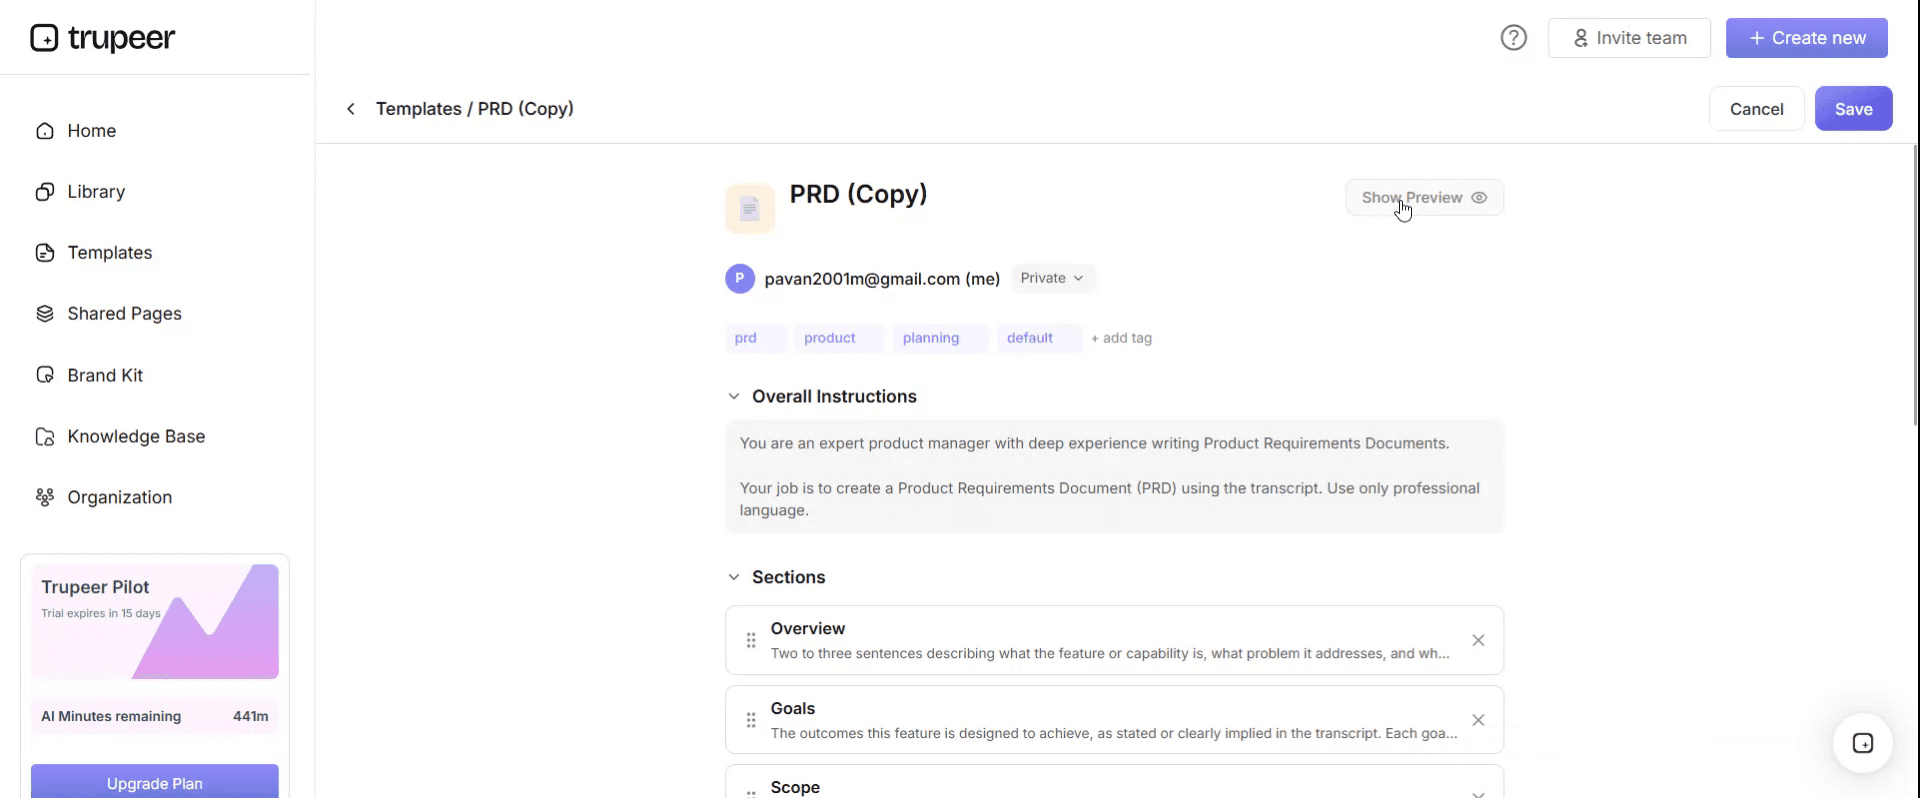
На экране предпросмотра при необходимости вы можете продолжить вносить изменения напрямую, чтобы шаблон отображался ровно так, как вам нужно.
С шаблоном плана управления процессом вы можете:
Экономить часы на документации: пропускайте пустую страницу с структурой, выстроенной под качество.
Повышать качество: четкие планы контроля снижают вариативность, количество дефектов и объем переделок.
Оставаться в фирменном стиле: применяйте логотип, шрифты и цвета с помощью бренд-набора Trupeer.
Быстрее обучать операторов: объединяйте планы контроля с видеообходами прямо на линии.
Быть готовыми к аудитам: в соответствии с IATF 16949, APQP и другими стандартами качества.
Охватывать глобальные площадки: переводите планы контроля на 65+ языков одним кликом.
Как рассчитать частоту проверки по деталям с риском
Действуйте в обратном порядке от уровня воздействия. Для каждой характеристики определите максимальное количество деталей, которое вы готовы оставить без подтверждения, а затем задайте частоту, которая обеспечивает это.
Тип характеристики | Последствие выхода за допуск | Максимум деталей с риском | Частота при 200 в час |
|---|---|---|---|
Безопасность или регулирование | Возврат, травма, регуляторные действия | 50 или непрерывный мониторинг | Каждые 15 минут или 100% автоматизация |
Критичная характеристика для клиента | Остановка линии, chargeback, контролируемая отгрузка | 200–250 | Ежечасно |
Прилегание или функция, вероятно внутреннее обнаружение | Доработка на следующей операции | 400–800 | Каждые два–четыре часа |
Внешний вид или низкие последствия | Сортировка, незначительный брак | 1 000 и более | За смену |
Числа в этой таблице приведены в качестве примера, а ваши пороговые значения должны исходить из того, во сколько вам реально обходится выход за допуск. Большинство функций качества могут оценить это в течение часа по прошлым chargeback и затратам на сортировку.
Добавьте в план контроля столбец с деталями с риском, рассчитанными по скорости и интервалу. Это ничего не стоит, делает решение видимым и превращает спор о частоте проверки в спор о воздействии — гораздо более продуктивный разговор с производством.
Стоит сделать две доработки. Если процесс стабилен и способен, более длинные интервалы обоснованы, и расчет все равно показывает то воздействие, которое вы принимаете. А если продукт быстро переходит на следующую операцию или к отгрузке, практическое воздействие больше, чем следует из подсчета, потому что восстановление становится сложнее, а не просто более частым.
Столбец плана реакции, который все заполняют неправильно
Откройте почти любой план контроля и прочитайте столбец плана реакции. Там будет указана какая-то комбинация: карантин подозрительной продукции, уведомление руководителя ячейки, настройка машины и оформление несоответствия.
Но это не отвечает на единственный важный вопрос в момент, когда проверка не проходит: что происходит со всем, что было изготовлено после последнего хорошего результата.
Рабочий план реакции отвечает на четыре пункта.
Что отправляется в карантин — определяется границей, а не ощущениями. Вся продукция до и включая последнюю соответствующую проверку, идентифицированная конкретным маркером прослеживаемости, например ярлыком партии, показанием счетчика или временной меткой. Не «последний час» — это оценка, сделанная под давлением тем, кто оказался ближе.
Куда это идет и кто это перемещает. Указанное место и указанная роль, потому что продукция, которая остается там, где она находится, используется.
Есть ли сомнения в том, что последняя соответствующая проверка сама по себе надежна. Если отказ указывает на проблему с калибровкой или методом, а не на проблему процесса, предыдущий результат не является доказательством, и граница сдвигается дальше назад.
Кого уведомляют и что останавливает. Продолжается ли производство, пока идет расследование, и кто принимает решение.
Запишите эти четыре пункта в каждую строку, где последствия это оправдывают. Для характеристик с низкими последствиями короткая реакция подходит. Для всего, что касается клиента, строка, где написано только «уведомить руководителя», — это та строка, которая будет стоить вам дороже всего.
Бесплатный шаблон плана управления процессом: столбцы, которые нужно скопировать
Скопируйте отсюда. Адаптируйте терминологию под вашу отрасль.
Блок заголовка. Номер детали и ревизия. Наименование детали. Номер и ревизия плана контроля. Фаза: прототип, до запуска или производство. Ключевой контакт. Основная команда. Дата утверждения клиентом, если требуется. Код поставщика и площадка.
На каждую строку:
Номер и название шага процесса, совпадающие с диаграммой потока процесса один в один.
Машина, устройство или оснастка, используемые на этом шаге.
Номер характеристики, с перекрестной ссылкой на FMEA процесса.
Характеристика продукта и характеристика процесса, хранящиеся в отдельных столбцах. Продукт — это то, что должна обеспечивать деталь. Процесс — это то, что должна делать машина.
Классификация специальной характеристики с использованием символов вашего клиента, если они указывают их.
Спецификация и допуск со ссылкой на исходный документ.
Оценка и метод измерения с указанием измерительного прибора или метода и его идентификации.
Размер выборки и частота.
Детали с риском, рассчитанные по скорости и частоте. Это столбец, которого нет в стандартных шаблонах.
Метод контроля, то есть как используется результат: диаграмма, измерительный прибор, poka-yoke, автоматизированный контроль, визуальная проверка по граничному образцу.
План реакции, написанный по четырем пунктам выше.
Ответственная роль за выполнение проверки.
Скопируйте отсюда. Сохраняйте историю изменений внизу с причиной каждого изменения, поскольку план контроля — один из документов, где аудитор будет спрашивать, почему что-то сдвинулось.
Как план контроля должен связываться с PFMEA
Эта связка и делает план контроля планом контроля, а не просто графиком проверок, и в большинстве организаций она ломается в обе стороны.
Каждый контроль в плане должен существовать, потому что в FMEA процесса был выявлен режим отказа. Каждый режим отказа выше вашего порога действий должен иметь контроль в плане. Это два отдельных аудиторских теста, и они находят разные вещи.
Запустите оба как упражнение в формате таблицы. Перечислите номера характеристик из FMEA в одном столбце и из плана контроля — в другом, а затем сопоставьте их.
«Сироты» в плане контроля, то есть характеристики, которые проверяются без соответствующего режима отказа, обычно неопасны по эффекту и дорого обходятся на практике: кто-то тратит время на измерения того, что никто не определил как риск. Часто это «наследственная» проверка, которая пережила изменение продукта.
Пробелы в другую сторону — это серьезные случаи. Режим отказа с высокой тяжестью без контроля — это ровно то, что ищет аудитор, и ровно то, что приводит к выходу за допуск.
Делайте это всякий раз, когда меняется любой из документов, и в частности после любого пересмотра FMEA после жалобы клиента, потому что именно тогда добавляются новые режимы отказа, а обновление плана контроля забывают.
Поставщик, который отправил в карантин неверный час
Корпуса машин Draycote Precision для клиентов в автомобилестроении. Одна характеристика в ее плане контроля — диаметр отверстия, критичная характеристика для клиента, проверяемая на CMM с размером выборки один раз каждые четыре часа. Линия работала примерно на уровне двухсот десяти деталей в час, поэтому между проверками находилось восемьсот сорок деталей.
Столбец плана реакции гласил: отправить подозрительную продукцию в карантин, уведомить руководителя ячейки, отрегулировать машину.
Инструмент изнашивался быстрее ожидаемого после дрейфа концентрации охлаждающей жидкости. Проверка в два часа прошла. Проверка в шесть часов пришла с превышением размера.
Теперь у руководителя ячейки было восемьсот сорок неподтвержденных деталей и план реакции, который не говорил, насколько далеко назад нужно идти. Он отправил в карантин последний час — это казалось соразмерным.
К тому моменту шестьсот двадцать из восьмисот сорока уже перешли на следующую операцию, и триста сорок из них ушли на сбор во второй половине дня.
Клиент обнаружил отверстия с превышением размера на своей сборочной линии через шесть дней. Линия остановилась на три часа сорок минут. Chargeback и сортировка составили около сорока семи тысяч фунтов, а счет перевели на контролируемую отгрузку на девяносто дней — это обошлось примерно в еще одиннадцать тысяч сверх затрат на 100% инспекцию.
По результатам 8D выяснилось две вещи.
В плане реакции не была определена граница карантина, поэтому ее установили по оценке в шесть вечера — человеком, которому нужно было, чтобы линия продолжала работать.
И частота в четыре часа была задана при запуске, чтобы соответствовать схеме смен. Никто никогда не спрашивал, во сколько обходятся эти четыре часа для этого продукта.
Изменения были точечными. План реакции для каждой критичной характеристики для клиента переписали так, чтобы карантин распространялся до и включая последнюю соответствующую проверку, идентифицированную по ярлыку прослеживаемости, а предыдущий результат подтверждался до того, как на него полагаются. Частоты пересчитали исходя из максимума в 250 деталей с риском для этого класса характеристик, поэтому для этой характеристики частота стала ежечасной. В формат добавили столбец «Детали с риском».
Также они проверили связку с FMEA. Из тридцати четырех характеристик в плане контроля девять не имели соответствующего режима отказа в PFMEA, и четыре режима отказа выше порога действий вообще не имели указанного контроля.
В последующие восемнадцать месяцев в этой группе было три события выхода за допуск. Средний карантин составлял около ста восьмидесяти деталей вместо восьмисот сорока. Не было выходов за допуск у клиента, а контролируемую отгрузку отменили через девяносто дней и больше не вводили.
Планы контроля для прототипа, до запуска и производства
Три версии одного и того же документа, и разница в том, насколько вы доверяете процессу.
Прототип. Максимальный акцент на проверке размеров и материалов, часто это 100% инспекция, потому что пока не доказано ничего. Цель — установить, может ли конструкция и процесс вообще производить деталь.
До запуска. Еще более строгий подход, чем для производства: увеличенные частоты и дополнительные проверки, потому что способность процесса еще не подтверждена на заданной скорости. Именно здесь генерируется большая часть доказательств для плана производства.
Производство. Частоты ослабляются до уровня, который оправдывают способность процесса и воздействие, с применением статистических методов там, где данные это поддерживают.
Переход между этапом до запуска и производством — это то место, где планы контроля тихо начинают работать неправильно. Частоты ослабляют по расписанию, а не по доказательствам, и ослабление редко пересчитывают с учетом воздействия. Если вы возьмете одну вещь с этой страницы и примените ее к существующему плану, пересмотрите частоты, заданные при запуске и больше не пересматривавшиеся — а в большинстве цехов это почти все.
Как написать план контроля: шаг за шагом
Начните с диаграммы потока процесса и PFMEA. План контроля, написанный без них, — это список проверок, которые кому-то показались разумными, и он не пройдет аудит или выход за допуск у клиента.
Возьмите каждый режим отказа выше вашего порога действий и определите контроль, который на него отвечает. Предотвращение лучше обнаружения там, где оно доступно: poka-yoke, делающий ошибку невозможной, убирает необходимость в строке целиком.
Для каждого оставшегося контроля запишите спецификацию, метод измерения и измерительный прибор до того, как зададите частоту, потому что метод измерения часто ограничивает то, какая частота вообще достижима.
Задайте частоту по воздействию, используя таблицу выше, и зафиксируйте детали с риском.
Напишите план реакции по четырем пунктам и напишите его для человека, который будет читать его в шесть вечера, пока линия работает.
Назначьте ответственную роль, а не имя.
Затем пройдите по нему на рабочем месте вместе с оператором и руководителем команды. Попросите показать, где происходит каждая проверка, и что они будут делать, если она не пройдет. Любая разница между документом и их ответом — это дефект, и это то же самое упражнение, что и обход отклонений в нашем шаблоне производственных рабочих инструкций.
План контроля или рабочая инструкция: чем пользуется оператор?
Оба документа существуют и предназначены для разных читателей — поэтому они расходятся.
План контроля — это документ по качеству. Он говорит, что контролируется и как, он ориентирован на клиента, на него ссылаются при аудитах, и он находится в ведении инженерии качества.
Рабочая инструкция — это документ оператора. Она говорит, как выполнять операцию, включая проверку, и она находится на рабочем месте.
Проблема в том, что проверка появляется в обоих документах, поддерживается отдельно, и один из них обновляют. На практике оператор следует рабочей инструкции, поэтому изменение плана контроля, которое так и не дошло до рабочей инструкции, ничего не меняет на линии.
Исправление — одно правило: любое изменение строки в плане контроля запускает проверку соответствующей рабочей инструкции в той же записи изменений. Не отдельная задача — часть того же изменения. Если проверка сложная или ее легко сделать неправильно, памятка на рабочем месте обычно эффективнее, чем удлинение рабочей инструкции.
Типичные ошибки в плане контроля, которые находят аудиторы
Частоты без обоснования. Никто не может сказать, почему каждые четыре часа, и нет записи о принятом решении.
Планы реакции, которые не являются планами. «Уведомить руководителя», «отправить подозрительную продукцию в карантин» — без определенной границы.
Сломанная связка с FMEA. Характеристики в плане, для которых не требуется ни один режим отказа, и режимы отказа с высокой тяжестью без контроля.
Ссылки на измерительные приборы, которых не существует. Названные приборы, которые были заменены или перекалиброваны под другим идентификатором.
Шаги процесса, не совпадающие с диаграммой потока. Перенумерация в одном документе и отсутствие изменений в другом.
Отсутствует классификация специальных характеристик. Либо они классифицированы непоследовательно между FMEA, планом и чертежом.
Нет доказательств, что план выполняется. Записи, которые не соответствуют заявленной частоте — это то, что превращает замечание по документации в серьезное.
Ни одна из этих проблем не связана с шаблоном. Все они о том, ведется ли документ как часть набора, а не как форма, которую нужно подготовить по запросу.
Могу ли я получить шаблон плана контроля в Excel или Word?
Excel — да, и это не просто «подходит», а подходит лучше всего. План контроля — это широкая таблица с вычисляемыми столбцами: ее нужно фильтровать по классу характеристик и по шагу процесса, а также нужно обновлять столбец деталей с риском при изменении скорости или частоты. Word не может сделать ни одно из этого, и получившийся документ становится неуправляемым примерно при двадцати строках.
Соберите его как один лист на номер детали с блоком заголовка над таблицей. Добавьте второй лист для перекрестной ссылки на FMEA: перечислите номера характеристик из обоих документов рядом, чтобы связка проверялась как фильтр, а не как отдельный проект.
PDF для версии, выдаваемой клиенту или представляемой на аудите, экспортированный из актуальной рабочей книги с проставленной на нем ревизией.
Word подходит только для окружающей процедуры — то есть для документа, который описывает, как в вашей организации создаются, утверждаются и пересматриваются планы контроля. Он должен быть в составе ваших шаблонов политики и процедур, а не в самом плане.
Как держать план контроля и линию в одном шаге
План контроля описывает набор проверок. То, как именно эти проверки происходят так, как написано в плане, зависит от документов, которые план не контролирует, и от людей, которые никогда его не читали.
Именно в этом разрыве находится большая часть риска. Закрыть его — значит обновлять рабочую инструкцию, памятку и саму проверку каждый раз, когда меняется план. На практике это не делают, потому что обновление означает, что кто-то заново фотографирует настройку измерительного прибора и переписывает шаги для проверки, которую они уже умеют делать.
Trupeer AI делает это достаточно дешевым, чтобы это происходило на самом деле. Человек, который выполняет проверку, фиксирует ее один раз, а результат — это письменная инструкция с уже захваченными изображениями, готовая к проверке, а не к пересборке. Изменение частоты или новый план реакции доходят до рабочего места в ту же неделю, а не в тот же квартал.
Фиксируйте. Брендируйте. Переводите. Trupeer it.
Если на площадке используется несколько первых языков, одна запись формирует инструкцию на каждом из них — именно там обычно и «сдаются» многоязычные сайты. manual creator охватывает более длинные операционные документы, SOP creator — процедуры, стоящие за проверками, а результаты живут в вашей базе знаний с единым фирменным стилем. Если изменение плана контроля выходит из цикла улучшений, наш шаблон метода PDCA помогает корректно закрыть этот цикл. Инструкции по настройке находятся в руководстве по настройке шаблона документа.
Часто задаваемые вопросы
Есть ли бесплатный шаблон плана управления процессом в Excel?
Excel — правильный формат, и структура выше вставляется в лист напрямую. Нет ограниченной загрузки и нет формы. Два столбца, которые стоит добавить к любому шаблону, который вы уже используете, — это детали с риском, рассчитанные по скорости и частоте, и план реакции, написанный по заданной границе карантина, а не по общей инструкции.
Есть ли бесплатный шаблон плана контроля для скачивания?
Столбцы, таблица расчета частоты и план реакции по четырем пунктам на этой странице можно бесплатно копировать и адаптировать. Несколько клиентов и отраслевых организаций публикуют свои собственные требуемые форматы, и если клиент указывает один из них, вам следует использовать их формат: добавьте столбец деталей с риском рядом, а не заменяйте ничего.
Есть ли пример плана управления процессом в PDF?
Опубликованные примеры легко найти, включая на порталах крупных производителей для поставщиков, и их стоит читать ради структуры столбцов. Читайте их по формату, а не по содержанию, потому что характеристики, частоты и допуски в любом реальном плане относятся к одной детали и одному процессу.
Есть ли шаблон плана контроля в Word?
Word плохо подходит для самого плана, потому что это широкая вычисляемая таблица. Это правильное место для процедуры, которая регулирует то, как в вашей организации создаются, утверждаются и пересматриваются планы контроля — отдельный документ, которого у большинства организаций нет, и который аудиторы все чаще запрашивают.
Кто должен владеть планом контроля?
Инженерия качества владеет документом, а владелец процесса несет ответственность за то, что контроли выполняются. Основную команду, которая его подготовила, обычно включая инженерный отдел производства и производство, следует указать в документе, потому что изменения требуют тех же людей, которые изначально задали обоснование.
Как часто нужно пересматривать план контроля?
По триггерам, а не по календарю. Когда меняются процесс, оснастка, материал или измерительный прибор. Когда пересматривается PFMEA. После любой жалобы клиента, выхода за допуск у клиента или несоответствия по этой характеристике. И при переходе от этапа до запуска к производству — это пересмотр, который чаще всего пропускают.
В чем разница между планом контроля и планом качества?
План качества шире: он охватывает то, как управляется качество для продукта, проекта или контракта, включая ответственность, стандарты и документацию. План контроля уже и конкретнее: характеристики, методы и частоты для управления одним процессом. План контроля обычно является одним из компонентов плана качества.
Нужна ли одобрение клиента для плана контроля?
В цепочках поставок для автомобилестроения и аэрокосмической отрасли часто да — как часть подачи на утверждение производственной части, и клиент может указать формат. Проверьте требования клиента перед тем, как проектировать собственный шаблон, потому что несоответствие формата при подаче — это задержка, которой можно избежать.


