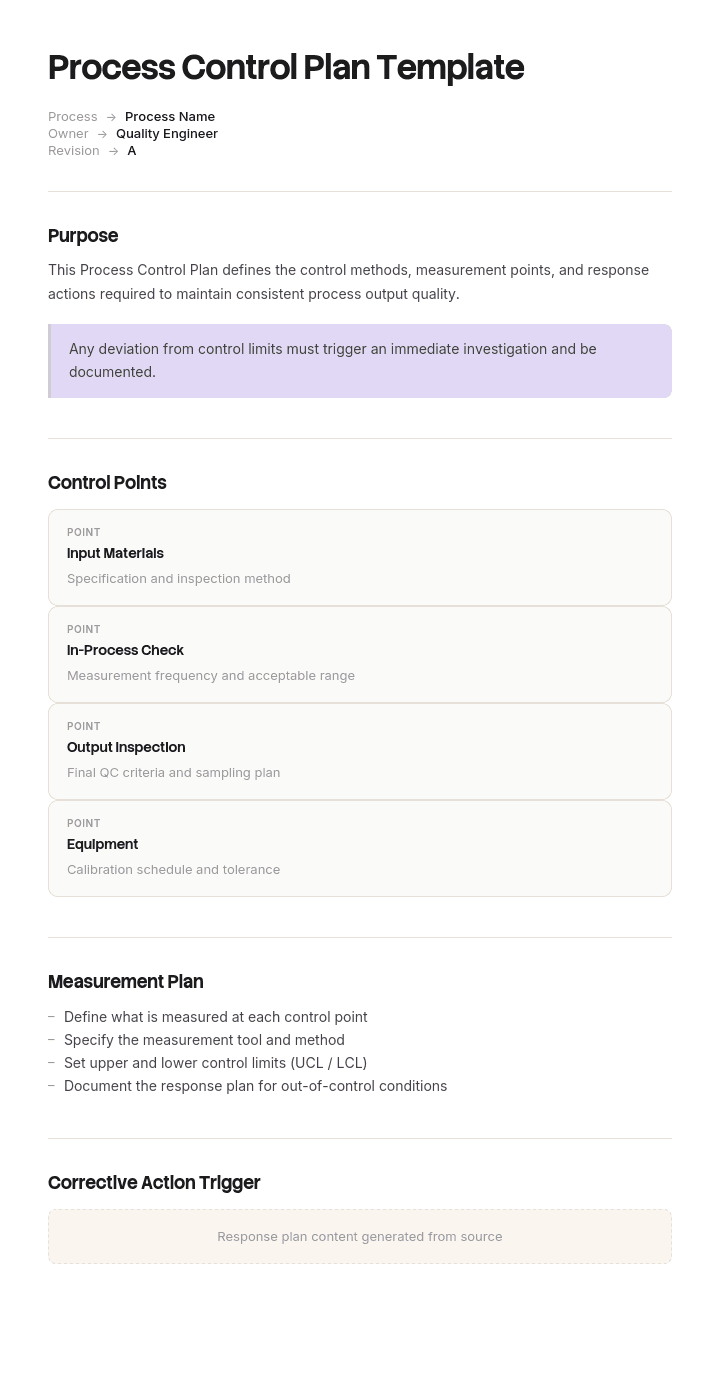
Utilisez ce modèle
Un plan de maîtrise des processus est un outil qualité essentiel — en particulier dans la fabrication, l’automobile, l’aéronautique et les dispositifs médicaux. Avec Trupeer, vous pouvez gagner des heures sur la documentation qualité en commençant par un modèle de plan de maîtrise des processus gratuit, en le personnalisant avec vos directives de marque, puis en transformant les plans de contrôle en visites vidéo que les opérateurs peuvent consulter à la ligne.
Qu’est-ce qu’un modèle de plan de maîtrise des processus ?
Un plan de contrôle est le document qui liste, pour chaque étape d’un processus, ce qui est maîtrisé, selon quelles spécifications, comment c’est mesuré, à quelle fréquence, par qui, et ce qui se passe lorsque le résultat sort des tolérances.
Dans les chaînes d’approvisionnement automobile et aéronautique, il s’agit d’une livraison formelle, intégrée au cœur de la planification qualité aux côtés du diagramme de flux du processus et du process FMEA, et c’est l’un des premiers documents qu’un client ou un auditeur demande. Ailleurs, il porte d’autres noms et remplit la même mission : transformer ce que vous avez décidé d’être important en quelque chose qui est vérifié selon un calendrier.
Un modèle de plan de maîtrise des processus est un format réutilisable. Il s’agit presque toujours d’un tableur, et c’est une bonne chose plutôt qu’un compromis, car le document est un tableau de trente lignes et quinze colonnes, qui doit être trié, filtré et totalisé.
Les modèles pour cela sont faciles à trouver et ils comportent tous les mêmes colonnes. Les deux choses qu’ils font mal sont la manière dont la fréquence est choisie et ce que dit réellement le plan de réaction.
Pourquoi la fréquence d’échantillonnage est une décision de confinement
Demandez pourquoi une caractéristique est contrôlée toutes les quatre heures et la réponse honnête est généralement que quatre heures correspondent au rythme des équipes, ou que cela a été défini au lancement et n’a jamais été réévalué, ou encore que c’est ce que suggérait le modèle du client.
La fréquence est traitée comme une question de détection : à quelle fréquence faut-il regarder pour repérer un problème. Formulée ainsi, un contrôle moins fréquent ressemble à une économie.
Ce n’est pas une question de détection. C’est une question de quantité. L’intervalle entre les contrôles définit la quantité de produit qui devient suspect au moment où un contrôle échoue, car tout ce qui a été fabriqué depuis le dernier résultat conforme n’est pas vérifié.
À deux cents pièces par heure, un intervalle de quatre heures signifie que huit cents pièces se trouvent entre deux contrôles. C’est le coût réel de la décision de fréquence, et il est invisible car il ne se matérialise que le jour où quelque chose tourne mal.
Ainsi, la question utile lors du réglage de la fréquence n’est pas « à quelle fréquence doit-on mesurer ? ». C’est « combien de pièces sommes-nous prêts à mettre en quarantaine ? », et la réponse dépend de la valeur de ces pièces et de l’avancement auquel elles seront arrivées au moment où vous le découvrirez.
Comment personnaliser ce modèle dans Trupeer
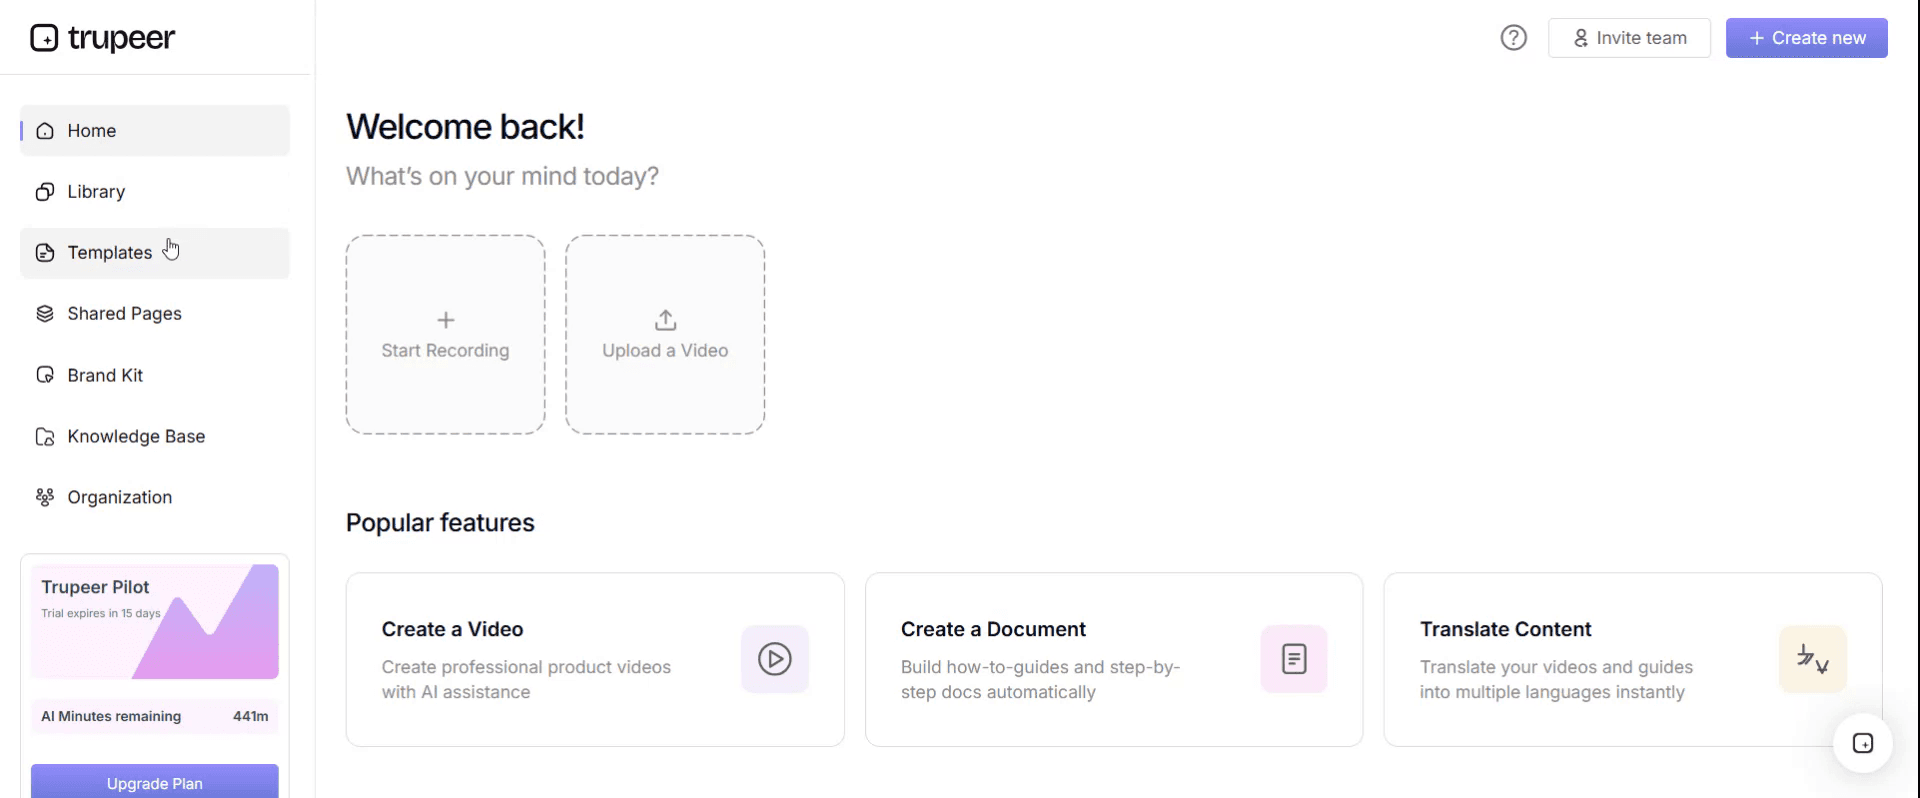
Étape 1 : Ouvrir la section Modèles
Accédez à la section Modèles depuis la navigation principale.
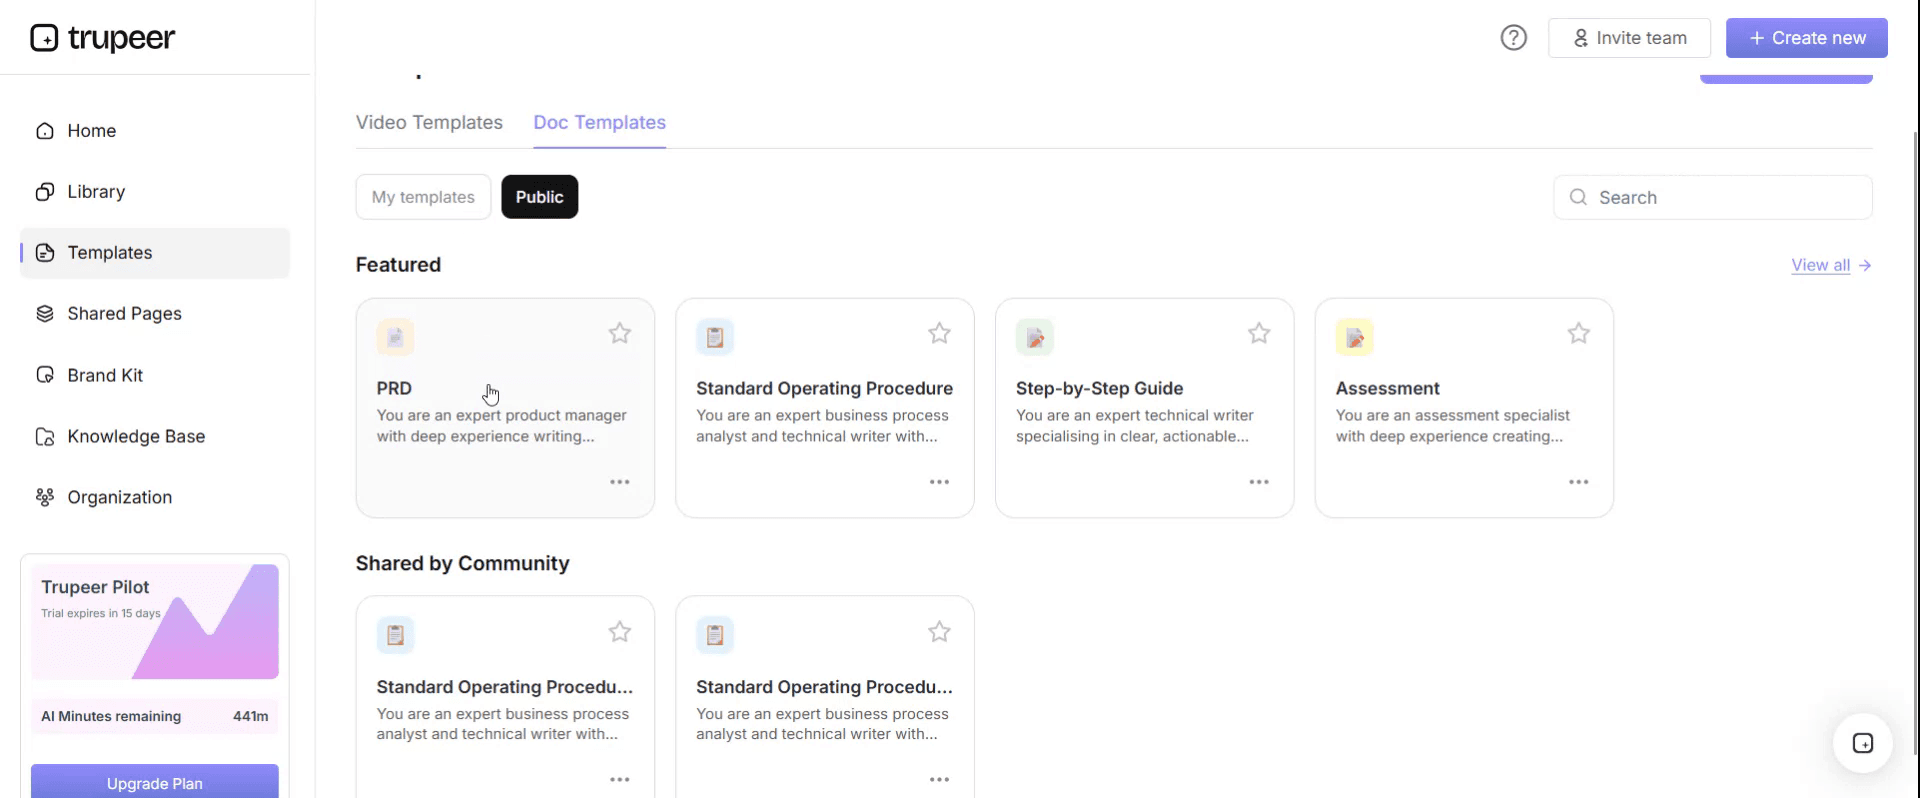
Étape 2 : Sélectionner et ouvrir un modèle
Cliquez sur n’importe quel modèle avec lequel vous souhaitez travailler pour l’ouvrir.
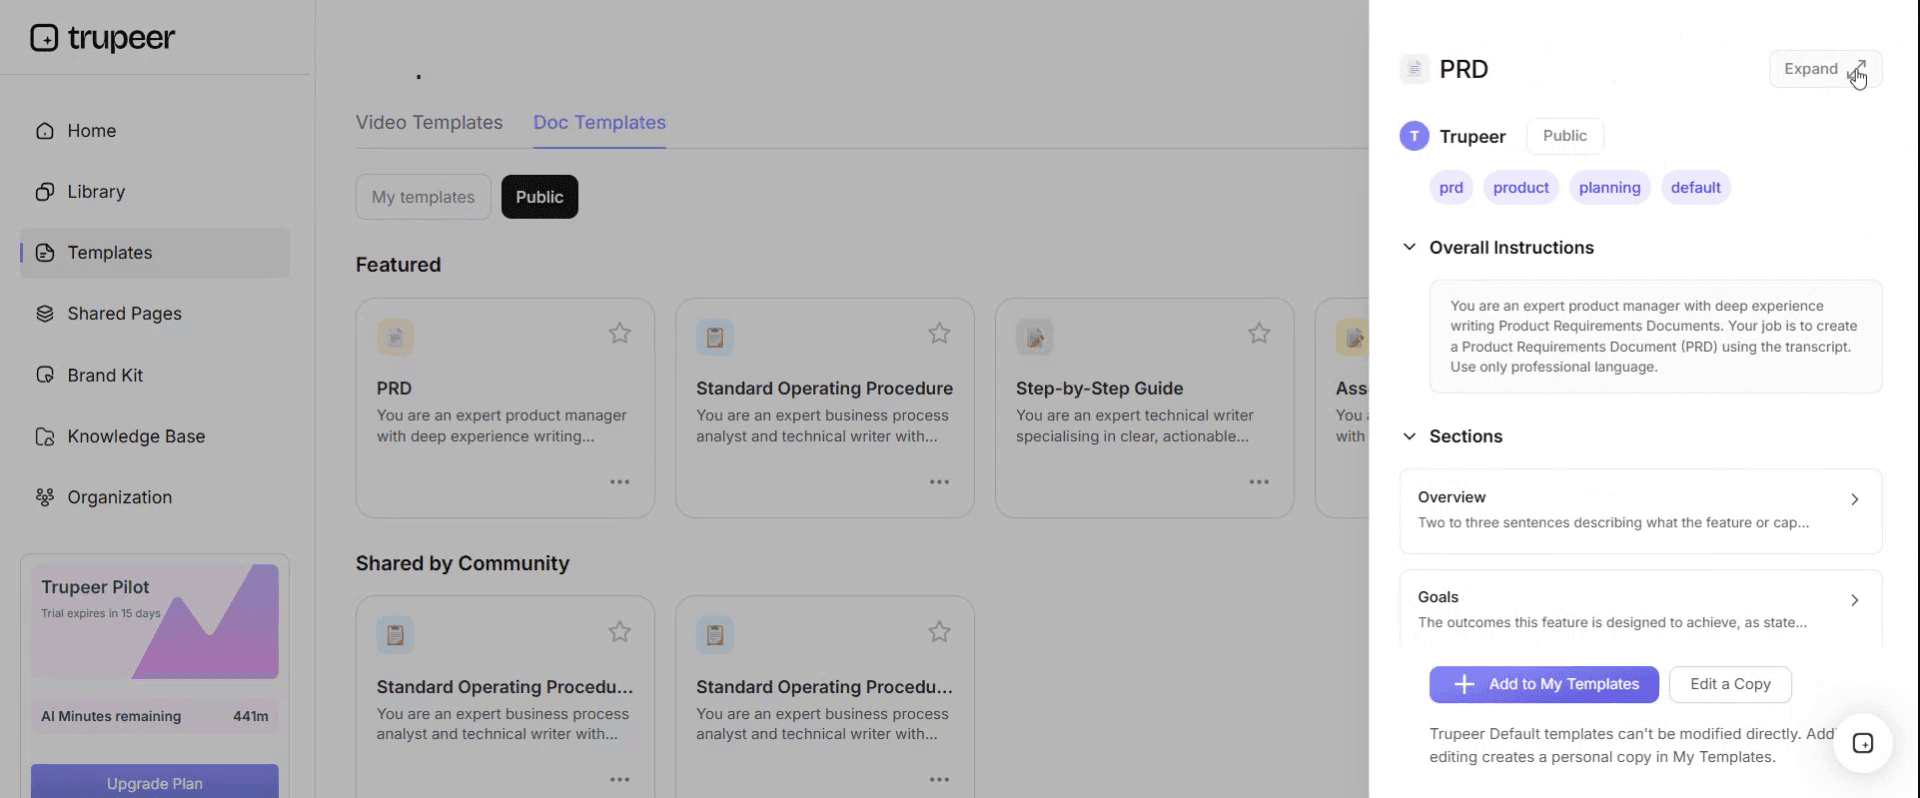
Étape 3 : Développer l’affichage du modèle
Si nécessaire, développez l’affichage du modèle pour voir clairement la mise en page et les détails.
Étape 4 : Modifier le modèle
Cliquez sur Modifier pour commencer à modifier le modèle sélectionné.
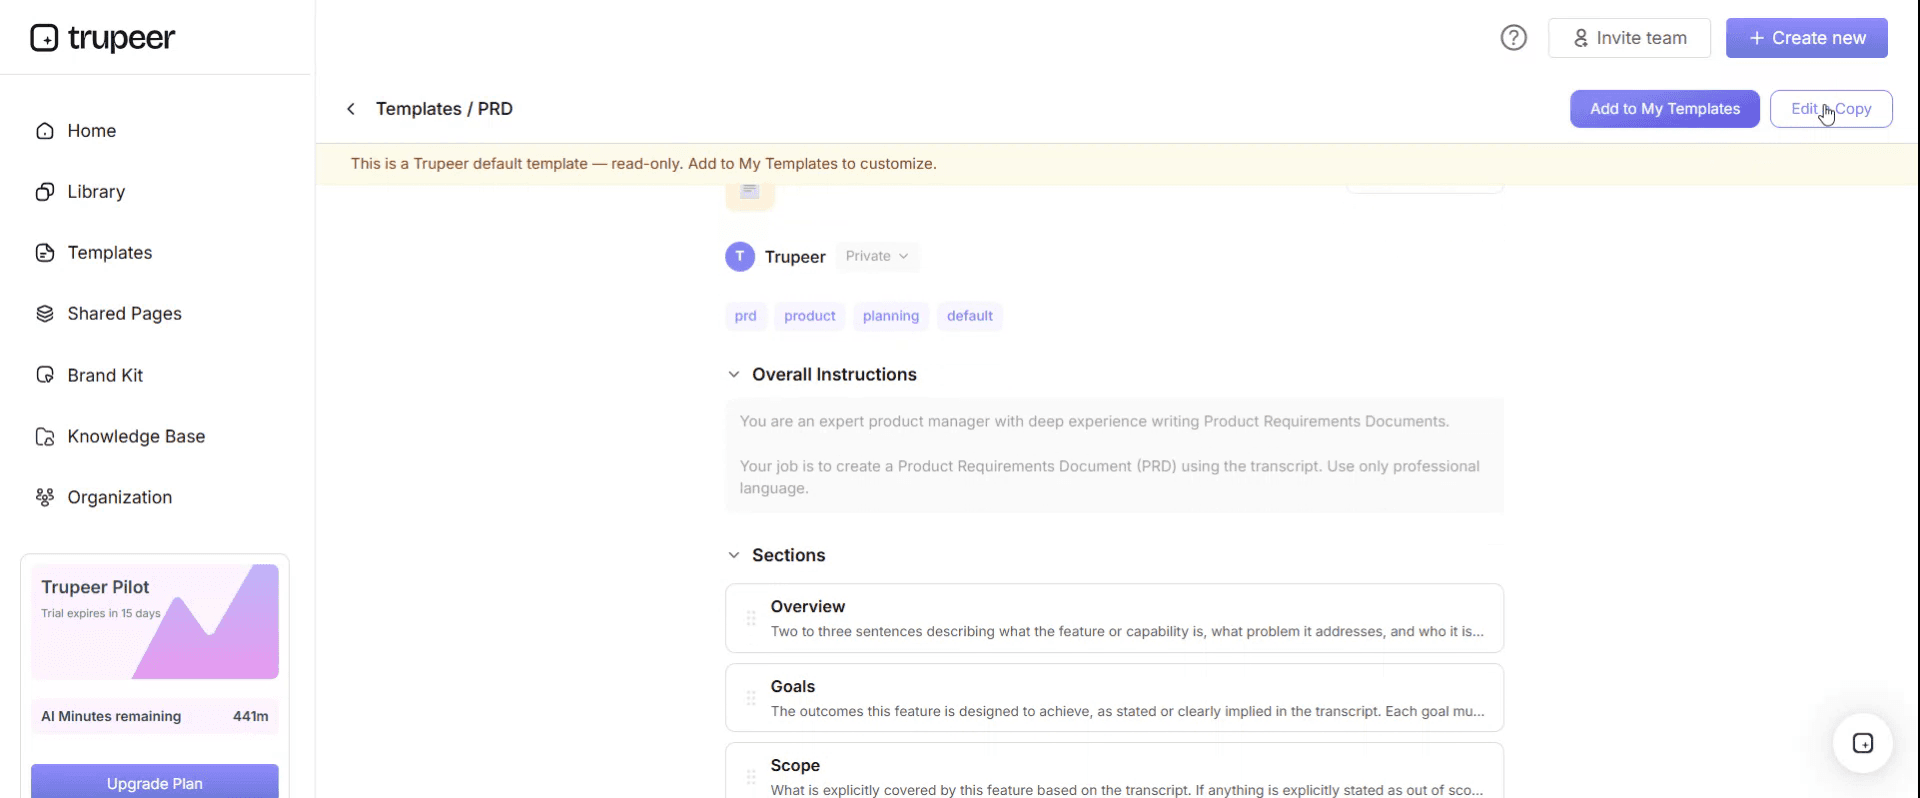
Dans l’éditeur, vous pouvez :
Ajouter de nouvelles sections
Définir ou mettre à jour des règles de mise en forme
Ajouter un logo et ajuster sa position ainsi que les paramètres associés
Étape 5 : Enregistrer votre modèle personnalisé
Après avoir effectué toutes les modifications nécessaires, cliquez sur Enregistrer pour stocker le modèle mis à jour comme le vôtre.
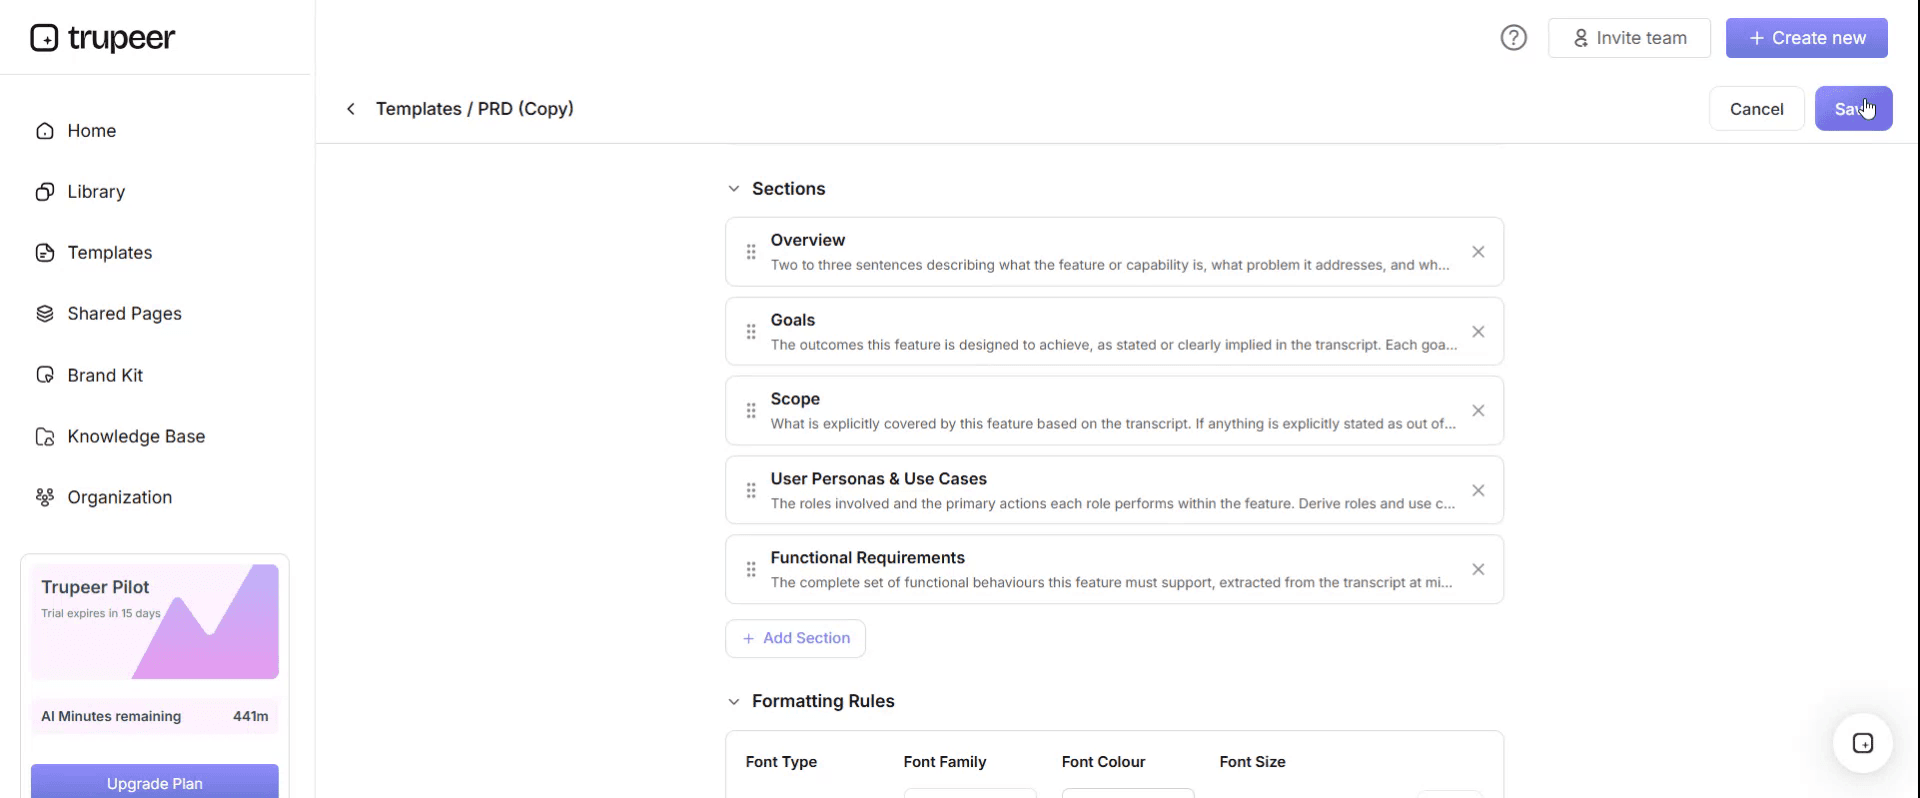
Étape 6 : Prévisualiser et affiner le modèle
Lorsque vous souhaitez voir à quoi ressemble votre modèle personnalisé, ouvrez la Prévisualisation.
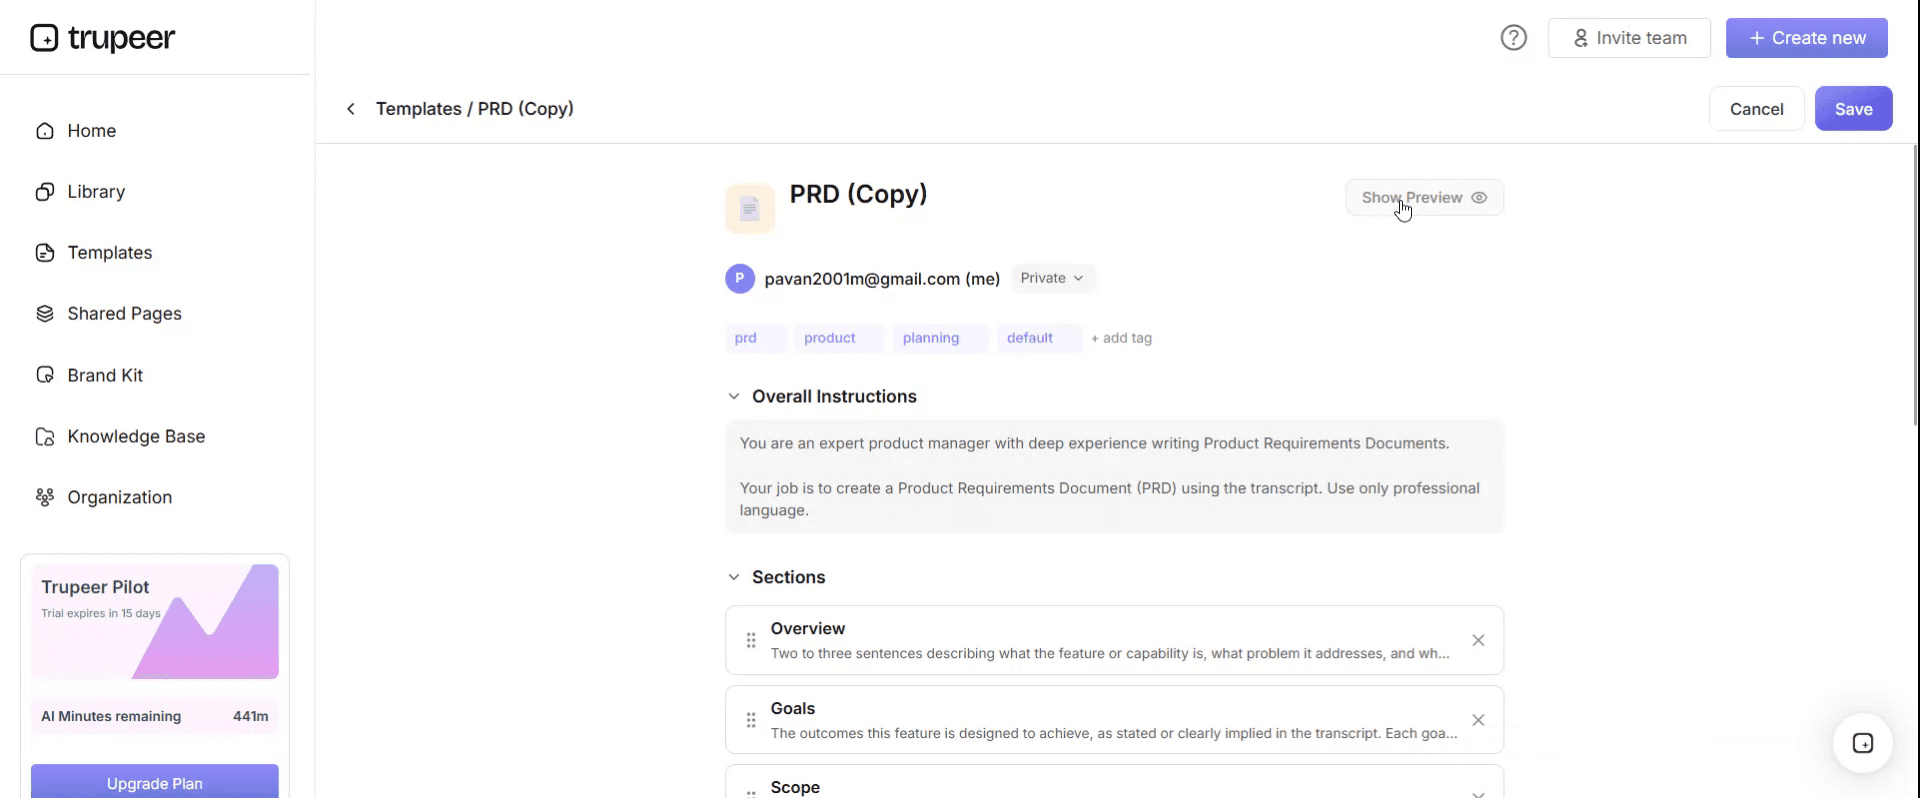
À partir de l’écran de prévisualisation, vous pouvez continuer à effectuer des ajustements directement si nécessaire, afin de garantir que le modèle s’affiche exactement comme vous le souhaitez.
Avec un modèle de plan de maîtrise des processus, vous pouvez :
Gagner du temps sur la documentation : évitez la page blanche grâce à une structure alignée sur la qualité.
Améliorer la qualité : des plans de contrôle clairs réduisent la variation, les défauts et les retouches.
Rester conforme à votre marque : appliquez votre logo, vos polices et vos couleurs grâce au brand kit de Trupeer.
Former plus vite les opérateurs : associez les plans de contrôle à des visites vidéo à la ligne.
Rester prêt pour les audits : aligné avec IATF 16949, APQP et d’autres normes qualité.
Atteindre des sites à l’international : traduisez vos plans de contrôle en 65+ langues en un clic.
Comment dimensionner la fréquence de contrôle en fonction des pièces à risque
Raisonnez à rebours à partir de l’exposition. Pour chaque caractéristique, déterminez la quantité maximale que vous êtes prêt à laisser non vérifiée, puis définissez la fréquence qui permet d’y parvenir.
Type de caractéristique | Conséquence d’un écart | Nombre maximal de pièces à risque | Fréquence à 200 par heure |
|---|---|---|---|
Sécurité ou réglementaire | Rappel, blessure, action réglementaire | 50 ou surveillance continue | Toutes les 15 minutes, ou 100 % automatisé |
Caractéristique significative client | Arrêt de ligne, chargeback, expédition contrôlée | 200 à 250 | Horaire |
Ajustement ou fonction, détection interne probable | Retouche à l’opération suivante | 400 à 800 | Toutes les deux à quatre heures |
Aspect esthétique ou faible conséquence | Tri, rebut mineur | 1 000 ou plus | Par équipe |
Les chiffres de ce tableau sont donnés à titre indicatif et vos seuils doivent provenir de ce que coûte réellement un écart, ce que la plupart des fonctions qualité peuvent estimer en moins d’une heure à partir des chargebacks passés et des coûts de tri.
Ajoutez une colonne à votre plan de contrôle indiquant les pièces à risque, calculées à partir du taux et de l’intervalle. Cela ne coûte rien, cela rend la décision visible, et cela transforme un débat sur la fréquence de contrôle en un débat sur l’exposition, beaucoup plus productif à mener avec la production.
Deux ajustements valent la peine d’être faits. Lorsque le processus est stable et capable, des intervalles plus longs sont défendables et le calcul vous indique toujours l’exposition que vous acceptez. Et lorsque le produit passe rapidement à l’opération suivante ou à l’expédition, l’exposition réelle est plus élevée que ce que suggère le comptage, car la récupération devient plus difficile, pas seulement plus fréquente.
La colonne du plan de réaction que tout le monde remplit mal
Ouvrez presque n’importe quel plan de contrôle et lisez la colonne du plan de réaction. Elle indiquera une combinaison de « mettre en quarantaine le produit suspect », « informer le superviseur », « ajuster la machine » et « élever une non-conformité ».
Aucun de ces éléments ne répond à la seule question qui compte au moment où un contrôle échoue : que devient tout ce qui a été fabriqué depuis le dernier résultat conforme.
Un plan de réaction efficace répond à quatre points.
Qu’est-ce qui est mis en quarantaine, défini par une limite plutôt que par un ressenti. Tous les produits jusqu’au dernier contrôle conforme inclus, identifiés par un marqueur de traçabilité précis, comme une étiquette de lot, une lecture de compteur ou un horodatage. Pas « la dernière heure », qui est un jugement porté sous pression par la personne la plus proche.
Où cela va et qui le déplace. Un lieu nommé et un rôle nommé, car un produit qui reste à l’endroit où il se trouve est utilisé.
Si le dernier contrôle conforme est lui-même sujet à caution. Si l’échec suggère un problème de jauge ou de méthode plutôt qu’un problème de processus, le résultat précédent n’est pas une preuve et la limite recule plus loin.
Qui est informé et ce qui s’arrête. Si la production continue pendant que l’enquête est en cours, et qui décide.
Rédigez ces quatre éléments dans chaque ligne lorsque la conséquence le justifie. Pour les caractéristiques à faible conséquence, une réaction courte suffit. Pour tout ce qui concerne le client, la ligne qui ne dit que « informer le superviseur » est celle qui vous coûtera.
Modèle de plan de maîtrise des processus gratuit : les colonnes à copier
Copiez depuis ici. Adaptez la terminologie à votre secteur.
Bloc d’en-tête. Référence et révision. Nom de la pièce. Numéro et révision du plan de contrôle. Phase : prototype, pré-lancement ou production. Contact clé. Équipe centrale. Date d’approbation client si nécessaire. Code fournisseur et site.
Par ligne :
Numéro et nom de l’étape de processus, correspondant exactement au diagramme de flux du processus.
Machine, dispositif ou outillage utilisé à cette étape.
Numéro de caractéristique, recoupé avec le process FMEA.
Caractéristique produit et caractéristique de processus, conservées dans des colonnes distinctes. Le produit correspond à ce que la pièce doit être. Le processus correspond à ce que la machine doit faire.
Classification des caractéristiques spéciales, en utilisant les symboles du client tels qu’ils les spécifient.
Spécification et tolérance, avec le document source référencé.
Évaluation et technique de mesure, en nommant la jauge ou la méthode et son identification.
Taille d’échantillon et fréquence.
Pièces à risque, calculées à partir du taux et de la fréquence. C’est la colonne que les modèles standard n’ont pas.
Méthode de contrôle, c’est-à-dire comment le résultat est utilisé : graphique, jauge, poka-yoke, inspection automatisée, contrôle visuel par rapport à un échantillon de référence.
Plan de réaction, rédigé selon les quatre points ci-dessus.
Rôle responsable pour réaliser le contrôle.
Copiez jusqu’ici. Conservez l’historique des révisions en bas avec la raison de chaque modification, car le plan de contrôle fait partie des documents pour lesquels un auditeur demandera pourquoi quelque chose a bougé.
Comment le plan de contrôle doit être relié au PFMEA
C’est ce lien qui fait qu’un plan de contrôle est un plan de contrôle plutôt qu’un simple calendrier de vérification, et il échoue dans les deux sens dans la plupart des organisations.
Tous les contrôles du plan doivent exister parce qu’un mode de défaillance a été identifié dans le process FMEA. Tous les modes de défaillance au-dessus de votre seuil d’action doivent avoir un contrôle dans le plan. Ce sont deux tests d’audit distincts et ils trouvent des choses différentes.
Faites les deux sous forme d’exercice en tableau. Listez les numéros de caractéristiques issus du FMEA sur une colonne, puis ceux du plan de contrôle sur une autre, et faites correspondre.
Les « orphelins » du plan de contrôle, c’est-à-dire des caractéristiques contrôlées sans mode de défaillance correspondant, sont généralement inoffensifs dans les effets et coûteux dans la pratique : quelqu’un consacre du temps de mesure à quelque chose que personne n’a identifié comme un risque. Souvent, il s’agit d’un contrôle hérité qui a survécu à un changement de produit.
Les « trous » dans l’autre sens sont les plus sérieux. Un mode de défaillance à forte sévérité sans contrôle est exactement ce qu’un auditeur cherche et exactement ce qui produit un écart.
Faites cela chaque fois que l’un ou l’autre document change, et spécifiquement après toute revue du FMEA suite à une plainte client, car c’est à ce moment-là que de nouveaux modes de défaillance sont ajoutés et que la mise à jour du plan de contrôle est oubliée.
Le fournisseur qui a mis en quarantaine la mauvaise heure
Les machines Draycote Precision pour les clients automobiles. Une caractéristique de son plan de contrôle était un diamètre d’alésage, une caractéristique significative client, contrôlée sur une CMM avec une taille d’échantillon d’une pièce toutes les quatre heures. La ligne tournait à environ deux cent dix pièces par heure, donc huit cent quarante pièces se trouvaient entre deux contrôles.
La colonne du plan de réaction indiquait : mettre en quarantaine le produit suspect, informer le responsable de cellule, ajuster la machine.
Un outil s’est usé plus vite que prévu après une dérive de la concentration de liquide de refroidissement. Le contrôle de deux heures a été validé. Le contrôle de six heures est arrivé en surdimension.
Le responsable de cellule disposait désormais de huit cent quarante pièces non vérifiées et d’un plan de réaction qui ne précisait pas jusqu’où remonter. Il a mis en quarantaine la dernière heure, ce qui lui semblait proportionné.
À ce moment-là, six cent vingt des huit cent quarante pièces avaient déjà été envoyées à l’opération suivante, et trois cent quarante d’entre elles étaient parties lors de la collecte de l’après-midi.
Le client a découvert des alésages en surdimension sur sa ligne d’assemblage six jours plus tard. Leur ligne s’est arrêtée pendant trois heures quarante minutes. Le chargeback et le tri ont atteint environ quarante-sept mille livres, et le compte est passé en expédition contrôlée pendant quatre-vingt-dix jours, ce qui a coûté environ onze mille livres de plus en inspection à 100 %.
Le 8D a mis en évidence deux choses.
Le plan de réaction n’avait pas défini la limite de quarantaine ; elle avait été fixée par jugement à dix-huit heures par quelqu’un qui devait garder la ligne en fonctionnement.
Et la fréquence de quatre heures avait été définie au lancement pour correspondre au rythme des équipes. Personne n’avait jamais demandé ce que valaient quatre heures de ce produit.
Les changements ont été ciblés. Le plan de réaction pour chaque caractéristique significative client a été réécrit pour spécifier une quarantaine remontant jusqu’au dernier contrôle conforme inclus, identifié par l’étiquette de traçabilité, avec le résultat précédent vérifié avant d’être utilisé. Les fréquences ont été recalculées en fonction d’un maximum de deux cent cinquante pièces à risque pour cette classe de caractéristique, ce qui a rendu ce contrôle horaire. Une colonne « pièces à risque » a été ajoutée au format.
Ils ont aussi effectué le test de liaison du FMEA. Sur trente-quatre caractéristiques du plan de contrôle, neuf n’avaient aucun mode de défaillance correspondant dans le PFMEA, et quatre modes de défaillance au-dessus du seuil d’action n’avaient aucun contrôle listé du tout.
Au cours des dix-huit mois suivants, il y a eu trois événements hors tolérance sur cette famille. La quarantaine moyenne était d’environ cent quatre-vingts pièces au lieu de huit cent quarante. Il n’y a eu aucun écart côté client, et l’expédition contrôlée a été levée à quatre-vingt-dix jours, sans être réimposée.
Plans de contrôle pour prototype, pré-lancement et production
Trois versions du même document, et la différence est le niveau de confiance que vous accordez au processus.
Prototype. Très axé sur la vérification dimensionnelle et matière, souvent en inspection à 100 %, car rien n’est encore prouvé. L’objectif est d’établir si la conception et le processus peuvent produire la pièce, tout simplement.
Pré-lancement. Encore plus strict que la production, avec des fréquences accrues et des contrôles supplémentaires, car la capacité n’a pas encore été démontrée au rythme visé. C’est ici que la plupart des preuves pour le plan de production sont générées.
Production. Les fréquences sont ajustées à ce que justifient la capacité et l’exposition, avec des méthodes statistiques lorsque les données les étayent.
La transition entre le pré-lancement et la production est l’endroit où les plans de contrôle se trompent discrètement. Les fréquences sont assouplies selon un calendrier plutôt que sur la base de preuves, et l’assouplissement est rarement recalculé en fonction de l’exposition. Si vous ne retenez qu’une chose de cette page pour un plan existant, réévaluez les fréquences définies au lancement et jamais révisées, ce qui, dans la plupart des sites, correspond à la majorité d’entre elles.
Comment rédiger un plan de contrôle, étape par étape
Commencez par le diagramme de flux du processus et le PFMEA. Un plan de contrôle rédigé sans eux n’est qu’une liste de contrôles que quelqu’un a jugés raisonnables, et il ne survivra ni à un audit ni à un écart côté client.
Prenez chaque mode de défaillance au-dessus de votre seuil d’action et décidez du contrôle qui y répond. La prévention vaut mieux que la détection lorsqu’elle est disponible : un poka-yoke qui rend l’erreur impossible supprime le besoin de la ligne entière.
Pour chaque contrôle restant, rédigez la spécification, la méthode de mesure et la jauge avant de définir la fréquence, car la méthode de mesure contraint souvent ce qui est réellement atteignable en termes de fréquence.
Définissez la fréquence en fonction de l’exposition à l’aide du tableau ci-dessus, et enregistrez les pièces à risque.
Rédigez le plan de réaction selon les quatre points, et rédigez-le pour la personne qui le lira à dix-huit heures, avec une ligne en fonctionnement.
Attribuez un rôle responsable plutôt qu’un nom.
Ensuite, parcourez-le au poste avec l’opérateur et le responsable d’équipe. Demandez-leur de vous montrer où chaque contrôle a lieu et ce qu’ils feraient s’il échouait. Chaque écart entre le document et leur réponse est un défaut, et c’est le même exercice que la « deviation walk » dans notre modèle d’instructions de travail pour la fabrication.
Plan de contrôle ou instruction de travail : lequel l’opérateur utilise-t-il ?
Les deux existent et ils s’adressent à des lecteurs différents, c’est pourquoi ils divergent.
Le plan de contrôle est le document qualité. Il indique ce qui est contrôlé et comment, il est destiné au client, il est référencé lors des audits et il est piloté par l’ingénierie qualité.
L’instruction de travail est le document de l’opérateur. Elle indique comment réaliser l’opération, y compris le contrôle, et elle vit au poste.
Le problème, c’est que le contrôle apparaît dans les deux, maintenu séparément, et que l’un des deux est mis à jour. En pratique, l’opérateur suit l’instruction de travail ; ainsi, une modification du plan de contrôle qui n’atteint jamais l’instruction de travail ne change rien sur la ligne.
La solution tient en une règle : toute modification d’une ligne du plan de contrôle déclenche une vérification de l’instruction de travail correspondante, dans le même enregistrement de modification. Pas une tâche distincte : la même. Lorsque le contrôle est délicat ou facilement mal compris, un job aid au poste est généralement plus efficace que d’allonger l’instruction de travail.
Erreurs courantes de plan de contrôle que les auditeurs repèrent
Des fréquences sans justification. Personne ne peut dire pourquoi toutes les quatre heures, et il n’existe aucune trace de la décision.
Des plans de réaction qui ne sont pas des plans. Informer le superviseur, mettre en quarantaine le produit suspect, sans limite définie.
Liaison FMEA cassée. Des caractéristiques dans le plan qui ne nécessitent aucun mode de défaillance, et des modes de défaillance à forte sévérité sans contrôle.
Des références de jauges qui n’existent pas. Des jauges nommées qui ont été remplacées ou recalibrées sous un autre identifiant.
Des étapes de processus qui ne correspondent pas au diagramme de flux. Une renumérotation sur un document et pas sur l’autre.
Des caractéristiques spéciales sans leur classification. Ou une classification incohérente entre le FMEA, le plan et le dessin.
Aucune preuve que le plan est suivi. Des enregistrements qui ne correspondent pas à la fréquence indiquée, ce qui transforme une observation documentaire en constat majeur.
Aucune de ces erreurs ne concerne le modèle. Elles portent toutes sur la question de savoir si le document est maintenu comme faisant partie d’un ensemble, plutôt que comme un formulaire à produire lorsqu’on vous le demande.
Puis-je obtenir un modèle de plan de contrôle dans Excel ou Word ?
Excel, et ce n’est même pas proche. Un plan de contrôle est un tableau large avec des colonnes calculées ; il faut le filtrer par classe de caractéristique et par étape de processus, et il faut que le nombre de pièces à risque se mette à jour lorsqu’un taux ou une fréquence change. Word ne peut faire aucune de ces choses et le document qui en résulte devient difficile à maintenir à partir d’environ vingt lignes.
Construisez-le avec une feuille par référence de pièce, avec un bloc d’en-tête au-dessus du tableau. Ajoutez une deuxième feuille pour la référence croisée du FMEA, en listant les numéros de caractéristiques des deux documents côte à côte, afin que le test de liaison soit un filtre plutôt qu’un projet.
Un PDF pour la version remise à un client ou présentée lors d’un audit, exporté depuis le classeur en direct avec la révision tamponnée dessus.
Word convient uniquement à la procédure qui entoure le plan, c’est-à-dire le document qui explique comment les plans de contrôle sont créés, approuvés et révisés dans votre organisation. Cela doit être associé à vos modèles de politique et procédures, plutôt qu’au plan lui-même.
Comment garder le plan de contrôle et la ligne synchronisés
Le plan de contrôle décrit un ensemble de contrôles. Le fait que ces contrôles se déroulent comme le plan le dit dépend de documents que le plan ne contrôle pas, et de personnes qui ne l’ont jamais lu.
C’est là que se situe la majorité du risque, et le combler signifie que l’instruction de travail, le job aid et le contrôle lui-même doivent être mis à jour à chaque fois que le plan change. En pratique, ce n’est pas le cas, car les mettre à jour signifie que quelqu’un doit re-photographier une configuration de jauge et réécrire des étapes pour un contrôle qu’il sait déjà faire.
Trupeer AI rend cela suffisamment économique pour que cela se produise réellement. La personne qui réalise le contrôle l’enregistre une seule fois, et la sortie devient une instruction écrite avec les images déjà capturées, prête à être relue plutôt que reconstruite. Un changement de fréquence ou un nouveau plan de réaction atteint le poste dans la même semaine, plutôt que dans le même trimestre.
Enregistrez-le. Marquez-le. Traduisez-le. Trupeerisez-le.
Lorsque le site utilise plusieurs premières langues, un seul enregistrement produit l’instruction dans chacune d’elles, ce qui est généralement là que les sites multilingues abandonnent. Le manual creator couvre les documents d’exploitation plus longs, le SOP creator couvre les procédures qui se trouvent derrière les contrôles, et les résultats sont disponibles dans votre base de connaissances avec une identité de marque cohérente. Lorsqu’un changement de plan de contrôle sort d’un cycle d’amélioration, notre modèle de méthode PDCA couvre la fermeture de cette boucle correctement. Les instructions de configuration se trouvent dans le guide de configuration du modèle de document.
Questions fréquentes
Existe-t-il un modèle de plan de maîtrise des processus gratuit dans Excel ?
Excel est le bon format et la structure ci-dessus se colle directement dans une feuille. Il n’y a pas de téléchargement verrouillé et pas de formulaire. Les deux colonnes qui valent la peine d’être ajoutées à n’importe quel modèle que vous utilisez déjà sont les pièces à risque, calculées à partir du taux et de la fréquence, et un plan de réaction rédigé selon une limite de quarantaine définie plutôt que selon une instruction générale.
Existe-t-il un modèle de plan de contrôle gratuit à télécharger ?
Les colonnes, le tableau de dimensionnement de la fréquence et le plan de réaction en quatre points de cette page sont gratuits à copier et à adapter. Plusieurs clients et organismes du secteur publient leurs propres formats requis, et lorsqu’un client en spécifie un, vous devez utiliser le leur : ajoutez la colonne « pièces à risque » à côté, sans remplacer quoi que ce soit.
Existe-t-il un exemple de plan de maîtrise des processus en PDF ?
Les exemples publiés sont faciles à trouver, y compris via les portails fournisseurs des grands fabricants, et ils valent la peine d’être lus pour la structure des colonnes. Lisez-les pour le format plutôt que pour le contenu, car les caractéristiques, fréquences et tolérances d’un plan réel appartiennent à une pièce et à un processus.
Existe-t-il un modèle de plan de contrôle dans Word ?
Word ne convient pas au plan lui-même, qui est un tableau large et calculé. C’est la bonne place pour la procédure qui encadre la création, l’approbation et la révision des plans de contrôle, un document distinct que la plupart des organisations n’ont pas et que les auditeurs demandent de plus en plus.
Qui doit être propriétaire du plan de contrôle ?
L’ingénierie qualité est propriétaire du document, tandis que le responsable du processus est tenu responsable des contrôles réalisés. L’équipe centrale qui l’a produit, généralement incluant l’ingénierie de fabrication et la production, doit être indiquée, car les changements nécessitent les mêmes personnes qui ont défini la justification initiale.
À quelle fréquence faut-il réviser un plan de contrôle ?
Sur des déclencheurs plutôt que sur un calendrier. Lorsque le processus, l’outillage, la matière ou la jauge changent. Lorsque le PFMEA est révisé. Après toute plainte client, écart interne ou non-conformité sur cette caractéristique. Et lors de la transition du pré-lancement à la production, qui est la revue la plus souvent sautée.
Quelle est la différence entre un plan de contrôle et un plan qualité ?
Un plan qualité est plus large : il couvre la manière dont la qualité est gérée pour un produit, un projet ou un contrat, y compris les responsabilités, les standards et la documentation. Un plan de contrôle est plus étroit et plus spécifique : les caractéristiques, méthodes et fréquences pour maîtriser un seul processus. Le plan de contrôle est généralement un élément du plan qualité.
Un plan de contrôle doit-il être approuvé par le client ?
Dans les chaînes d’approvisionnement automobile et aéronautique, c’est fréquemment oui, dans le cadre de la soumission d’approbation de la partie production, et le client peut spécifier le format. Vérifiez les exigences spécifiques du client avant de concevoir votre propre modèle, car un décalage de format lors de la soumission est un délai évitable.


