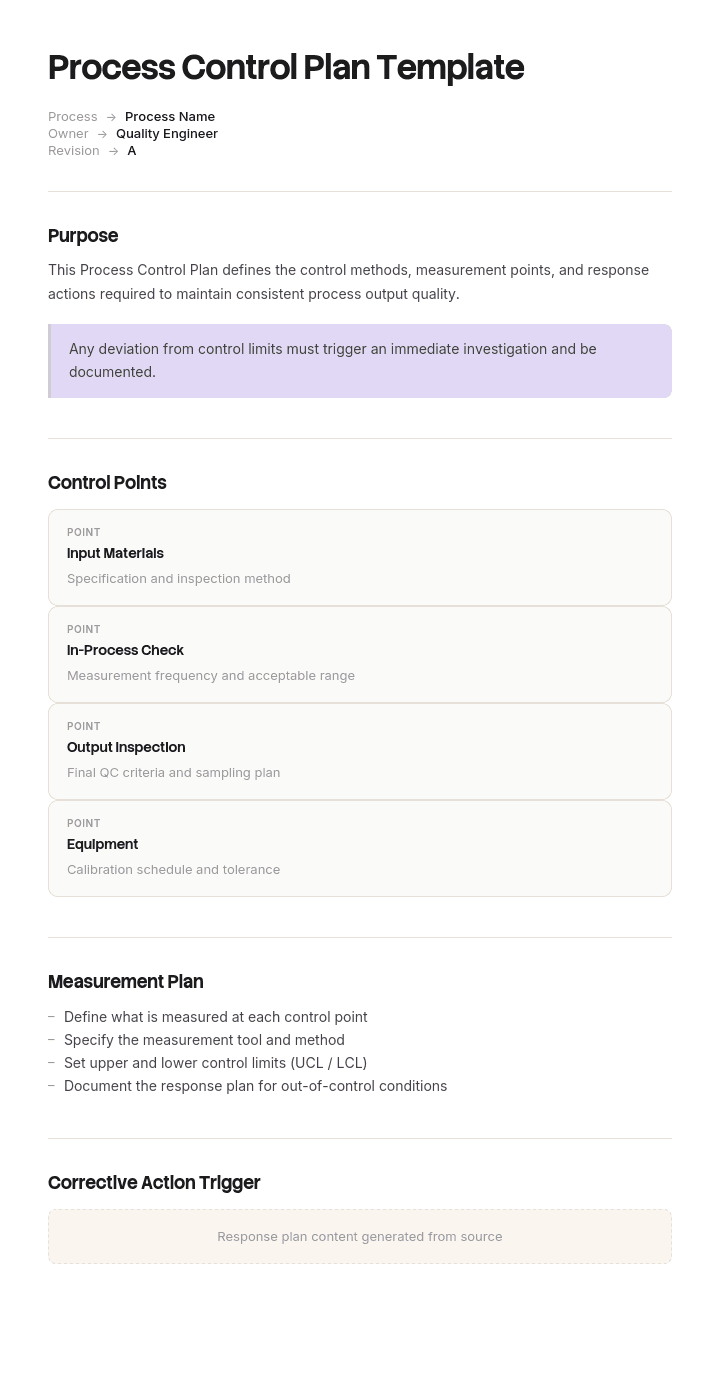
Use este modelo
Um plano de controlo de processos é uma ferramenta essencial de qualidade — especialmente na indústria transformadora, automóvel, aeroespacial e dispositivos médicos. Com a Trupeer, pode poupar horas na documentação de qualidade ao começar com um modelo de plano de controlo de processos gratuito, personalizá-lo com as suas diretrizes de marca e transformar os planos de controlo em walkthroughs em vídeo que os operadores podem consultar na linha.
O que é um modelo de plano de controlo de processos?
Um plano de controlo é o documento que lista, para cada etapa de um processo, o que é controlado, de acordo com que especificação, como é medido, com que frequência, por quem e o que acontece quando está fora de tolerância.
Nas cadeias de abastecimento automóvel e aeroespacial, é uma entrega formal, inserida no conjunto central de planeamento da qualidade juntamente com o diagrama do fluxo do processo e o processo FMEA, e é um dos primeiros documentos que um cliente ou auditor pede. Noutros contextos, tem outros nomes e faz o mesmo trabalho: transformar o que decidiu que importa numa verificação programada.
Um modelo de plano de controlo de processos é o formato reutilizável. Quase sempre é uma folha de cálculo, e isso é correto em vez de um compromisso, porque o documento é uma tabela com trinta linhas e quinze colunas e precisa de ordenação, filtragem e totalização.
Os modelos para isso são fáceis de encontrar e trazem todas as mesmas colunas. As duas coisas que costumam fazer mal são como é escolhida a frequência e o que o plano de reação diz, na prática.
Porque é que a frequência de amostragem é uma decisão de contenção
Pergunte porque é que uma característica é verificada de quatro em quatro horas e a resposta honesta é, normalmente, que quatro horas se ajustam ao padrão de turnos, ou que foi definido no arranque e nunca mais foi revisto, ou que é o que o modelo do cliente sugeriu.
A frequência é tratada como uma questão de deteção: com que frequência precisamos de olhar para detetar um problema. Enquadrada assim, uma verificação menos frequente parece uma poupança.
Não é uma questão de deteção. É uma questão de quantidade. O intervalo entre verificações define quanto produto fica em suspeita no momento em que uma verificação falha, porque tudo o que foi produzido desde o último resultado conforme fica sem validação.
A duzentas peças por hora, um intervalo de quatro horas significa que oito centenas de peças ficam entre verificações. Esse é o custo real da decisão sobre a frequência, e é invisível porque só se materializa no dia em que algo corre mal.
Por isso, a pergunta útil ao definir a frequência não é com que frequência devemos medir. É quantas peças estamos dispostos a colocar em quarentena, e a resposta resulta do valor dessas peças e de onde elas terão chegado quando descobrir.
Como personalizar este modelo na Trupeer
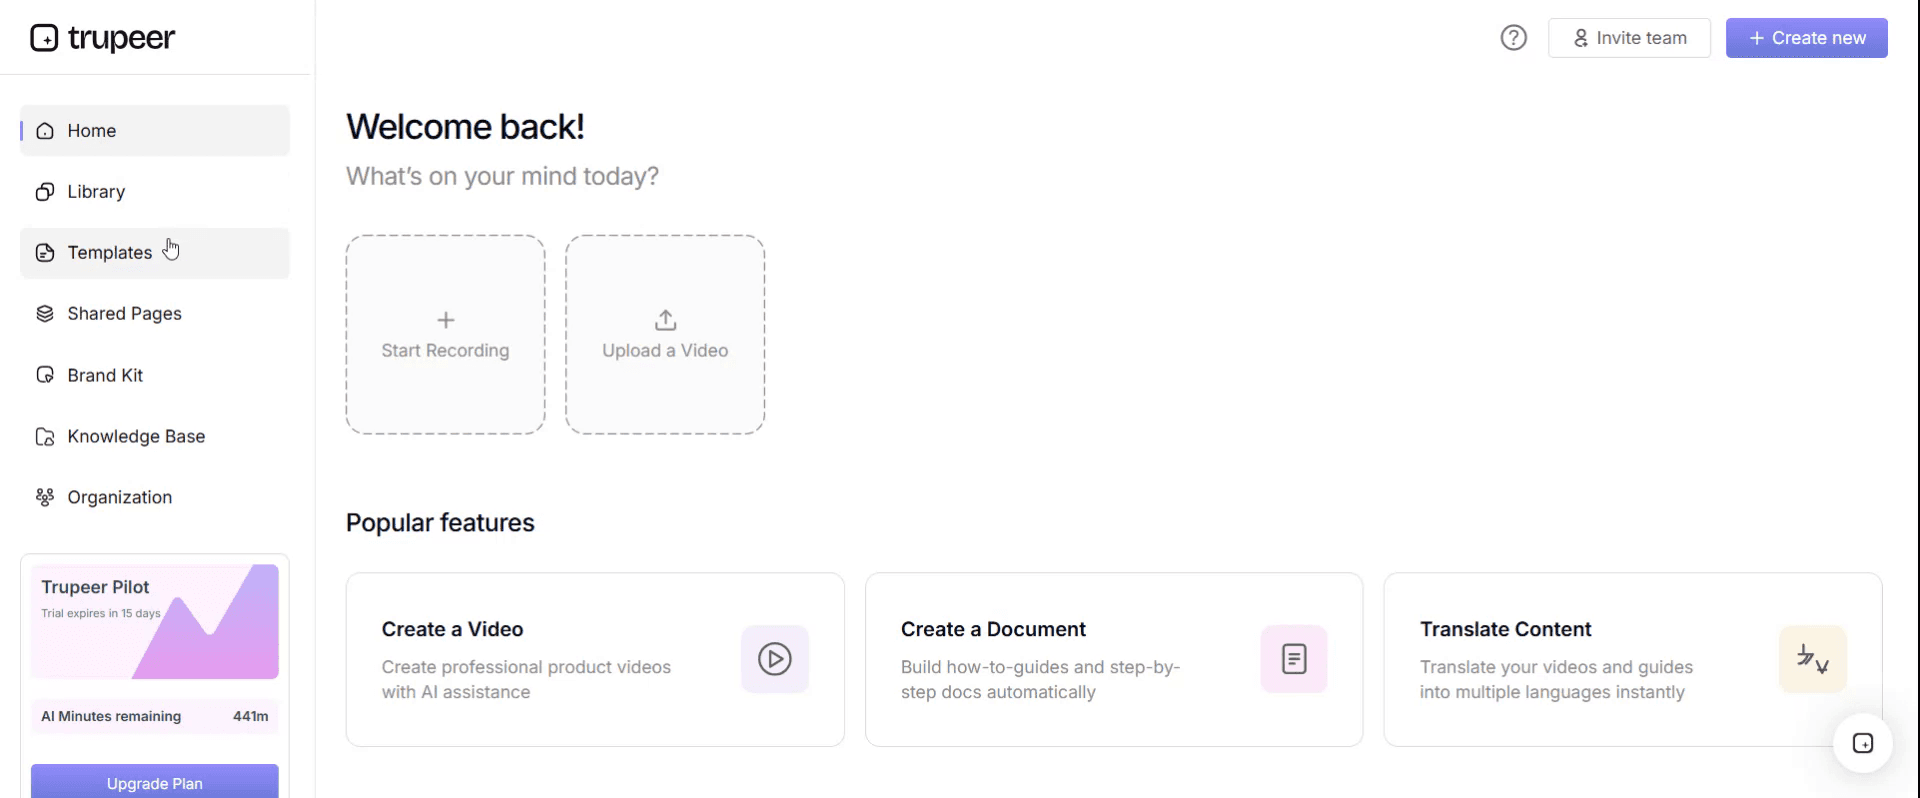
Passo 1: Abrir a secção de Modelos
Vá à secção de Modelos no menu principal.
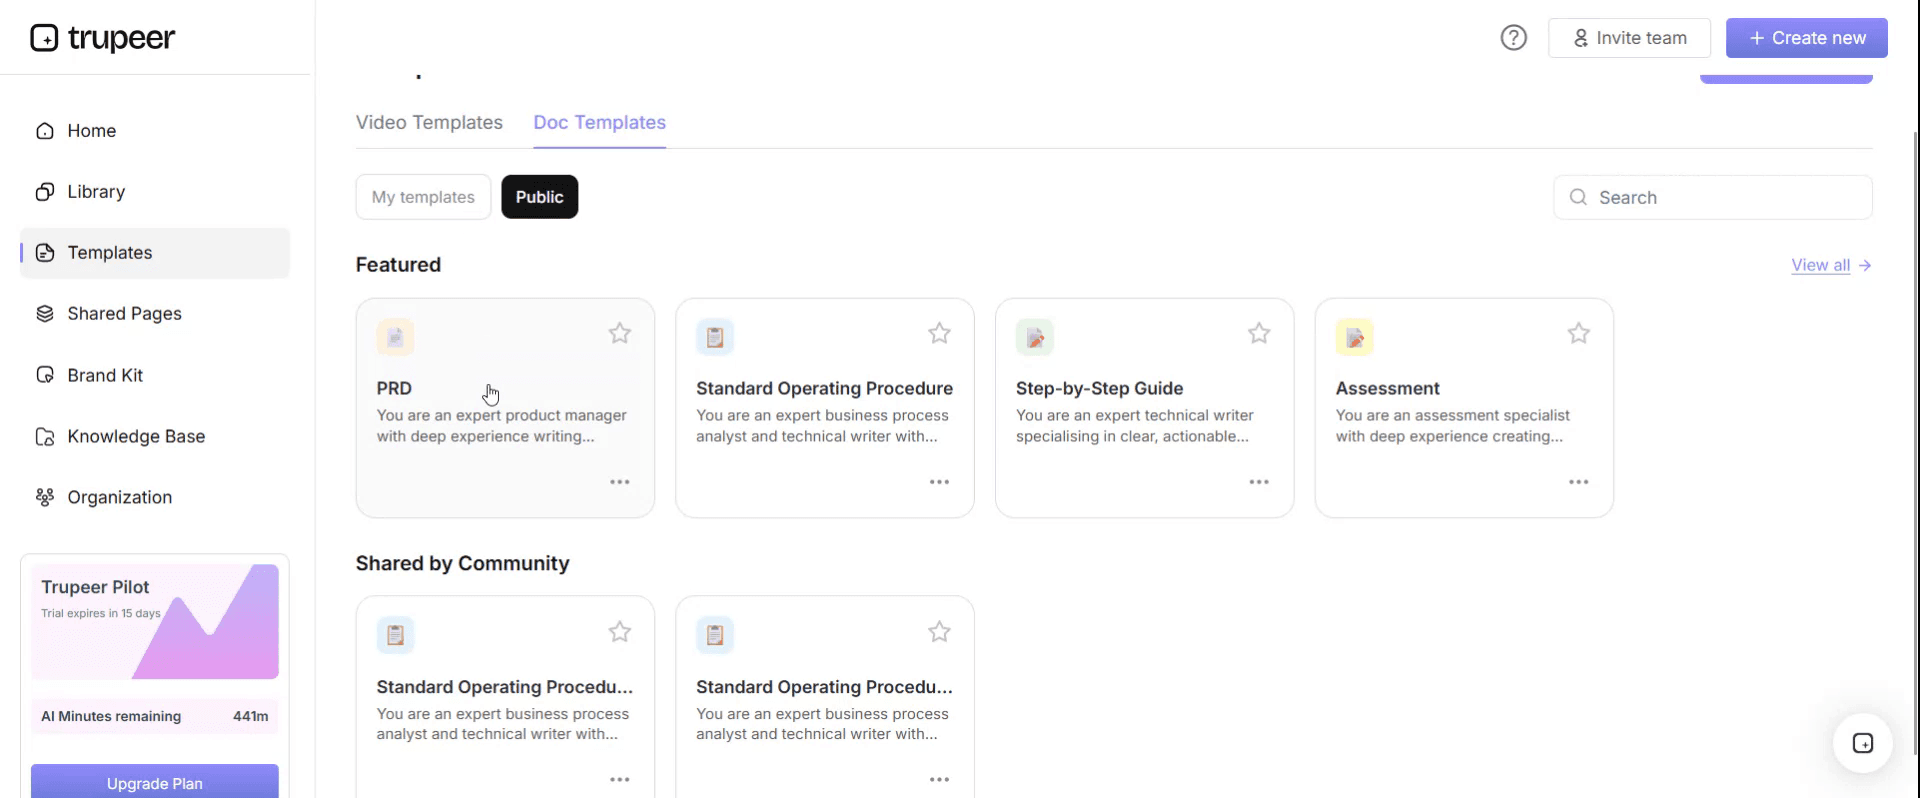
Passo 2: Selecionar e abrir um modelo
Clique em qualquer modelo com que queira trabalhar para o abrir.
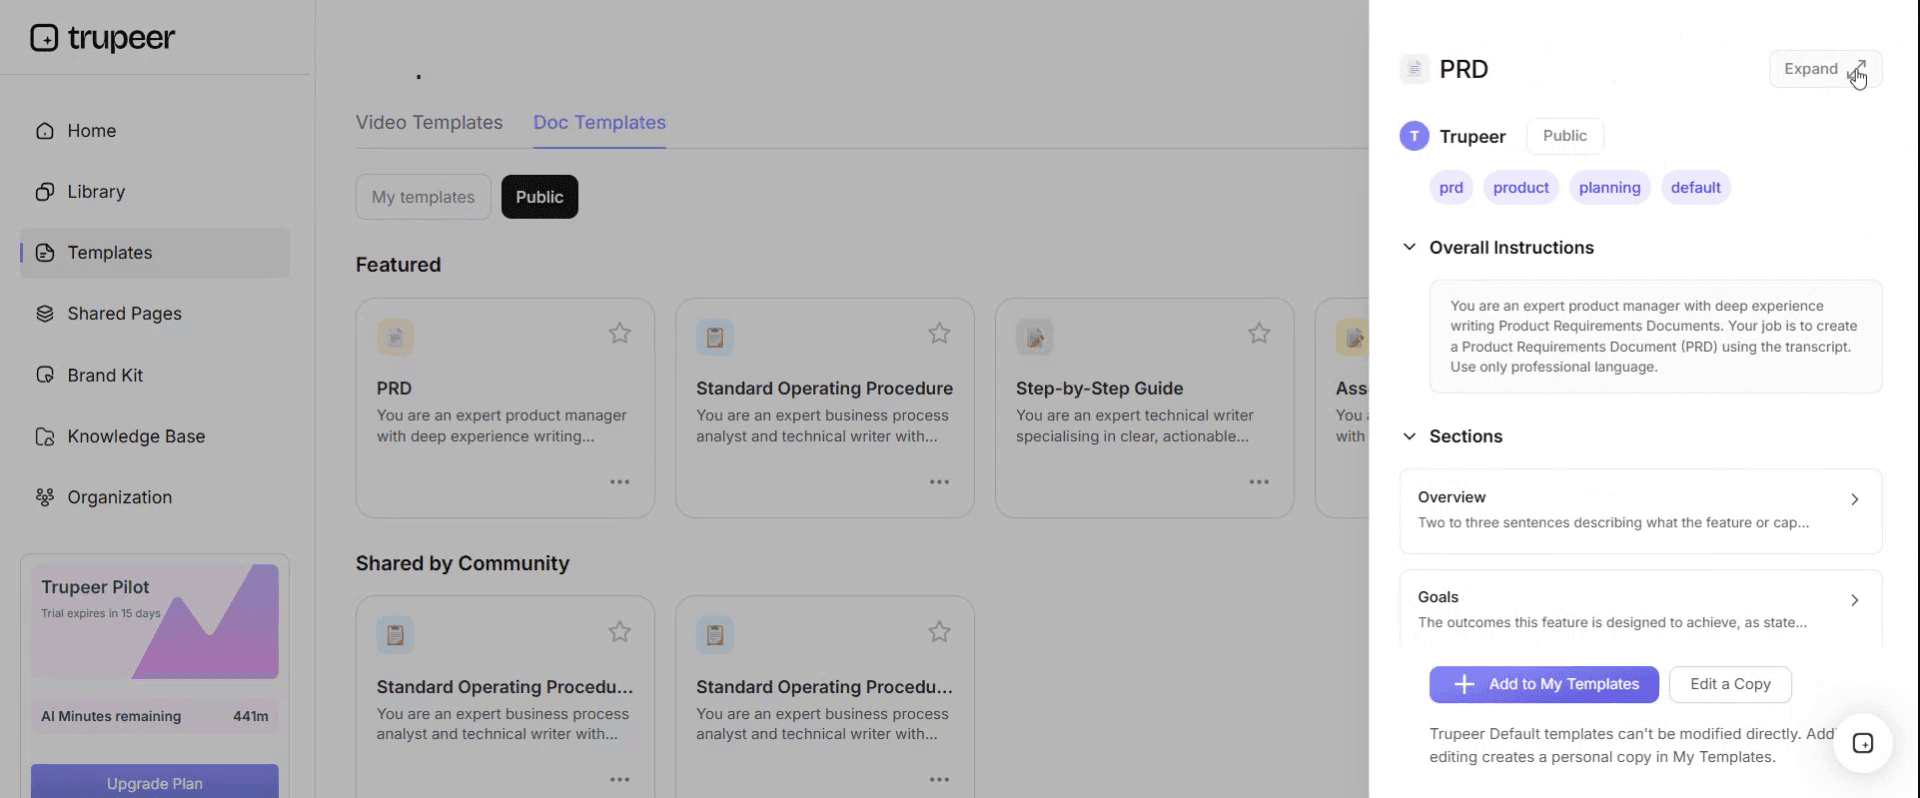
Passo 3: Expandir a visualização do modelo
Se necessário, expanda a visualização do modelo para ver o layout completo e os detalhes com clareza.
Passo 4: Editar o modelo
Clique em Editar para começar a modificar o modelo selecionado.
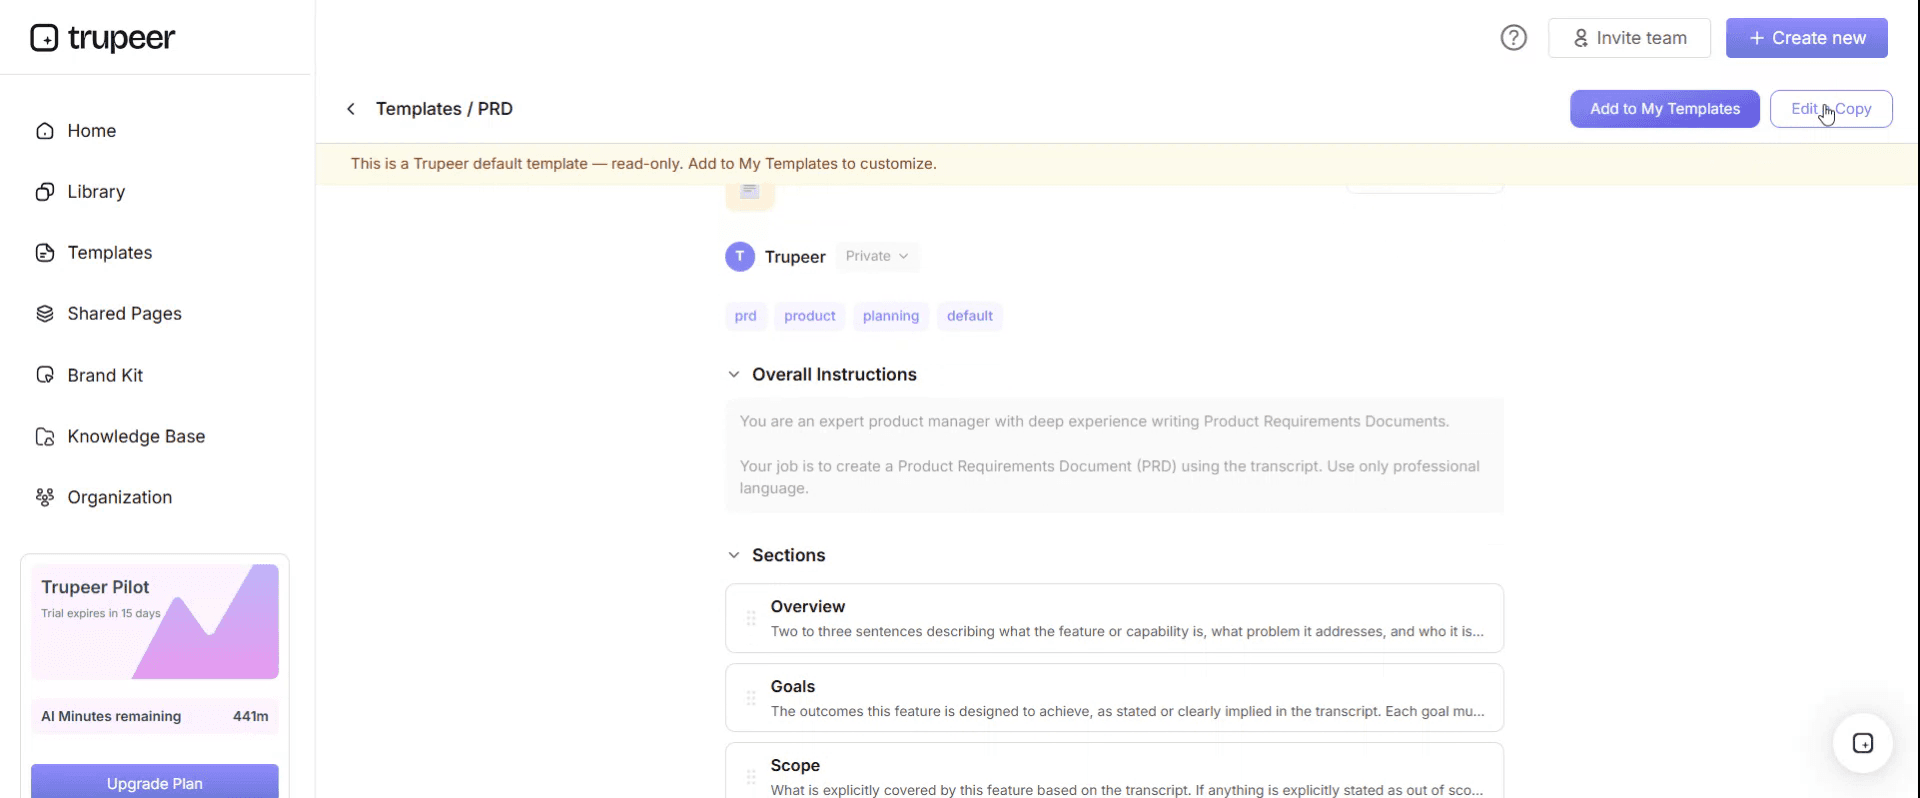
No editor, pode:
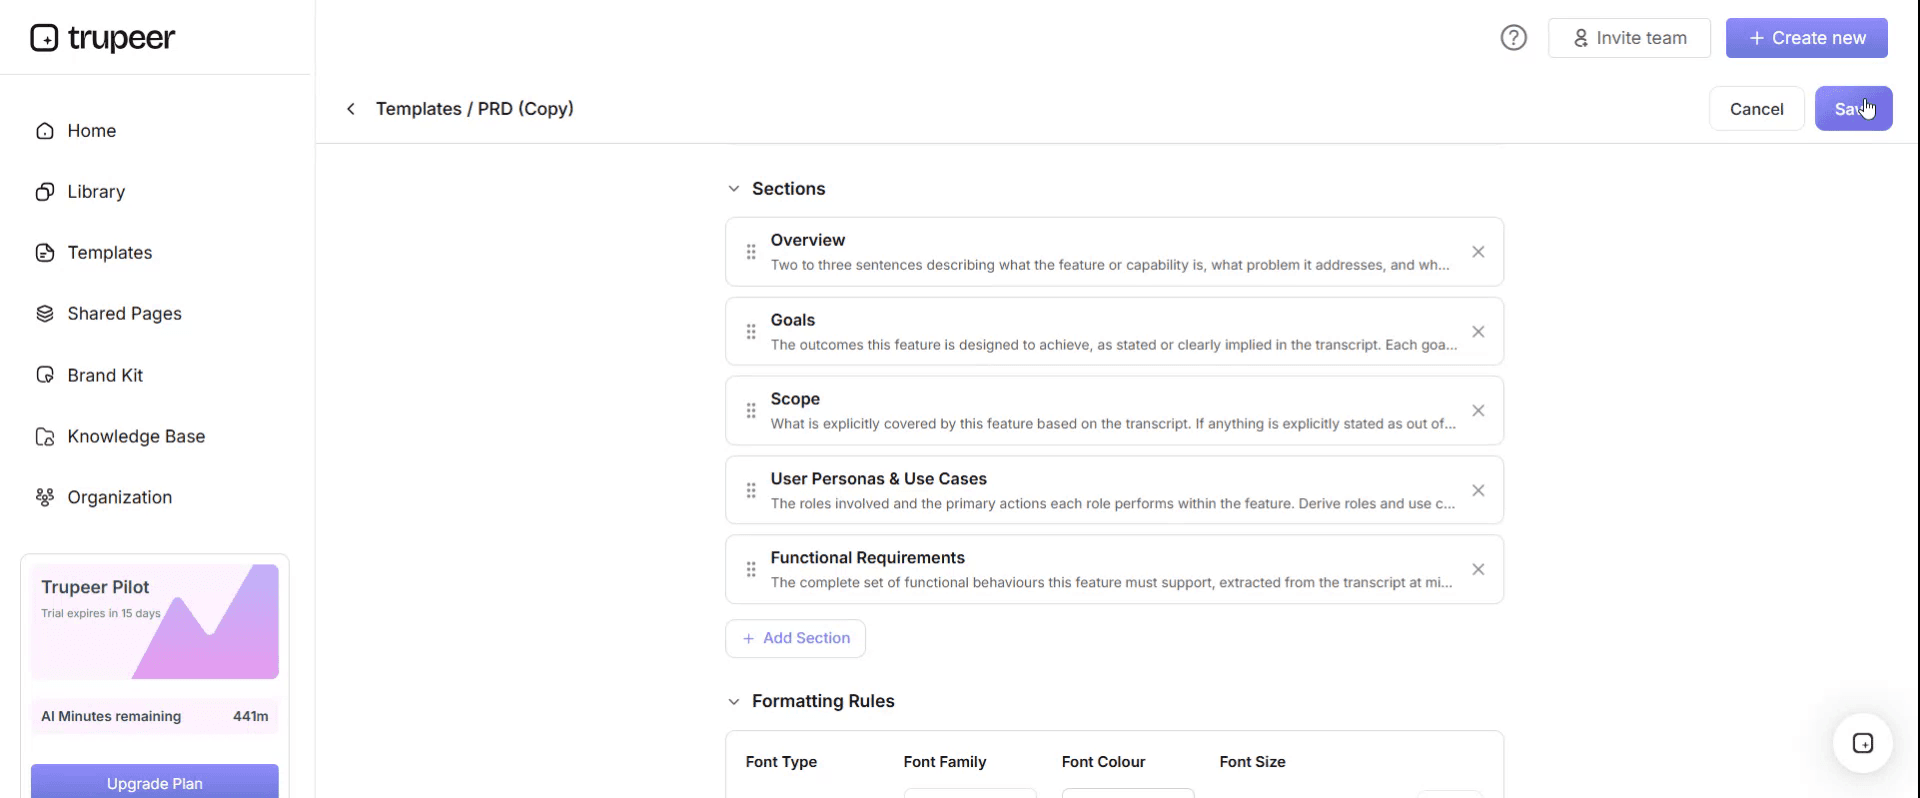
Adicionar novas secções
Definir ou atualizar regras de formatação
Adicionar um logótipo e ajustar a sua posição e definições relacionadas
Passo 5: Guardar o seu modelo personalizado
Depois de fazer todas as alterações necessárias, clique em Guardar para guardar o modelo atualizado como seu.
Passo 6: Pré-visualizar e afinar o modelo
Quando quiser ver como fica o seu modelo personalizado, abra a Pré-visualização.
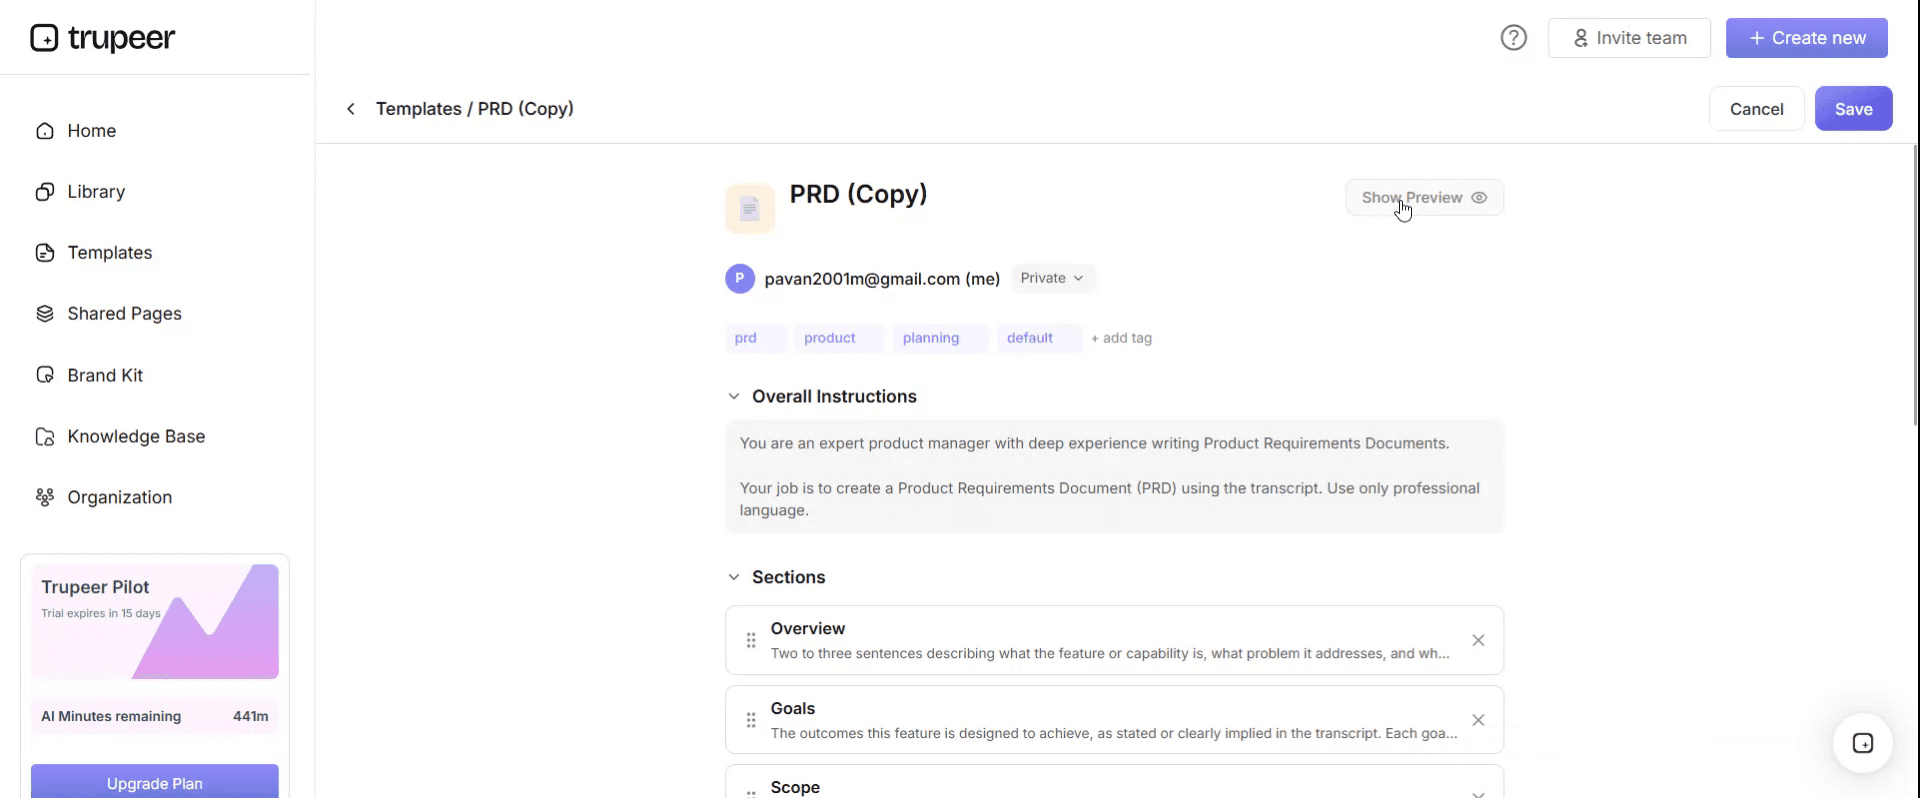
No ecrã de pré-visualização, pode continuar a fazer ajustes diretamente, se necessário, garantindo que o modelo aparece exatamente como o quer.
Com um modelo de plano de controlo de processos, pode:
Poupar horas na documentação: Ignore a página em branco com uma estrutura alinhada com a qualidade.
Melhorar a qualidade: Planos de controlo claros reduzem a variação, os defeitos e a retrabalho.
Manter-se alinhado com a marca: Aplique o seu logótipo, fontes e cores usando o kit de marca da Trupeer.
Formar operadores mais rapidamente: Combine planos de controlo com walkthroughs em vídeo na linha.
Estar pronto para auditorias: Alinhado com a IATF 16949, APQP e outras normas de qualidade.
Atingir fábricas globais: Traduza planos de controlo para 65+ idiomas com um clique.
Como dimensionar a frequência de verificação por peças em risco
Trabalhe ao contrário a partir da exposição. Para cada característica, decida a quantidade máxima que está preparado para ter sem validação e, em seguida, defina a frequência que a entrega.
Tipo de característica | Consequência de uma fuga | Máximo de peças em risco | Frequência a 200 por hora |
|---|---|---|---|
Segurança ou regulamentar | Recall, ferimentos, ação regulamentar | 50 ou monitorização contínua | A cada 15 minutos, ou 100% automatizado |
Característica significativa para o cliente | Paragem da linha, chargeback, expedição controlada | 200 a 250 | Por hora |
Ajuste ou função, deteção interna provável | Retrabalho na operação seguinte | 400 a 800 | A cada duas a quatro horas |
Cosmética ou baixa consequência | Separação, sucata menor | 1.000 ou mais | Por turno |
Os números nessa tabela são apenas ilustrativos e os seus próprios limiares devem resultar do custo real de uma fuga, que a maioria das funções de qualidade consegue estimar em cerca de uma hora com base em chargebacks anteriores e custos de separação.
Adicione uma coluna ao seu plano de controlo com as peças em risco, calculadas a partir da taxa e do intervalo. Não custa nada, torna a decisão visível e transforma um argumento sobre a frequência de verificação num argumento sobre a exposição, que é uma conversa muito mais produtiva para ter com a produção.
Vale a pena fazer dois refinamentos. Quando um processo é estável e capaz, intervalos mais longos são defensáveis e o cálculo ainda lhe diz a exposição que está a aceitar. E quando o produto avança rapidamente para a operação seguinte ou para o envio, a exposição prática é maior do que sugere a contagem, porque a recuperação fica mais difícil em vez de apenas mais numerosa.
A coluna do plano de reação que toda a gente preenche mal
Abra quase qualquer plano de controlo e leia a coluna do plano de reação. Ela dirá alguma combinação de colocar em quarentena o produto suspeito, informar o supervisor, ajustar a máquina e levantar uma não conformidade.
Nenhuma destas respostas responde à única pergunta que importa no momento em que uma verificação falha: o que acontece a tudo o que foi produzido desde o último resultado conforme.
Um plano de reação que funciona responde a quatro coisas.
O que é colocado em quarentena, definido por limites e não por sensação. Todo o produto desde e incluindo a última verificação conforme, identificado por um marcador específico de rastreabilidade, como um rótulo de lote, uma leitura de contador ou uma marca temporal. Não “a última hora”, que é um julgamento feito sob pressão por quem estiver mais perto.
Para onde vai e quem o movimenta. Um local nomeado e uma função nomeada, porque o produto que fica onde está é usado.
Se a última verificação conforme está, ela própria, em dúvida. Se a falha sugerir um problema de instrumento ou de método em vez de um problema de processo, o resultado anterior não é evidência e o limite recua mais.
Quem é informado e o que é interrompido. Se a produção continua enquanto a investigação decorre e quem decide.
Escreva essas quatro coisas em cada linha em que a consequência o justifique. Para características de baixa consequência, uma reação curta serve. Para qualquer coisa voltada para o cliente, a linha que diz apenas “informar o supervisor” é a linha que lhe vai custar.
Modelo gratuito de plano de controlo de processos: as colunas a copiar
Copie daqui. Adapte a terminologia ao seu setor.
Bloco do cabeçalho. Número de peça e revisão. Nome da peça. Número e revisão do plano de controlo. Fase: protótipo, pré-lançamento ou produção. Contacto principal. Equipa central. Data de aprovação do cliente, se necessário. Código do fornecedor e fábrica.
Por linha:
Número e nome da etapa do processo, correspondendo exatamente ao diagrama do fluxo do processo.
Máquina, dispositivo ou equipamento usado nessa etapa.
Número da característica, com referência cruzada para o processo FMEA.
Característica do produto e característica do processo, mantidas em colunas separadas. Produto é o que a peça tem de ser. Processo é o que a máquina tem de fazer.
Classificação da característica especial, usando os símbolos do seu cliente onde eles os definem.
Especificação e tolerância, com a referência ao documento de origem.
Técnica de avaliação e medição, indicando o instrumento ou método e a sua identificação.
Tamanho da amostra e frequência.
Peças em risco, calculadas a partir da taxa e da frequência. Esta é a coluna que os modelos padrão não têm.
Método de controlo, ou seja, como o resultado é usado: gráfico, instrumento, poka-yoke, inspeção automatizada, verificação visual contra uma amostra-limite.
Plano de reação, escrito para os quatro pontos acima.
Função responsável pela realização da verificação.
Copie até aqui. Mantenha o histórico de revisões na parte inferior com o motivo de cada alteração, uma vez que o plano de controlo é um dos documentos em que um auditor vai perguntar por que razão algo mudou.
Como o plano de controlo deve ligar ao PFMEA
A ligação é o que faz com que um plano de controlo seja um plano de controlo e não apenas um calendário de verificações, e falha nos dois sentidos na maioria das organizações.
Todos os controlos no plano devem existir porque um modo de falha foi identificado no processo FMEA. Todos os modos de falha acima do seu limiar de ação devem ter um controlo no plano. São dois testes de auditoria separados e encontram coisas diferentes.
Execute ambos como um exercício em formato de tabela. Liste os números das características do FMEA numa coluna e do plano de controlo noutra, e faça a correspondência.
Orfãos no plano de controlo, ou seja, características que são verificadas sem um modo de falha correspondente, são geralmente inofensivos em efeito e caros na prática: alguém está a gastar tempo de medição em algo que ninguém identificou como risco. Muitas vezes é uma verificação legada que sobreviveu a uma mudança de produto.
As lacunas no outro sentido são as sérias. Um modo de falha de alta gravidade sem controlo é exatamente o que um auditor procura e exatamente o que produz uma fuga.
Faça isto sempre que qualquer um dos documentos mude e, especificamente, após qualquer revisão do FMEA na sequência de uma reclamação do cliente, porque é quando são adicionados novos modos de falha e a atualização do plano de controlo é esquecida.
O fornecedor que colocou em quarentena a hora errada
As máquinas Draycote Precision para clientes automóvel. Uma característica no seu plano de controlo era o diâmetro do furo, uma característica significativa para o cliente, verificada num CMM com um tamanho de amostra de uma em cada quatro horas. A linha funcionava a cerca de duzentas e dez peças por hora, pelo que oitocentas e quarenta peças ficavam entre verificações.
A coluna do plano de reação dizia: colocar em quarentena o produto suspeito, informar o líder da célula, ajustar a máquina.
Uma ferramenta desgastou-se mais depressa do que o esperado após uma deriva na concentração do líquido de refrigeração. A verificação das duas horas passou. A verificação das seis horas veio com excesso de medida.
O líder da célula tinha agora oitocentas e quarenta peças sem validação e um plano de reação que não dizia até onde recuar. Colocou em quarentena a última hora, o que pareceu proporcional.
Nessa altura, seiscentas e vinte das oitocentas e quarenta já tinham avançado para a operação seguinte, e trezentas e quarenta dessas tinham seguido para a recolha da tarde.
O cliente encontrou furos com excesso de medida na sua linha de montagem seis dias mais tarde. A linha parou durante três horas e quarenta minutos. Chargeback e separação ficaram por volta de quarenta e sete mil libras, e a conta passou para expedição controlada durante noventa dias, o que custou aproximadamente mais onze mil numa inspeção a 100%.
O 8D encontrou duas coisas.
O plano de reação não tinha definido o limite de quarentena, pelo que foi definido por julgamento às seis da tarde por alguém com uma linha para manter em funcionamento.
E a frequência de quatro horas tinha sido definida no arranque para corresponder ao padrão de turnos. Ninguém tinha perguntado quanto valiam quatro horas desse produto.
As alterações foram limitadas. O plano de reação de cada característica significativa para o cliente foi reescrito para especificar a quarentena desde e incluindo a última verificação conforme, identificada pelo rótulo de rastreabilidade, com o resultado anterior verificado antes de ser usado. As frequências foram redefinidas com base num máximo de duzentas e cinquenta peças em risco para essa classe de característica, o que tornou esta frequência horária. Foi adicionada uma coluna de peças em risco ao formato.
Também executaram o teste de ligação do FMEA. Das trinta e quatro características no plano de controlo, nove não tinham um modo de falha correspondente no PFMEA, e quatro modos de falha acima do limiar de ação não tinham qualquer controlo listado.
Nos dezoito meses seguintes, houve três eventos fora de tolerância nessa família. A quarentena média foi de cerca de cento e oitenta peças em vez de oitocentas e quarenta. Não houve fugas para o cliente e a expedição controlada foi levantada aos noventa dias e não voltou a ser imposta.
Planos de controlo para protótipo, pré-lançamento e produção
Três versões do mesmo documento, e a diferença é quanto confia no processo.
Protótipo. Forte em verificação dimensional e de material, muitas vezes inspeção a 100%, porque ainda não foi provado nada. O objetivo é estabelecer se o design e o processo conseguem produzir a peça.
Pré-lançamento. Ainda mais apertado do que a produção, com frequências aumentadas e verificações adicionais, porque a capacidade ainda não foi demonstrada à taxa. É aqui que é gerada a maior parte da evidência para o plano de produção.
Produção. Frequências ajustadas ao que a capacidade e a exposição justificam, com métodos estatísticos quando os dados os suportam.
A transição entre pré-lançamento e produção é onde os planos de controlo passam silenciosamente a dar errado. As frequências são relaxadas num calendário em vez de com base em evidência, e o relaxamento raramente é recalculado contra a exposição. Se retirar uma coisa desta página para um plano existente, reveja as frequências definidas no arranque e que nunca mais foram revistas, o que na maioria das fábricas são quase todas.
Como escrever um plano de controlo, passo a passo
Comece pelo diagrama do fluxo do processo e pelo PFMEA. Um plano de controlo escrito sem eles é uma lista de verificações que alguém achou sensata e não sobrevive a uma auditoria nem a uma fuga para o cliente.
Pegue em cada modo de falha acima do seu limiar de ação e decida o controlo que o aborda. A prevenção supera a deteção sempre que estiver disponível: um poka-yoke que torna o erro impossível elimina a necessidade da linha por completo.
Para cada controlo restante, escreva a especificação, o método de medição e o instrumento antes de definir a frequência, porque o método de medição muitas vezes limita o que a frequência alcançável permite.
Defina a frequência por exposição usando a tabela acima e registe as peças em risco.
Escreva o plano de reação para os quatro pontos e escreva-o para a pessoa que o vai ler às seis da tarde com a linha a funcionar.
Atribua uma função responsável em vez de um nome.
Depois, percorra-o na estação com o operador e o líder da equipa. Peça-lhes para lhe mostrarem onde acontece cada verificação e o que fariam se falhasse. Qualquer lacuna entre o documento e a resposta deles é uma falha, e é o mesmo exercício que a caminhada de desvios no nosso modelo de instruções de trabalho para fabrico.
Plano de controlo ou instrução de trabalho: qual é que o operador usa?
Existem ambos e servem leitores diferentes, por isso divergem.
O plano de controlo é o documento de qualidade. Diz o que é controlado e como, é voltado para o cliente, é referenciado em auditorias e é da responsabilidade da engenharia de qualidade.
A instrução de trabalho é o documento do operador. Diz como executar a operação, incluindo a verificação, e fica na estação.
O problema é que a verificação aparece nos dois, mantida separadamente, e um deles é atualizado. Na prática, o operador segue a instrução de trabalho, por isso uma alteração ao plano de controlo que nunca chega à instrução de trabalho não muda nada na linha.
A correção é uma regra única: qualquer alteração a uma linha do plano de controlo desencadeia uma verificação na instrução de trabalho correspondente, no mesmo registo de alteração. Não é uma tarefa separada, é parte da mesma. Quando a verificação é complicada ou fácil de fazer mal, um job aid na estação é geralmente mais eficaz do que alongar a instrução de trabalho.
Erros comuns em planos de controlo que os auditores encontram
Frequências sem justificação. Ninguém consegue dizer por que razão são de quatro em quatro horas e não existe registo da decisão.
Planos de reação que não são planos. Informar o supervisor, colocar em quarentena o produto suspeito, sem limite definido.
Ligações do FMEA quebradas. Características no plano que nenhum modo de falha exige, e modos de falha de alta gravidade sem controlo.
Referências de instrumentos que não existem. Instrumentos nomeados que foram substituídos ou recalibrados com um identificador diferente.
Etapas do processo que não correspondem ao diagrama do fluxo. Numeração alterada num documento e não no outro.
Características especiais sem a respetiva classificação. Ou classificadas de forma inconsistente entre o FMEA, o plano e o desenho.
Sem evidência de que o plano é seguido. Registos que não correspondem à frequência declarada, que é a descoberta que transforma uma observação de documentação numa grande.
Nenhum destes pontos tem a ver com o modelo. Todos têm a ver com se o documento é mantido como parte de um conjunto e não como um formulário a produzir quando é pedido.
Posso obter um modelo de plano de controlo em Excel ou Word?
Excel, e não há comparação. Um plano de controlo é uma tabela ampla com colunas calculadas; precisa de filtragem por classe de característica e por etapa do processo, e precisa que as peças em risco sejam atualizadas quando uma taxa ou frequência muda. O Word não consegue fazer nenhuma dessas coisas e o documento resultante torna-se impossível de manter a partir de cerca de vinte linhas.
Construa-o como uma folha por número de peça, com um bloco de cabeçalho acima da tabela. Adicione uma segunda folha para a referência cruzada do FMEA, listando os números das características de ambos os documentos lado a lado, para que a verificação de ligação seja um filtro e não um projeto.
PDF para a versão emitida ao cliente ou apresentada em auditoria, exportado do workbook em direto com a revisão carimbada.
O Word serve apenas para o procedimento envolvente, ou seja, o documento que diz como os planos de controlo são criados, aprovados e revistos na sua organização. Isso deve ficar com os seus modelos de política e procedimento, e não com o próprio plano.
Como manter o plano de controlo e a linha alinhados
O plano de controlo descreve um conjunto de verificações. Se essas verificações acontecem do modo que o plano diz depende de documentos que o plano não controla e de pessoas que nunca o leram.
É nessa lacuna que está a maior parte do risco, e fechá-la significa que a instrução de trabalho, o job aid e a própria verificação têm de ser atualizados sempre que o plano muda. Na prática, não são, porque atualizar significa que alguém tem de voltar a fotografar a configuração de um instrumento e reescrever passos para uma verificação que já sabe fazer.
A Trupeer AI torna isso suficientemente barato para acontecer de verdade. A pessoa que realiza a verificação regista-a uma vez e o resultado é uma instrução escrita com as imagens já capturadas, pronta para rever em vez de reconstruir. Uma alteração de frequência ou um novo plano de reação chega à estação na mesma semana, e não no mesmo trimestre.
Registe. Marque com a sua marca. Traduza. Faça Trupeer.
Quando a fábrica utiliza várias primeiras línguas, uma única gravação produz a instrução em cada uma delas, que é onde normalmente os sites multilingues desistem. O manual creator cobre documentos operacionais mais longos, o SOP creator cobre os procedimentos por trás das verificações e os resultados ficam na sua base de conhecimento com uma marca consistente. Quando uma alteração ao plano de controlo sai de um ciclo de melhoria, o nosso modelo de método PDCA cobre o fecho desse ciclo de forma adequada. As instruções de configuração estão no guia de configuração do modelo de documento.
Perguntas Frequentes
Existe um modelo gratuito de plano de controlo de processos em Excel?
O Excel é o formato certo e a estrutura acima é colada diretamente numa folha. Não há download com acesso condicionado e não há formulário. As duas colunas que vale a pena adicionar a qualquer modelo que já use são as peças em risco, calculadas a partir da taxa e da frequência, e um plano de reação escrito para um limite de quarentena definido, e não para uma instrução genérica.
Existe um modelo gratuito de plano de controlo para descarregar?
As colunas, a tabela de dimensionamento da frequência e o plano de reação de quatro pontos nesta página estão disponíveis para copiar e adaptar. Vários clientes e organismos do setor publicam os seus próprios formatos exigidos e, quando um cliente especifica um, deve usar o deles; adicione a coluna de peças em risco ao lado, em vez de substituir qualquer coisa.
Existe um exemplo de plano de controlo de processos em PDF?
Os exemplos publicados são fáceis de encontrar, incluindo nos portais de fornecedores de grandes fabricantes, e valem a pena para a estrutura das colunas. Leia-os pelo formato e não pelo conteúdo, porque as características, frequências e tolerâncias em qualquer plano real pertencem a uma peça e a um processo.
Existe um modelo de plano de controlo em Word?
O Word não é uma boa opção para o próprio plano, que é uma tabela ampla e calculada. É o lugar certo para o procedimento que rege como os planos de controlo são criados, aprovados e revistos, que é um documento separado que a maioria das organizações não tem e que os auditores cada vez mais pedem.
Quem deve ser o responsável pelo plano de controlo?
A engenharia de qualidade é responsável pelo documento, com o responsável pelo processo a responder pelos controlos que são executados. A equipa central que o produziu, normalmente incluindo engenharia de fabrico e produção, deve ser indicada, porque as alterações precisam das mesmas pessoas que definiram a racionalidade original.
Com que frequência deve ser revisto um plano de controlo?
Por gatilhos e não por calendário. Quando o processo, o equipamento, o material ou o instrumento mudam. Quando o PFMEA é revisto. Após qualquer reclamação do cliente, fuga interna ou não conformidade nessa característica. E na transição de pré-lançamento para produção, que é a revisão que mais frequentemente é ignorada.
Qual é a diferença entre um plano de controlo e um plano de qualidade?
Um plano de qualidade é mais abrangente, cobrindo como a qualidade é gerida para um produto, projeto ou contrato, incluindo responsabilidades, normas e documentação. Um plano de controlo é mais específico e mais estreito: as características, métodos e frequências para controlar um processo. O plano de controlo é normalmente um componente do plano de qualidade.
Um plano de controlo precisa de aprovação do cliente?
Nas cadeias de abastecimento automóvel e aeroespacial, frequentemente sim, como parte da submissão de aprovação da componente de produção, e o cliente pode especificar o formato. Verifique os requisitos específicos do cliente antes de desenhar o seu próprio modelo, porque uma incompatibilidade de formato na submissão é um atraso evitável.

Understand how work happens.
Carry it into your next transition.
Start Free Trial
Book a Demo
Funcionalidades
Casos de utilização
concorrentes

