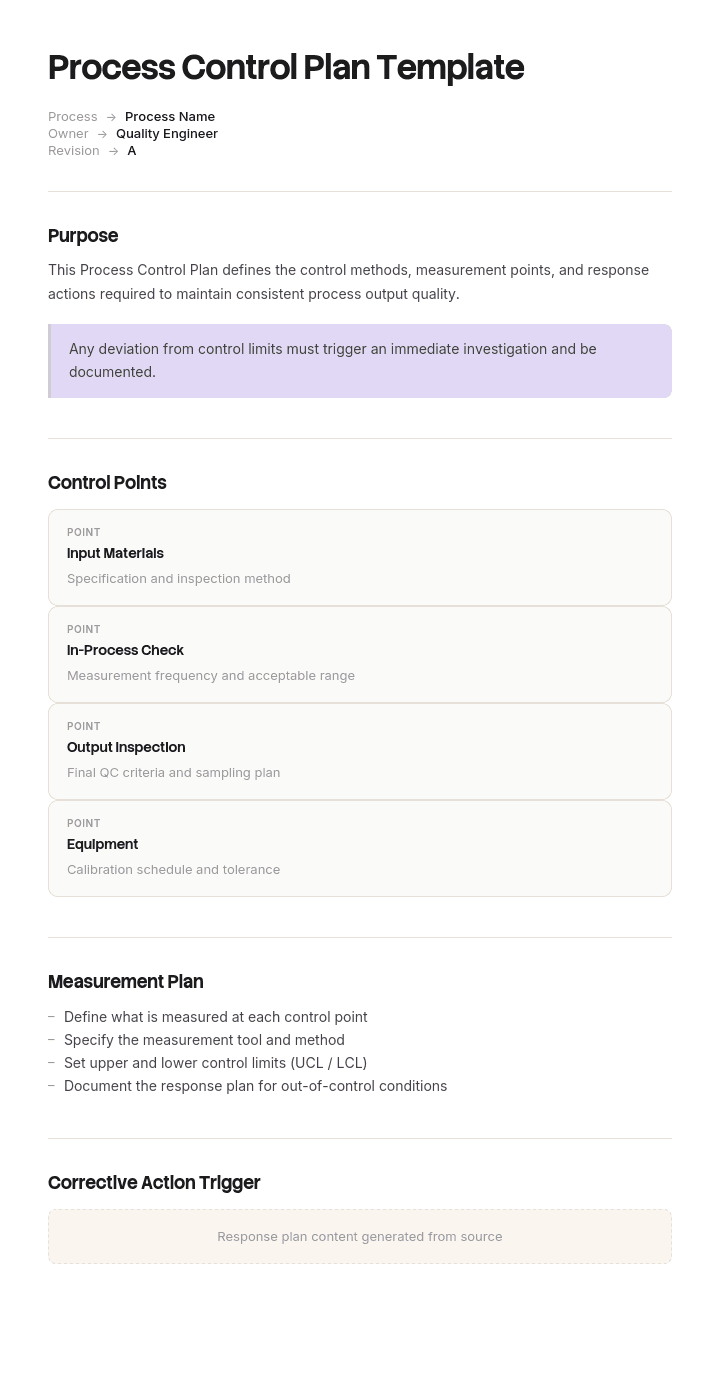
Gebruik deze sjabloon
Een procesbeheersingsplan is een kerninstrument voor kwaliteit—vooral in de maakindustrie, automotive, aerospace en medische hulpmiddelen. Met Trupeer kun je uren besparen op kwaliteitsdocumentatie door te beginnen met een gratis procesbeheersingsplan-sjabloon, dit aan te passen met je brand guidelines en control plans om te zetten in videowalkthroughs waar operators bij de lijn naar kunnen verwijzen.
Wat is een procesbeheersingsplan-sjabloon?
Een control plan is het document waarin voor elke stap van een proces staat wat er wordt beheerst, aan welke specificatie, hoe het wordt gemeten, hoe vaak, door wie en wat er gebeurt wanneer het buiten toleranties valt.
In automotive- en aerospace-ketens is het een formele oplevering, onderdeel van de kernset voor kwaliteitsplanning naast het process flow diagram en de process FMEA, en het is een van de eerste documenten die een klant of auditor opvraagt. Elders gaat het onder andere namen, maar het doet hetzelfde werk: van wat je hebt besloten dat ertoe doet, iets maken dat op een planning wordt gecontroleerd.
Een procesbeheersingsplan-sjabloon is het herbruikbare format. Het is bijna altijd een spreadsheet, en dat is geen compromis maar klopt, omdat het document een tabel is met dertig rijen en vijftien kolommen en het gesorteerd, gefilterd en opgeteld moet kunnen worden.
Sjablonen ervoor zijn eenvoudig te vinden en ze hebben allemaal dezelfde kolommen. De twee dingen die ze vaak verkeerd doen, zijn hoe de frequentie wordt gekozen en wat het reactieplan daadwerkelijk zegt.
Waarom bemonsteringsfrequentie een containment-beslissing is
Vraag waarom een eigenschap elke vier uur wordt gecontroleerd en het eerlijke antwoord is meestal dat vier uur past bij het ploegenschema, of dat het bij de start is ingesteld en nooit opnieuw is bekeken, of dat het is wat het sjabloon van de klant voorstelde.
Frequentie wordt behandeld als een detectievraag: hoe vaak moeten we kijken om een probleem te kunnen opmerken. Als je het zo kadert, lijkt minder vaak controleren een besparing.
Het is geen detectievraag. Het is een kwantiteitsvraag. Het interval tussen controles bepaalt hoeveel product verdacht wordt zodra een controle faalt, omdat alles wat is gemaakt sinds het laatste conform-resultaat niet is geverifieerd.
Bij tweehonderd stuks per uur betekent een interval van vier uur dat er achthonderd stuks tussen controles zitten. Dat is de echte kostenpost van de frequentiebeslissing, en die is onzichtbaar omdat die pas zichtbaar wordt op de dag dat er iets misgaat.
Dus de nuttige vraag bij het instellen van frequentie is niet hoe vaak we moeten meten. Het is hoeveel stuks we bereid zijn in quarantaine te zetten, en het antwoord volgt uit wat die stuks waard zijn en waar ze naartoe zijn gegaan tegen de tijd dat je het ontdekt.
Zo pas je dit sjabloon aan in Trupeer
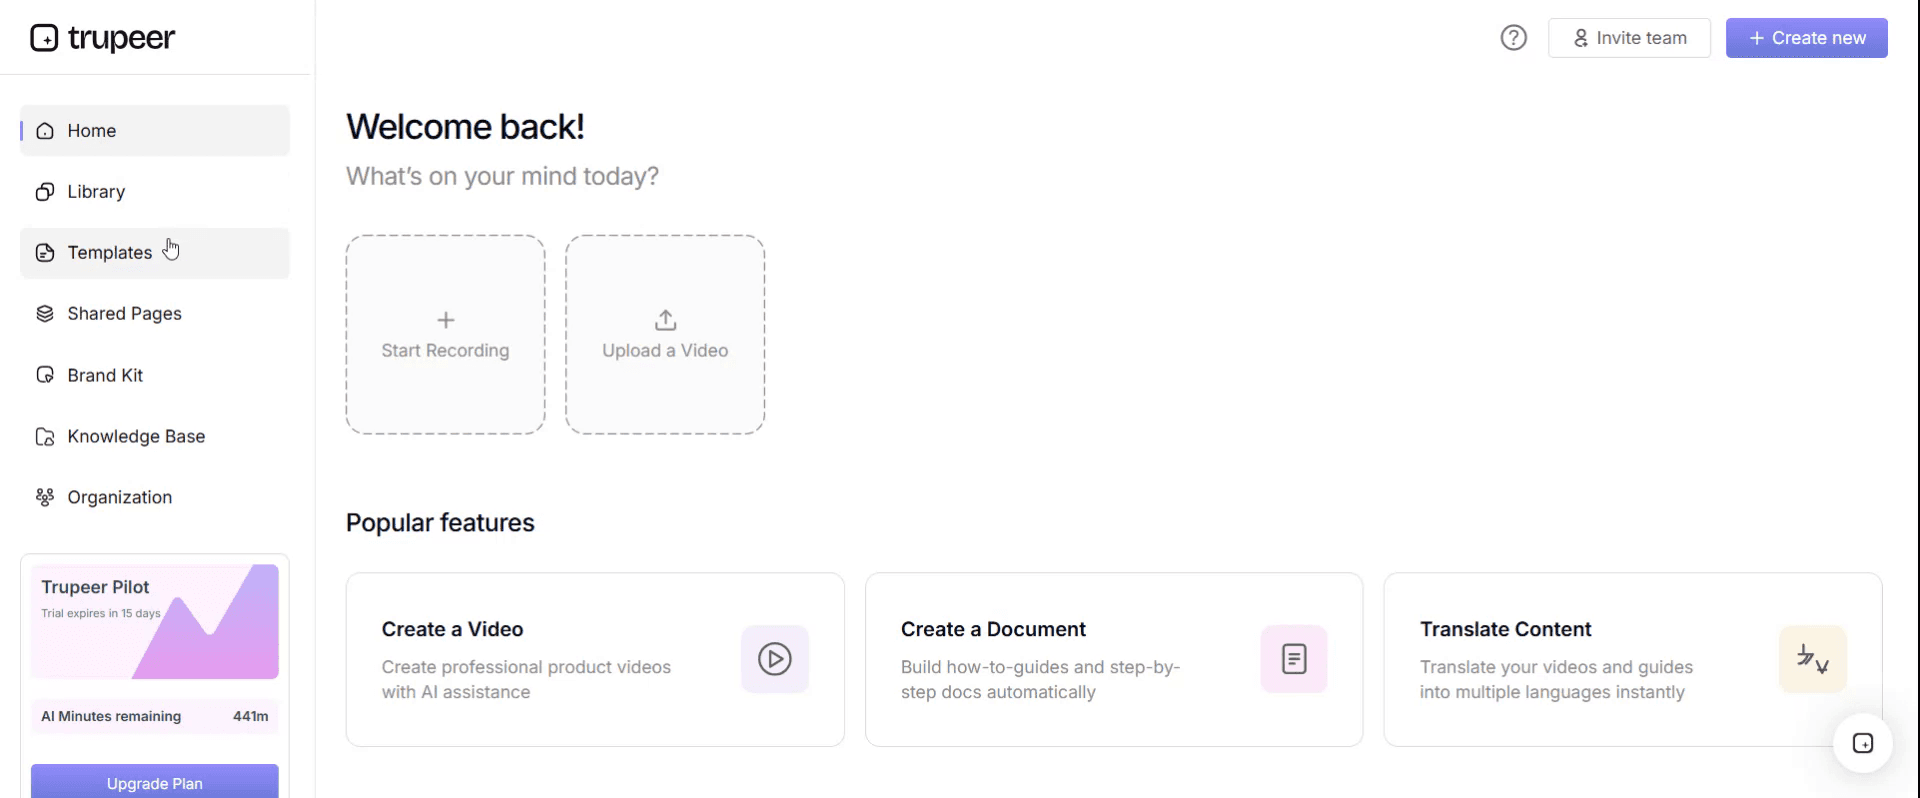
Stap 1: Open de sectie Templates
Ga in het hoofdmenu naar de sectie Templates.
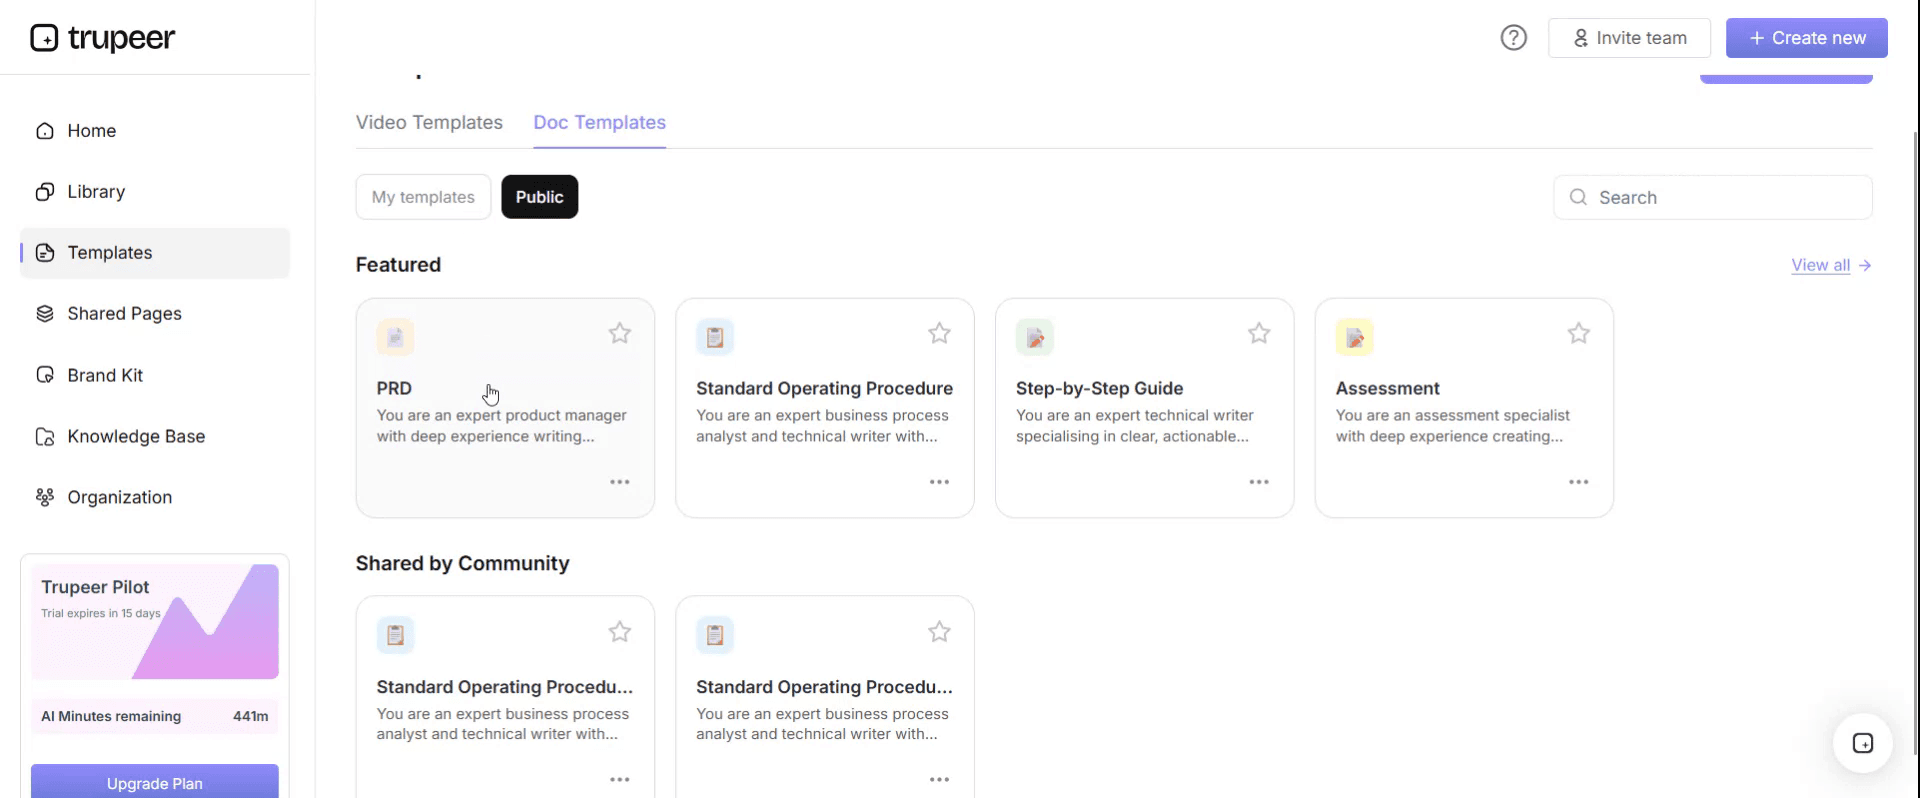
Stap 2: Selecteer en open een sjabloon
Klik op een willekeurig sjabloon waarmee je wilt werken om het te openen.
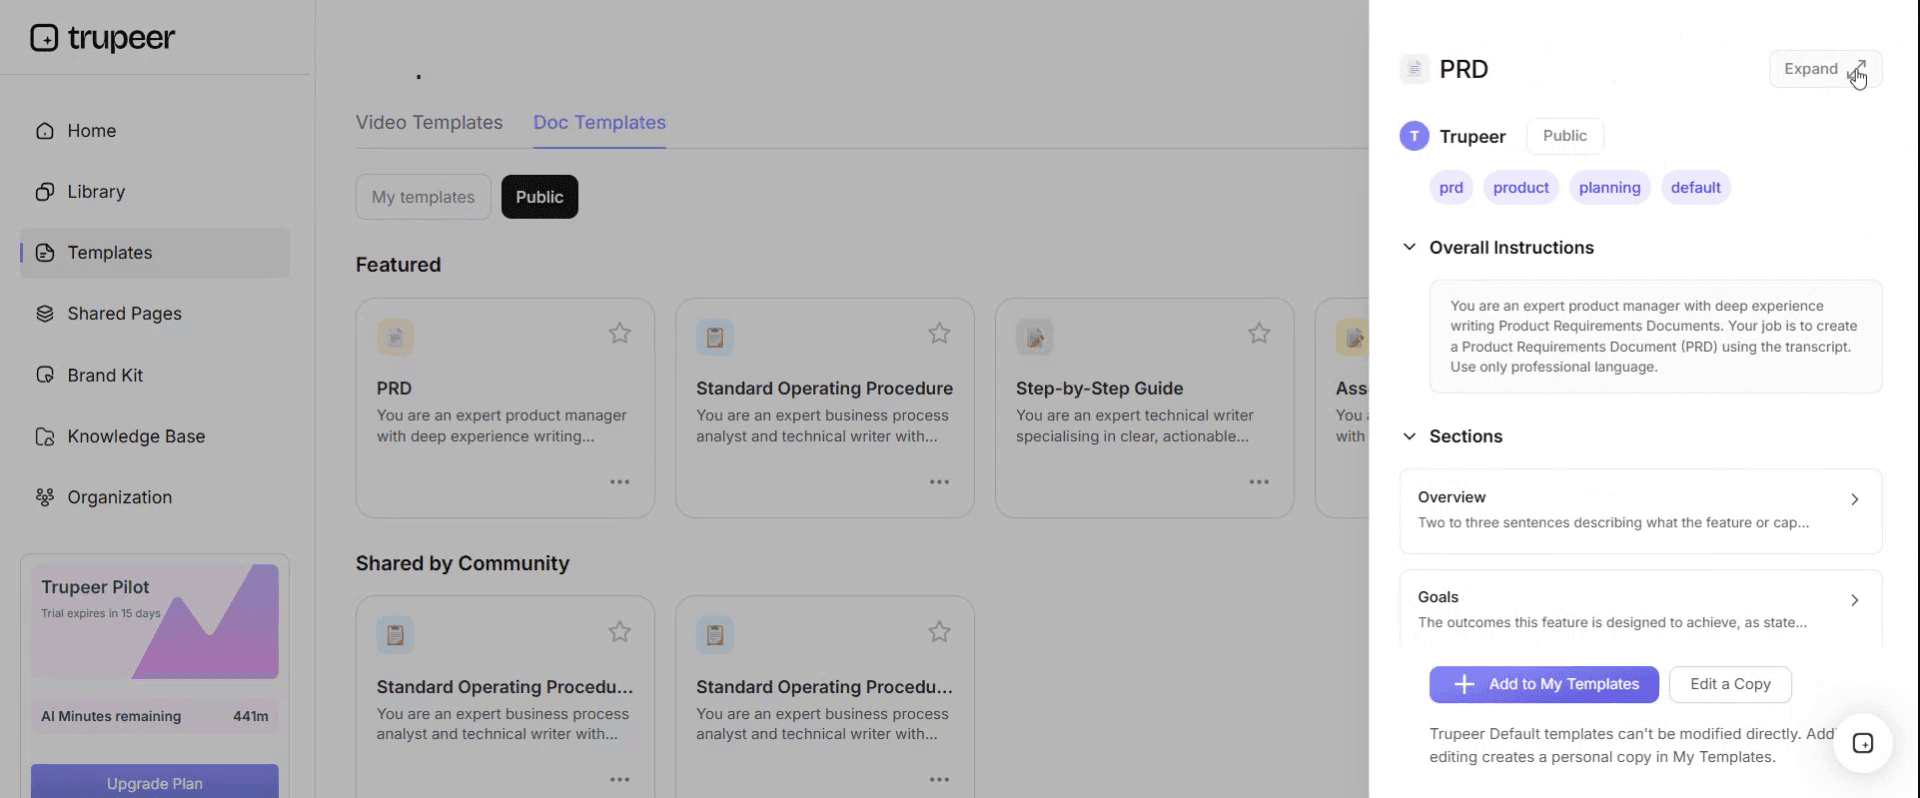
Stap 3: Breid de sjabloonweergave uit
Indien nodig, breid de sjabloonweergave uit om de volledige lay-out en details duidelijk te zien.
Stap 4: Bewerk het sjabloon
Klik op Edit om te beginnen met het aanpassen van het geselecteerde sjabloon.
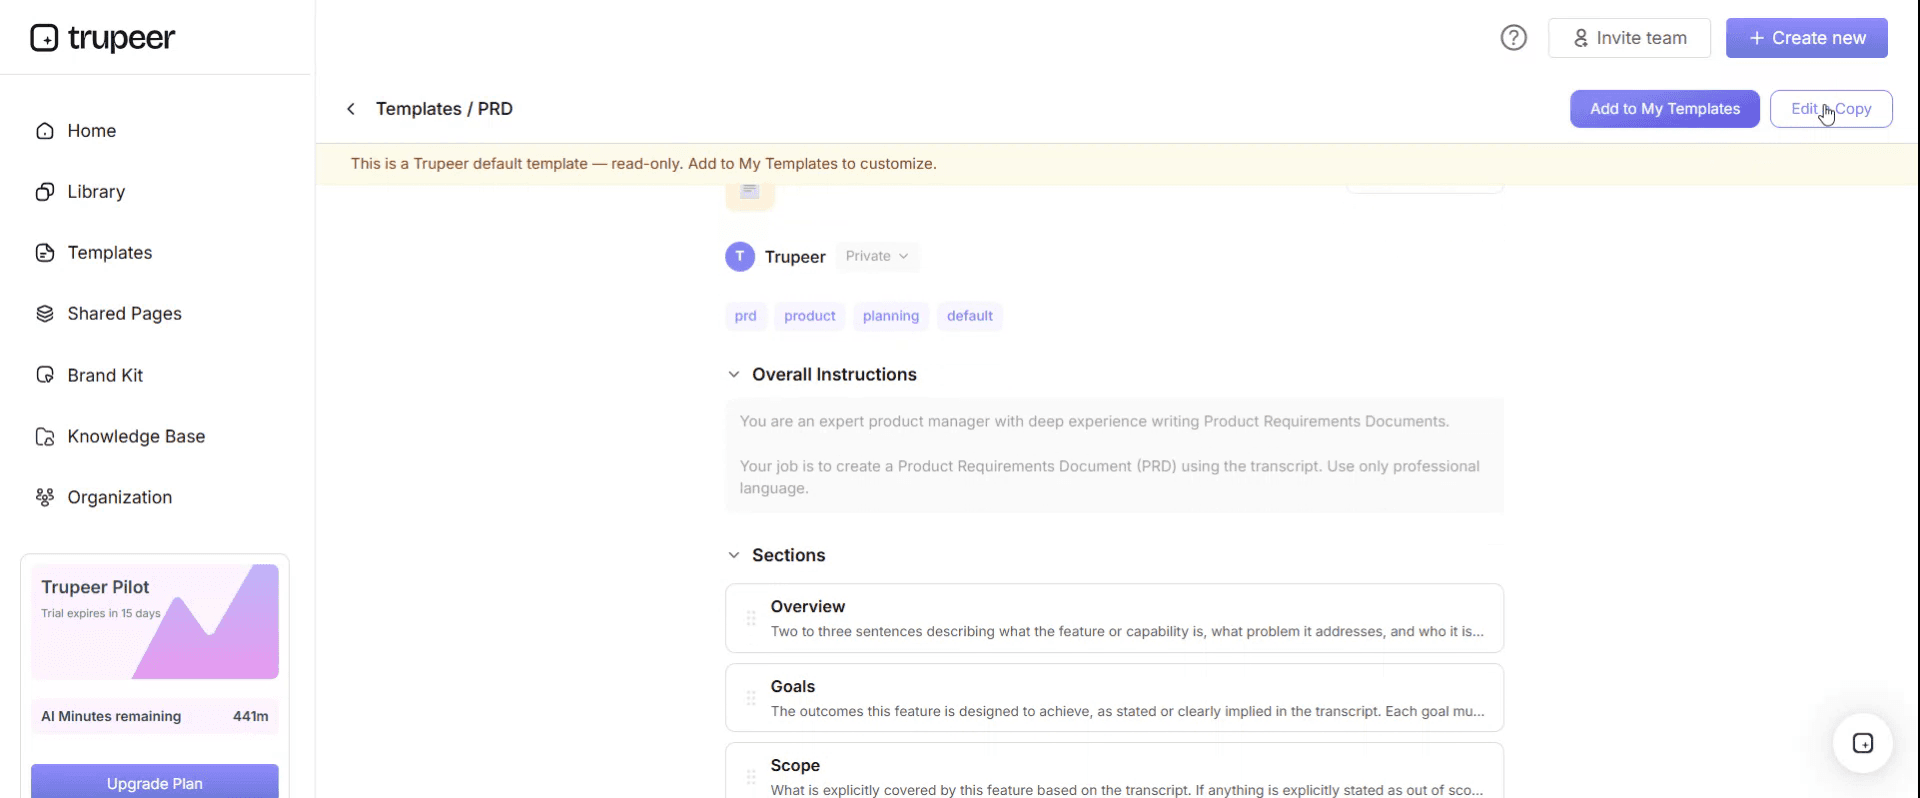
In de editor kun je:
Nieuwe secties toevoegen
Opmaakregels definiëren of bijwerken
Een logo toevoegen en de positie en gerelateerde instellingen aanpassen
Stap 5: Sla je aangepaste sjabloon op
Nadat je alle noodzakelijke wijzigingen hebt gedaan, klik je op Save om het bijgewerkte sjabloon als je eigen sjabloon op te slaan.
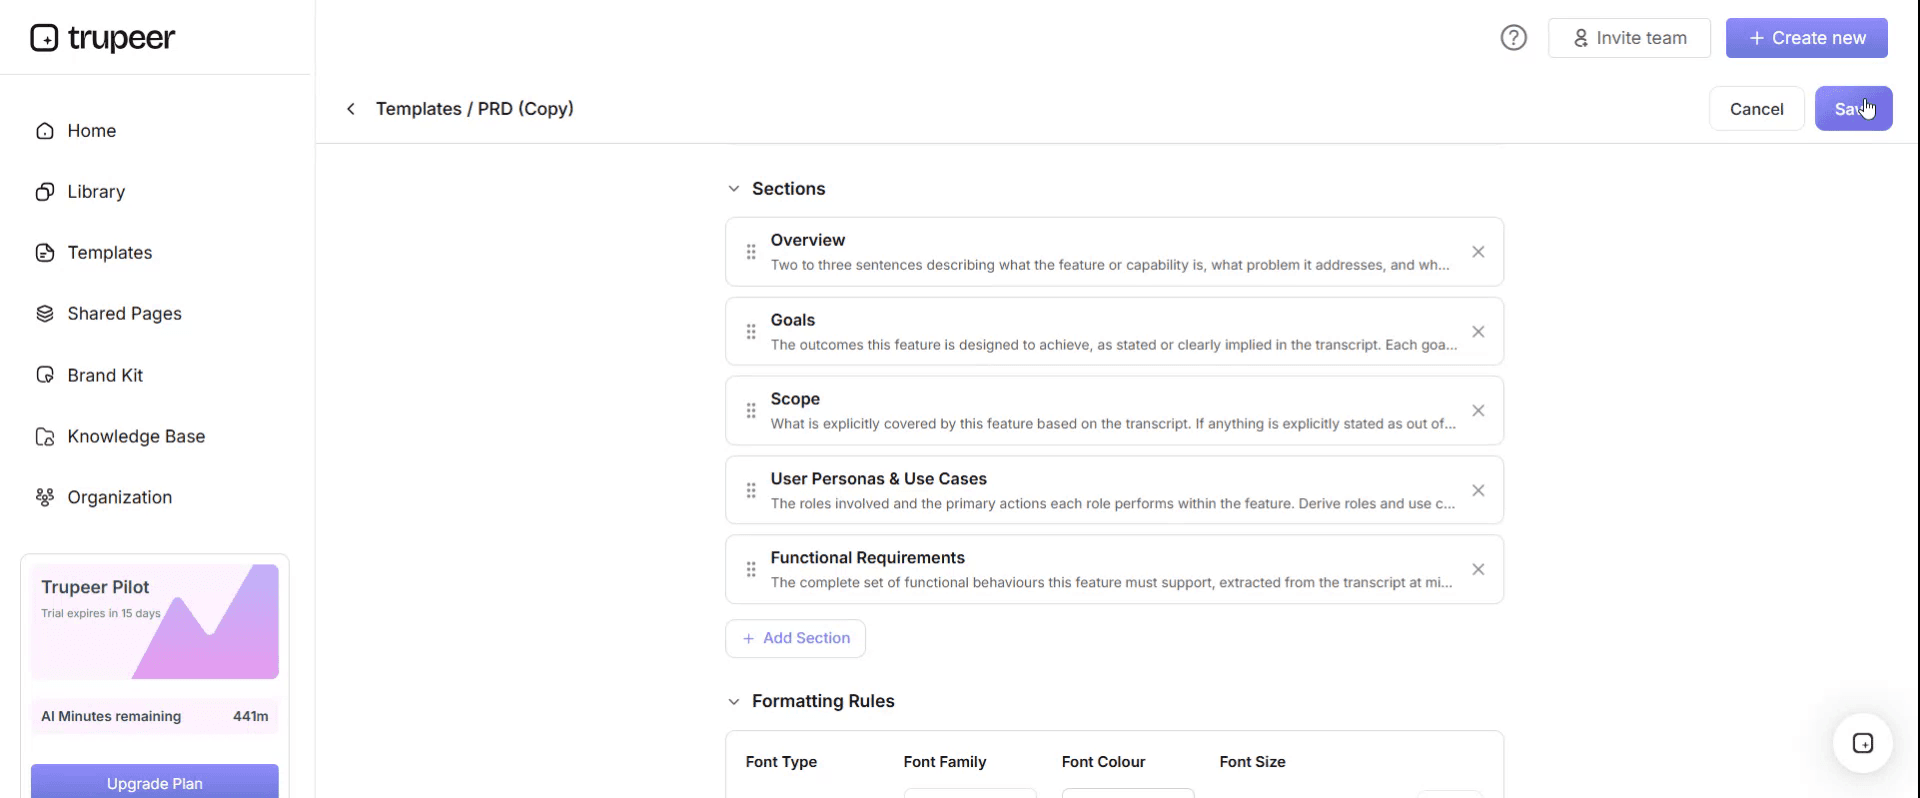
Stap 6: Bekijk en verfijn het sjabloon
Als je wilt zien hoe je aangepaste sjabloon eruitziet, open dan de Preview.
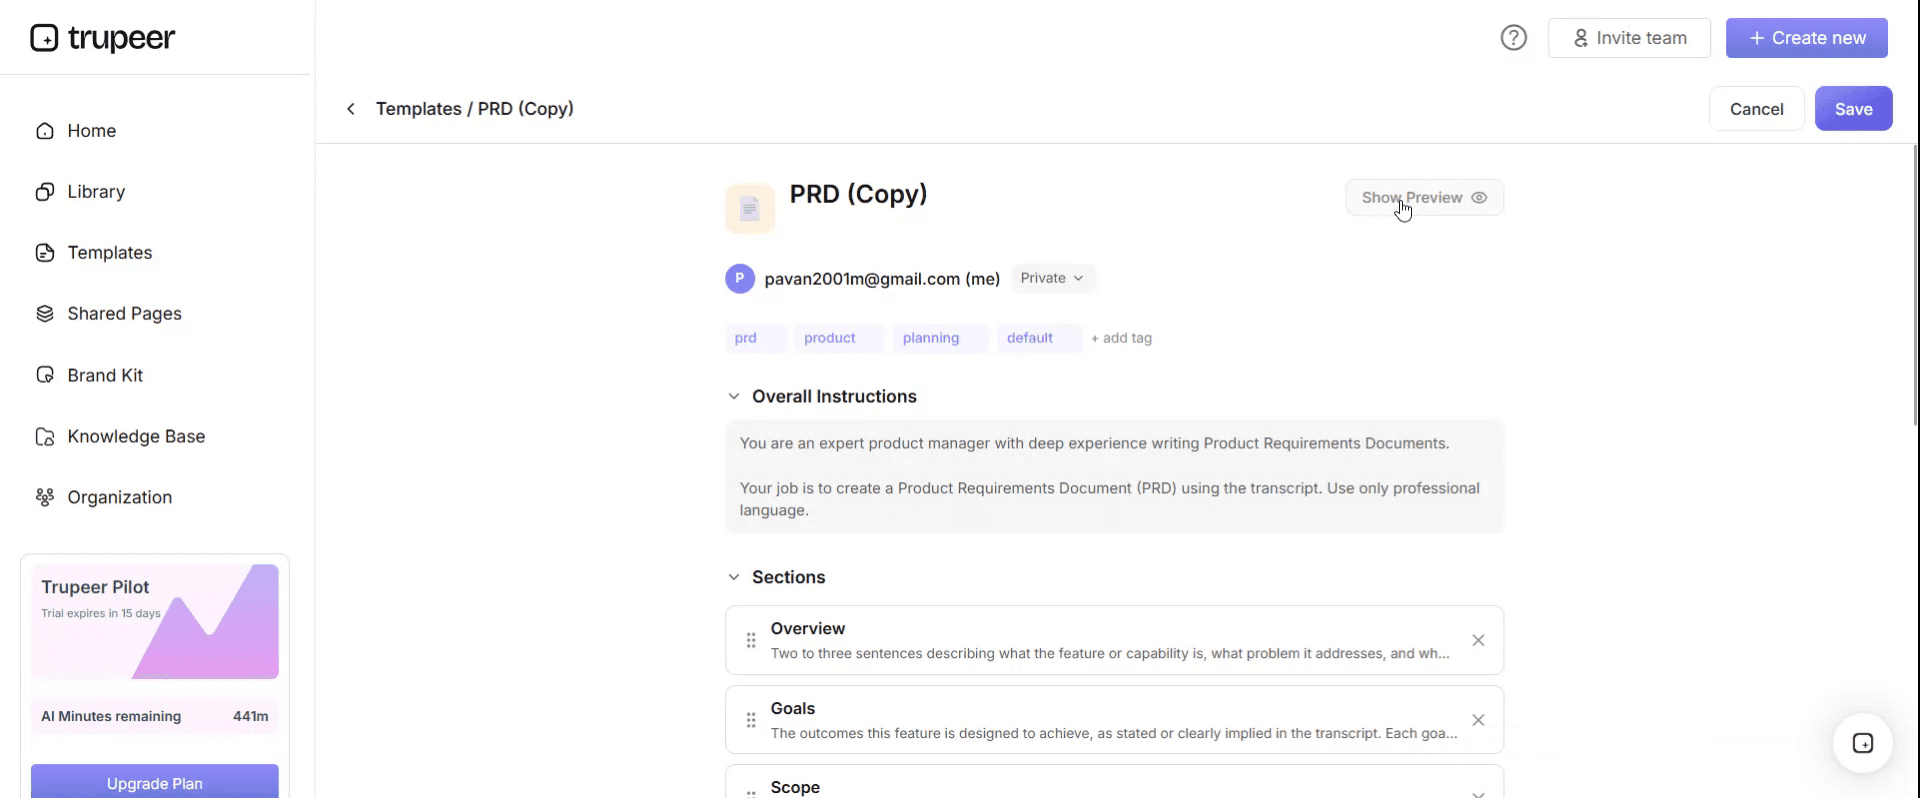
Vanaf het preview-scherm kun je indien nodig direct doorgaan met aanpassen, zodat het sjabloon precies verschijnt zoals jij het wilt.
Met een procesbeheersingsplan-sjabloon kun je:
Uren besparen op documentatie: Sla de lege pagina over met een structuur die aansluit op kwaliteit.
Kwaliteit verbeteren: Duidelijke control plans verminderen variatie, defecten en rework.
In lijn blijven met je merk: Pas je logo, fonts en kleuren toe met de brand kit van Trupeer.
Operators sneller trainen: Koppel control plans aan videowalkthroughs bij de lijn.
Klaar blijven voor audits: Afgestemd op IATF 16949, APQP en andere kwaliteitsstandaarden.
Wereldwijde locaties bereiken: Vertaal control plans naar 65+ talen met één klik.
Zo bepaal je de controlefrequentie op basis van het risico per onderdeel
Werk achterwaarts vanuit blootstelling. Bepaal voor elke eigenschap de maximale hoeveelheid die je bereid bent niet-geverifieerd te hebben en stel vervolgens de frequentie in die dat oplevert.
Type eigenschap | Gevolg van een escape | Maximale onderdelen met risico | Frequentie bij 200 per uur |
|---|---|---|---|
Veiligheid of regelgeving | Recall, letsel, regelgevende actie | 50 of continue monitoring | Elke 15 minuten, of 100 procent geautomatiseerd |
Klantbelangrijke eigenschap | Lijnstop, chargeback, gecontroleerde verzending | 200 tot 250 | Uurlijks |
Passendheid of functie, interne detectie waarschijnlijk | Rework bij de volgende bewerking | 400 tot 800 | Elke twee tot vier uur |
Cosmetisch of laag gevolg | Sorteren, geringe scrap | 1.000 plus | Per ploeg |
De cijfers in die tabel zijn illustratief en je eigen drempels moeten voortkomen uit wat een escape je daadwerkelijk kost, wat de meeste kwaliteitsfuncties binnen een uur kunnen inschatten op basis van eerdere chargebacks en sortkosten.
Voeg een kolom toe aan je control plan met onderdelen met risico, berekend op basis van het tempo en het interval. Het kost niets, het maakt de beslissing zichtbaar en het verandert een discussie over controlefrequentie in een discussie over blootstelling—een veel productievere gesprekspartner voor productie.
Twee verfijningen zijn de moeite waard. Waar een proces stabiel en capabel is, zijn langere intervallen verdedigbaar en vertelt de berekening je nog steeds welke blootstelling je accepteert. En waar product snel naar de volgende bewerking of naar verzending gaat, is de praktische blootstelling groter dan het aantal suggereert, omdat herstel lastiger wordt in plaats van alleen maar vaker.
De reactieplan-kolom die iedereen verkeerd invult
Open bijna elk control plan en lees de reactieplan-kolom. Daar staat dan een combinatie van: quarantaine van verdacht product, de supervisor informeren, de machine aanpassen en een nonconformance melden.
Maar geen van dat alles beantwoordt de enige vraag die op dat moment telt wanneer een controle faalt: wat er gebeurt met alles wat is gemaakt sinds het laatste goede resultaat.
Een reactieplan dat werkt beantwoordt vier dingen.
Wat er in quarantaine gaat, gedefinieerd door een grens en niet door gevoel. Alle product terug tot en inclusief de laatste conformiteitscontrole, geïdentificeerd met een specifieke traceerbaarheidsmarker zoals een batchlabel, een tellerstand of een tijdstempel. Niet "het laatste uur", dat is een oordeel dat onder druk wordt gemaakt door degene die het dichtst bij de lijn staat.
Waar het naartoe gaat en wie het verplaatst. Een benoemde locatie en een benoemde rol, omdat product dat op zijn plek blijft, wordt gebruikt.
Of de laatste conformiteitscontrole zelf in twijfel is. Als de fout wijst op een meetinstrument- of methodeprobleem in plaats van een procesprobleem, dan is het vorige resultaat geen bewijs en schuift de grens verder terug.
Wie wordt geïnformeerd en wat stopt. Of productie doorgaat terwijl het onderzoek loopt, en wie beslist.
Schrijf die vier in elke rij waar het gevolg het rechtvaardigt. Voor eigenschappen met een laag gevolg is een korte reactie prima. Voor alles wat klantgericht is, is de rij die alleen "supervisor informeren" zegt de rij die je geld gaat kosten.
Gratis procesbeheersingsplan-sjabloon: de kolommen om over te nemen
Kopieer vanaf hier. Pas de terminologie aan voor jouw sector.
Headerblok. Onderdeelnummer en revisie. Onderdeelnaam. Control plan-nummer en revisie. Fase: prototype, pre-launch of productie. Belangrijk contact. Kernteam. Klantgoedkeuringsdatum indien vereist. Leverancierscode en fabriek.
Per rij:
Processtapnummer en -naam, exact passend bij het process flow diagram.
Machine, apparaat of tooling die bij die stap wordt gebruikt.
Eigenschapnummer, kruisverwezen naar de process FMEA.
Producteigenschap en proceseigenschap, in aparte kolommen houden. Product is wat het onderdeel moet zijn. Proces is wat de machine moet doen.
Special characteristic-classificatie, met de symbolen van je klant zoals zij die specificeren.
Specificatie en toleranties, met het brondocument waarnaar wordt verwezen.
Evaluatie- en meetmethode, met de naam van het meetinstrument of de methode en de identificatie ervan.
Steekproefgrootte en frequentie.
Onderdelen met risico, berekend uit het tempo en de frequentie. Dit is de kolom die standaard-sjablonen niet hebben.
Control method, wat betekent hoe het resultaat wordt gebruikt: chart, gauge, poka-yoke, geautomatiseerde inspectie, visuele check tegen een grensmonster.
Reactieplan, geschreven volgens de vier punten hierboven.
Verantwoordelijke rol voor het uitvoeren van de controle.
Kopieer tot hier. Houd de revisiegeschiedenis onderaan bij met de reden voor elke wijziging, aangezien het control plan een van de documenten is waarin een auditor vraagt waarom iets is verschoven.
Hoe het control plan moet linken naar de PFMEA
Die koppeling is wat een control plan een control plan maakt in plaats van een controleschema, en het faalt in beide richtingen bij de meeste organisaties.
Elke controle op het plan moet bestaan omdat er in de process FMEA een faalmodus is geïdentificeerd. Elke faalmodus boven je actiedrempel moet een controle op het plan hebben. Dat zijn twee afzonderlijke audittests en ze vinden verschillende dingen.
Voer beide uit als een tabel-oefening. Zet eigenschapnummers uit de FMEA in één kolom en uit het control plan in een andere kolom en match ze.
Weeskinderen op het control plan—eigenschappen die worden gecontroleerd zonder bijbehorende faalmodus—zijn meestal onschadelijk in effect en duur in de praktijk: iemand besteedt meettijd aan iets dat niemand als risico heeft geïdentificeerd. Vaak is het een legacy check die een productwijziging heeft overleefd.
Gaten in de andere richting zijn de serieuze. Een faalmodus met hoge ernst zonder controle is precies waar een auditor naar kijkt en precies wat leidt tot een escape.
Doe dit telkens wanneer een van beide documenten verandert, en specifiek na elke FMEA-review na een klantklacht, omdat daar nieuwe faalmodi worden toegevoegd en de update van het control plan wordt vergeten.
De leverancier die het verkeerde uur in quarantaine zette
Draycote Precision-machinesbehuizingen voor automotive-klanten. Eén eigenschap op hun control plan was een boringdiameter, een klantbelangrijke eigenschap, gecontroleerd met een CMM met een steekproefgrootte van één elke vier uur. De lijn draaide op ongeveer tweehonderd en tien stuks per uur, dus achthonderd en veertig stuks zaten tussen controles.
Het reactieplan in de kolom luidde: quarantaine van verdacht product, celleider informeren, machine aanpassen.
Een tool versleet sneller dan verwacht na een drift in de koelvloeistofconcentratie. De controle om twee uur slaagde. De controle om zes uur kwam te groot binnen.
De celleider had nu achthonderd en veertig niet-geverifieerde stuks en een reactieplan dat niet zei hoe ver terug moest worden gegaan. Hij zette het laatste uur in quarantaine, wat proportioneel voelde.
Op dat moment waren zeshonderd en twintig van de achthonderd en veertig al naar de volgende bewerking gegaan, en driehonderd en veertig daarvan waren in de middagcollectie naar buiten gegaan.
Zes dagen later vond de klant te grote boren op hun assemblagelijn. Hun lijn stond drie uur en veertig minuten stil. Chargeback en sorteren kwamen uit op ongeveer zevenenveertigduizend pond, en de account ging voor negentig dagen over op gecontroleerde verzending, wat ruwweg nog eens elfduizend kostte bij honderd procent inspectie.
De eight D vond twee dingen.
Het reactieplan had de quarantainegrens niet gedefinieerd, dus die was op gevoel ingesteld om zes uur ’s avonds door iemand met een lijn die door moest blijven draaien.
En de frequentie van vier uur was bij de start ingesteld om bij het ploegenschema te passen. Niemand had ooit gevraagd wat vier uur van dat product waard was.
De wijzigingen waren beperkt. Het reactieplan voor elke klantbelangrijke eigenschap is herschreven om quarantaine terug tot en inclusief de laatste conformiteitscontrole te specificeren, geïdentificeerd met het traceerbaarheidslabel, waarbij het vorige resultaat is geverifieerd voordat je erop vertrouwt. Frequenties zijn opnieuw ingesteld op basis van een maximum van tweehonderdvijftig stuks met risico voor die klasse van eigenschap, waardoor dit uurlijks werd. Er is een kolom met stuks met risico toegevoegd aan het format.
Ze hebben ook de FMEA-koppelingscheck uitgevoerd. Van de vierendertig eigenschappen op het control plan hadden er negen geen bijbehorende faalmodus in de PFMEA, en vier faalmodi boven de actiedrempel hadden helemaal geen controle vermeld.
In de daaropvolgende achttien maanden waren er drie out-of-tolerance-events in die familie. De gemiddelde quarantaine was ongeveer honderdtachtig stuks in plaats van achthonderd en veertig. Er waren geen klantescapes en gecontroleerde verzending is na negentig dagen opgeheven en niet opnieuw opgelegd.
Prototype-, pre-launch- en productie-control plans
Drie versies van hetzelfde document, en het verschil is hoeveel je het proces vertrouwt.
Prototype. Zwaar op dimensionale en materiaalverificatie, vaak honderd procent inspectie, omdat nog niets bewezen is. Het doel is vast te stellen of het ontwerp en het proces het onderdeel überhaupt kunnen produceren.
Pre-launch. Nog strakker dan productie, met hogere frequenties en extra controles, omdat capability nog niet is aangetoond op tempo. Dit is waar het meeste bewijs voor het productieplan wordt gegenereerd.
Productie. Frequenties versoepeld tot wat capability en blootstelling rechtvaardigen, met statistische methoden waar de data dat ondersteunt.
De overgang tussen pre-launch en productie is waar control plans stilletjes verkeerd gaan. Frequenties worden versoepeld op schema in plaats van op bewijs, en die versoepeling wordt zelden opnieuw berekend op basis van blootstelling. Als je één ding van deze pagina meeneemt naar een bestaand plan, herbekijk dan de frequenties die bij de start zijn ingesteld en nooit opnieuw zijn bekeken—wat in de meeste fabrieken vrijwel allemaal zijn.
Zo schrijf je een control plan, stap voor stap
Begin met het process flow diagram en de PFMEA. Een control plan dat zonder deze documenten is geschreven is een lijst met controles die iemand logisch vond, en het overleeft geen audit of escape bij de klant.
Neem elke faalmodus boven je actiedrempel en bepaal de controle die die adresseert. Preventie wint van detectie waar het beschikbaar is: een poka-yoke die de fout onmogelijk maakt, haalt de rij volledig weg.
Schrijf voor elke overgebleven controle de specificatie, de meetmethode en het meetinstrument op voordat je de frequentie instelt, omdat de meetmethode vaak bepaalt wat voor frequentie haalbaar is.
Stel de frequentie in op basis van blootstelling met behulp van de tabel hierboven en leg de stuks met risico vast.
Schrijf het reactieplan volgens de vier punten en schrijf het voor de persoon die het om zes uur ’s avonds leest terwijl de lijn draait.
Wijs een verantwoordelijke rol toe in plaats van een naam.
Loop het vervolgens langs bij het station met de operator en de teamleider. Vraag hun om je te laten zien waar elke controle plaatsvindt en wat ze zouden doen als die faalt. Elke kloof tussen het document en hun antwoord is een defect, en het is dezelfde oefening als de deviation walk in onze manufacturing work instructions template.
Control plan of werkinstructie: welke gebruikt de operator?
Beide bestaan en ze dienen verschillende lezers, daarom lopen ze uiteen.
Het control plan is het kwaliteitsdocument. Het zegt wat er wordt beheerst en hoe, het is klantgericht, het wordt aangehaald in audits en het valt onder quality engineering.
De werkinstructie is het document van de operator. Het zegt hoe de bewerking moet worden uitgevoerd, inclusief de controle, en het ligt bij het station.
Het probleem is dat de controle in beide documenten verschijnt, apart onderhouden, en dat één van de twee wordt bijgewerkt. In de praktijk volgt de operator de werkinstructie, dus een wijziging in het control plan die nooit bij de werkinstructie terechtkomt, verandert niets aan de lijn.
De oplossing is één regel: elke wijziging aan een control plan-rij triggert een check op de bijbehorende werkinstructie, in hetzelfde wijzigingsrecord. Geen aparte taak, maar onderdeel van dezelfde. Waar de check lastig is of makkelijk verkeerd gaat, is een job aid bij het station meestal effectiever dan het verlengen van de werkinstructie.
Veelvoorkomende fouten in control plans die auditors vinden
Frequenties zonder onderbouwing. Niemand kan zeggen waarom elke vier uur, en er is geen registratie van de beslissing.
Reactieplannen die geen plannen zijn. Supervisor informeren, verdacht product in quarantaine, zonder grens gedefinieerd.
Gebroken FMEA-koppeling. Eigenschappen op het plan waarvoor geen faalmodus vereist is, en faalmodi met hoge ernst zonder controle.
Verwijzingen naar meetinstrumenten die niet bestaan. Genoemde gauges die zijn vervangen of opnieuw gekalibreerd onder een ander identificatiekenmerk.
Processtappen die niet overeenkomen met het flow diagram. Her-numereren in het ene document en niet in het andere.
Special characteristics missen hun classificatie. Of inconsistent geclassificeerd tussen de FMEA, het plan en de tekening.
Geen bewijs dat het plan wordt gevolgd. Registraties die niet overeenkomen met de stated frequency, wat de bevinding is die een observatie over documentatie verandert in een major.
Geen van deze dingen gaat over het sjabloon. Het gaat allemaal over of het document als onderdeel van een set wordt onderhouden, in plaats van als een formulier dat je maakt wanneer erom wordt gevraagd.
Kan ik een control plan-sjabloon in Excel of Word krijgen?
Excel, en dat is niet eens in de buurt. Een control plan is een brede tabel met berekende kolommen; je moet filteren op eigenschapsklasse en op processtap, en je moet het aantal stuks met risico laten bijwerken wanneer een rate of frequentie verandert. Word kan dat niet en het resulterende document wordt onmaintainable bij ongeveer twintig rijen.
Bouw het als één sheet per onderdeelnummer, met een headerblok boven de tabel. Voeg een tweede sheet toe voor de FMEA-kruisverwijzing, met een lijst van eigenschapnummers uit beide documenten naast elkaar, zodat de koppelingscheck een filter wordt in plaats van een project.
PDF voor de versie die aan een klant wordt uitgegeven of bij een audit wordt gepresenteerd, geëxporteerd uit de live workbook met de revisie gestempeld op het document.
Word is alleen geschikt voor de omliggende procedure, dus het document dat beschrijft hoe control plans in jouw organisatie worden gemaakt, goedgekeurd en herzien. Dat hoort bij je policy and procedure templates en niet bij het plan zelf.
Zo houd je het control plan en de lijn in sync
Het control plan beschrijft een set controles. Of die controles gebeuren zoals het plan zegt, hangt af van documenten die het plan niet beheerst, en van mensen die het nooit hebben gelezen.
Die kloof is waar het grootste deel van het risico zit, en om die te sluiten moet het werk instructie-, job aid- en de check zelf worden bijgewerkt telkens wanneer het plan verandert. In de praktijk gebeurt dat niet, omdat bijwerken betekent dat iemand een gauge setup opnieuw moet fotograferen en stappen moet herschrijven voor een check die ze al weten hoe ze moeten doen.
Trupeer AI maakt dat goedkoop genoeg om het ook echt te laten gebeuren. De persoon die de check uitvoert registreert het één keer, en de output is een geschreven instructie met de afbeeldingen die al zijn vastgelegd—klaar om te reviewen in plaats van opnieuw op te bouwen. Een wijziging in frequentie of een nieuw reactieplan bereikt het station in dezelfde week in plaats van hetzelfde kwartaal.
Leg het vast. Branded het. Vertaal het. Trupeer het.
Waar de fabriek meerdere eerste talen gebruikt, produceert één opname de instructie in elk van die talen, wat is waar meertalige sites meestal afhaken. De manual creator dekt langere operationele documenten, de SOP creator dekt de procedures achter de checks, en de resultaten staan in je knowledge base met consistente branding. Wanneer een wijziging in een control plan uit een verbetercyclus komt, dekt onze PDCA method template het correct sluiten van die loop. Setup-instructies staan in de document template setup guide.
Veelgestelde vragen
Is er een gratis procesbeheersingsplan-sjabloon in Excel?
Excel is het juiste format en de structuur hierboven kun je direct in een sheet plakken. Er is geen afgeschermde download en geen formulier. De twee kolommen die je de moeite waard vindt om toe te voegen aan welk sjabloon je al gebruikt, zijn stuks met risico, berekend uit rate en frequentie, en een reactieplan dat is geschreven voor een gedefinieerde quarantainegrens in plaats van voor een algemene instructie.
Is er een gratis control plan-sjabloon om te downloaden?
De kolommen, de frequentie-sizing table en het reactieplan met vier punten op deze pagina zijn gratis om over te nemen en aan te passen. Verschillende klanten en brancheorganisaties publiceren hun eigen vereiste formats, en wanneer een klant één format specificeert, moet je dat gebruiken: voeg dan de kolom stuks met risico toe naast het bestaande, in plaats van iets te vervangen.
Is er een voorbeeld van een procesbeheersingsplan in PDF?
Gepubliceerde voorbeelden zijn eenvoudig te vinden, ook via supplier portals van grote fabrikanten, en ze zijn de moeite waard om te lezen voor de kolomstructuur. Lees ze voor het format en niet voor de inhoud, omdat de eigenschappen, frequenties en toleranties in elk echt plan bij één onderdeel en één proces horen.
Is er een control plan-sjabloon in Word?
Word past slecht bij het plan zelf, dat is een brede berekende tabel. Het is de juiste plek voor de procedure die bepaalt hoe control plans worden geschreven, goedgekeurd en herzien, wat een apart document is dat de meeste organisaties niet hebben en waar auditors steeds vaker om vragen.
Wie moet het control plan bezitten?
Quality engineering is eigenaar van het document, met de procesowner die verantwoordelijk is voor de controles die worden uitgevoerd. Het kernteam dat het heeft gemaakt, meestal inclusief manufacturing engineering en productie, moet erop worden vermeld, omdat wijzigingen dezelfde mensen vereisen die ook de oorspronkelijke rationale hebben opgesteld.
Hoe vaak moet een control plan worden beoordeeld?
Op triggers en niet op een kalender. Wanneer het proces, tooling, materiaal of meetinstrument verandert. Wanneer de PFMEA wordt herzien. Na elke klantklacht, interne escape of nonconformance op die eigenschap. En bij de overgang van pre-launch naar productie, wat de review is die het vaakst wordt overgeslagen.
Wat is het verschil tussen een control plan en een quality plan?
Een quality plan is breder en beschrijft hoe kwaliteit wordt beheerd voor een product, project of contract, inclusief verantwoordelijkheden, standaarden en documentatie. Een control plan is smaller en specifieker: de eigenschappen, methoden en frequenties om één proces te beheersen. Het control plan is meestal één onderdeel van het quality plan.
Heeft een control plan klantgoedkeuring nodig?
In automotive- en aerospace-ketens is dat vaak wel, als onderdeel van de productieonderdeel-goedkeuringsaanvraag, en de klant kan het format specificeren. Controleer de klant-specifieke vereisten voordat je je eigen sjabloon ontwerpt, omdat een mismatch in format bij de indiening een vermijdbare vertraging is.


