Utilisez ce modèle
Les instructions de travail d’assemblage font la différence entre une qualité constante et des retouches récurrentes. Avec Trupeer, vous pouvez gagner des heures sur la rédaction de vos instructions d’assemblage en commençant par un modèle gratuit d’instructions de travail d’assemblage, en le personnalisant avec vos directives de marque, puis en transformant des instructions écrites en vidéos que les opérateurs peuvent consulter directement au poste.
Une instruction de travail d’assemblage a une seule mission : permettre à un opérateur formé de monter la pièce correctement, sans avoir à demander à qui que ce soit. S’ils doivent demander, l’instruction a échoué.
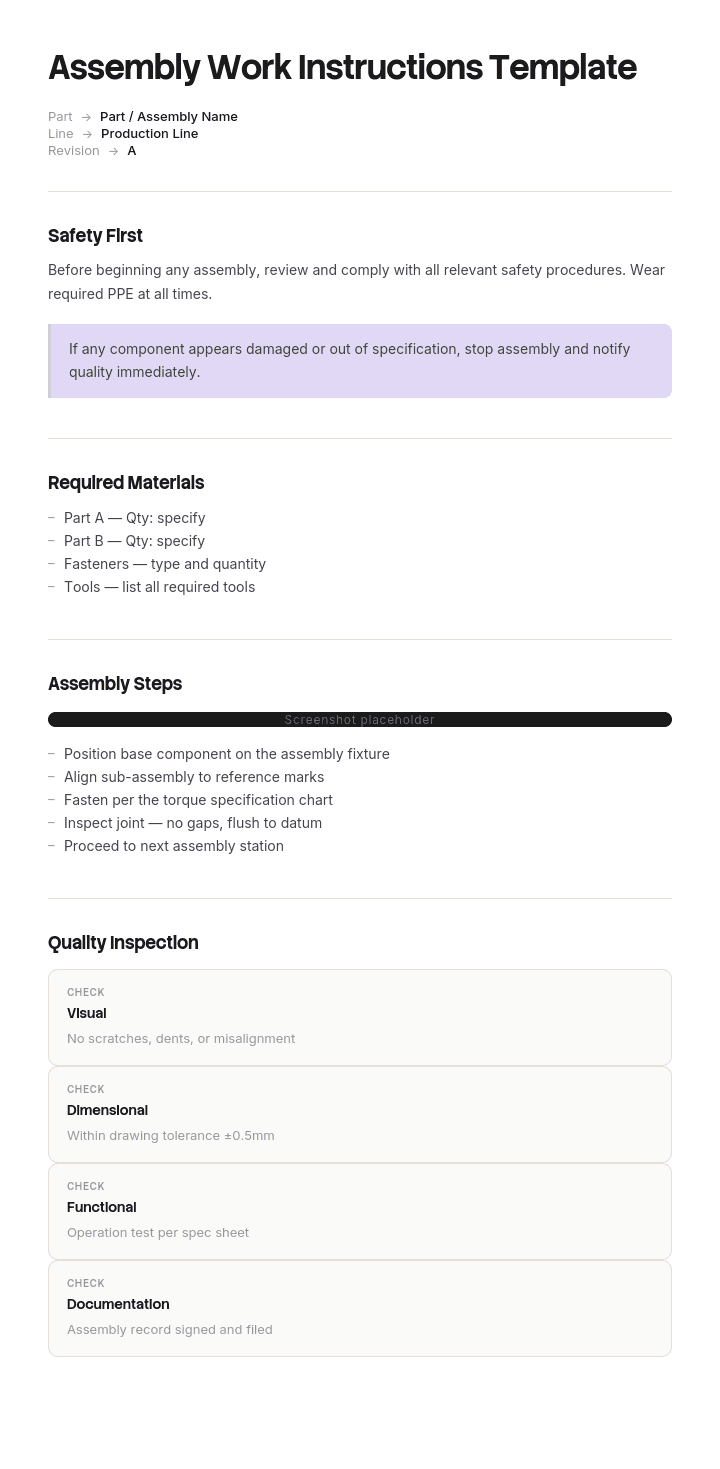
Les modèles génériques ne reflètent pas ce dont l’assemblage a réellement besoin. Références des pièces, spécifications des fixations, valeurs de couple, outils et gabarits, dépendances de séquence, et le point de contrôle qui détecte l’erreur avant qu’elle n’atteigne le poste suivant. Ce modèle gratuit d’instructions de travail d’assemblage intègre ces champs.
Anatomie d’une étape d’assemblage
L’étape est l’unité qui compte. Réglez ce bloc correctement et le document se construit tout seul.
Élément | Exemple |
|---|---|
Numéro d’étape | 4 sur 11 |
Action | Fixer l’équerre au carter et serrer les fixations au couple |
Pièces | BRK-2214 x1, boulon M6x20 PN-0451 x4, rondelle PN-0088 x4 |
Outils et gabarits | Clé dynamométrique 5 à 25 Nm, gabarit FX-08 |
Spécification | 12 Nm ±1, serrer en séquence diagonale |
Visuel | Photo ou clip montrant la séquence de fixation |
Contrôle qualité | Vérifier un jeu inférieur à 0,5 mm sur les deux faces d’accouplement |
En cas d’échec | Desserrer, repositionner l’équerre, resserrer au couple. Ne pas dépasser 2 tentatives, puis marquer pour retouche |
Temps | 90 secondes |
Une action par étape. Si une étape contient « puis », divisez-la. La source de défaut la plus courante sur n’importe quelle ligne est une étape qui contenait discrètement deux opérations, dont l’une que l’opérateur a appris à ignorer.
Le modèle d’instructions de travail d’assemblage
Bloc d’en-tête, complété une fois par document :
Champ | Saisir |
|---|---|
Numéro de document et révision | WI-0142, Rév. C |
Nom d’assemblage et numéro de pièce | Sous-ensemble de pompe, PN-77120 |
Poste de travail ou cellule | Cellule 3, Poste 2 |
Temps de cycle total | 14 minutes |
Rédigé par et date | Nom, date |
Approuvé par et date | Nom, date |
Dessin associé ou nomenclature (BOM) | DWG-77120-A, BOM Rév. 4 |
EPI requis | Lunettes de sécurité, gants anti-coupure |
Notes sécurité et ESD | Bracelet ESD requis au Poste 2 |
Bloc d’étape, répété par étape : numéro d’étape, action, pièces, outils et gabarits, spécification, visuel, contrôle qualité, action en cas d’échec, temps.
Bloc de validation, complété à la fin : nom de l’opérateur, quantité construite, date, résultat de l’inspection du premier article, validation de l’inspecteur, écarts notés.
Comment personnaliser ce modèle dans Trupeer
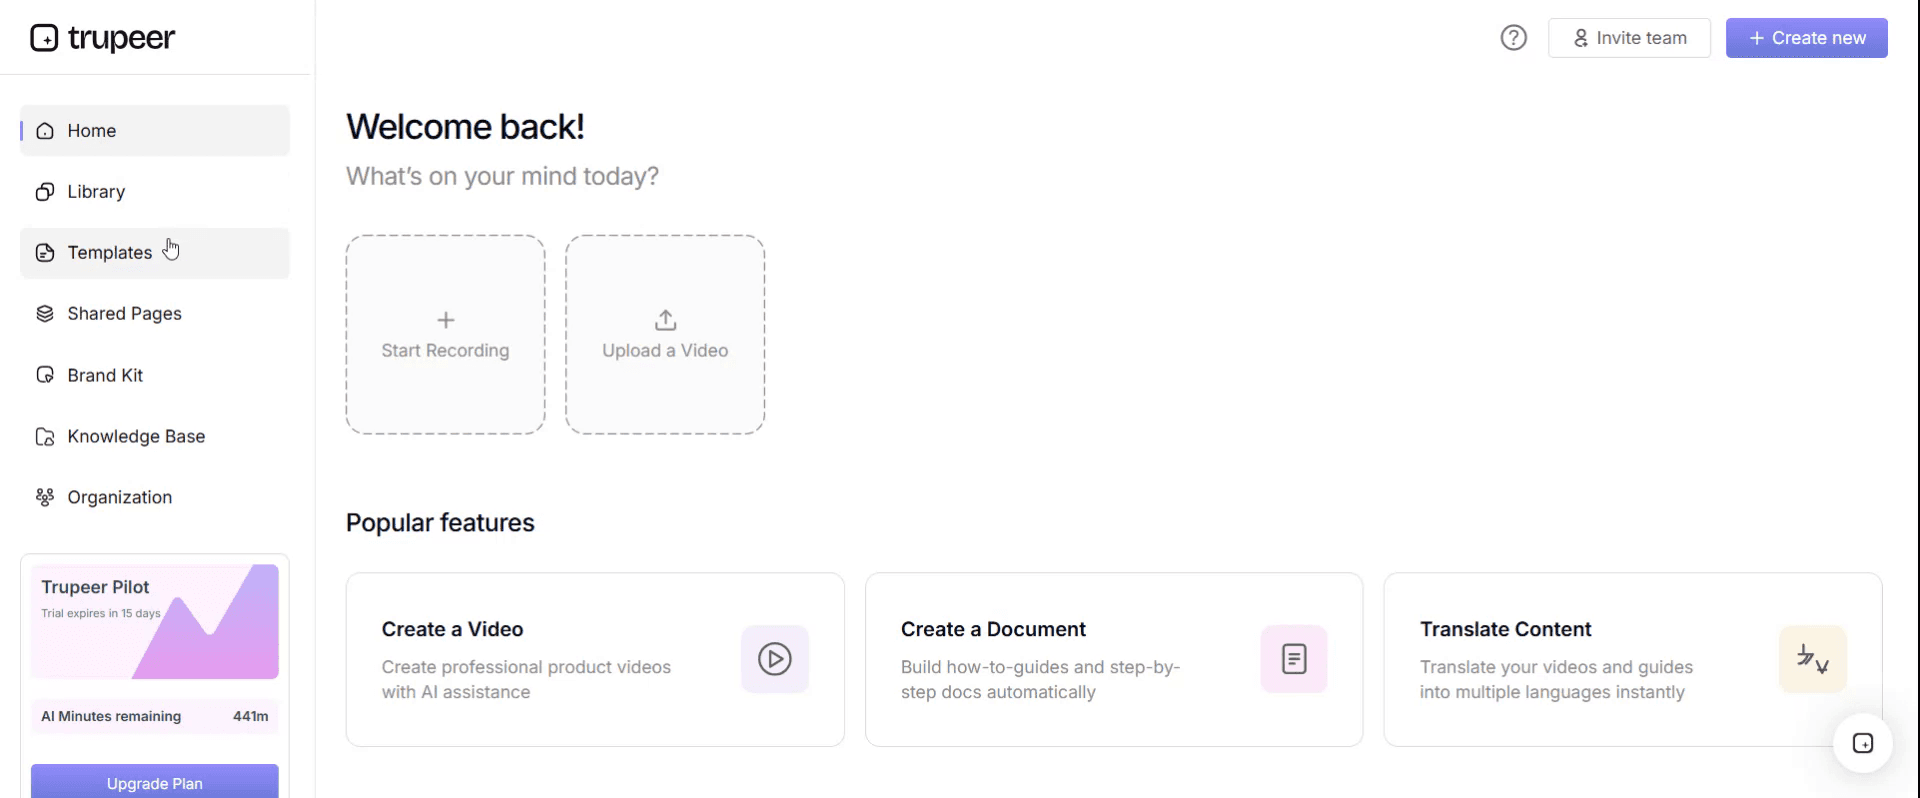
Étape 1 : Ouvrir la section Modèles
Accédez à la section Modèles depuis la navigation principale.
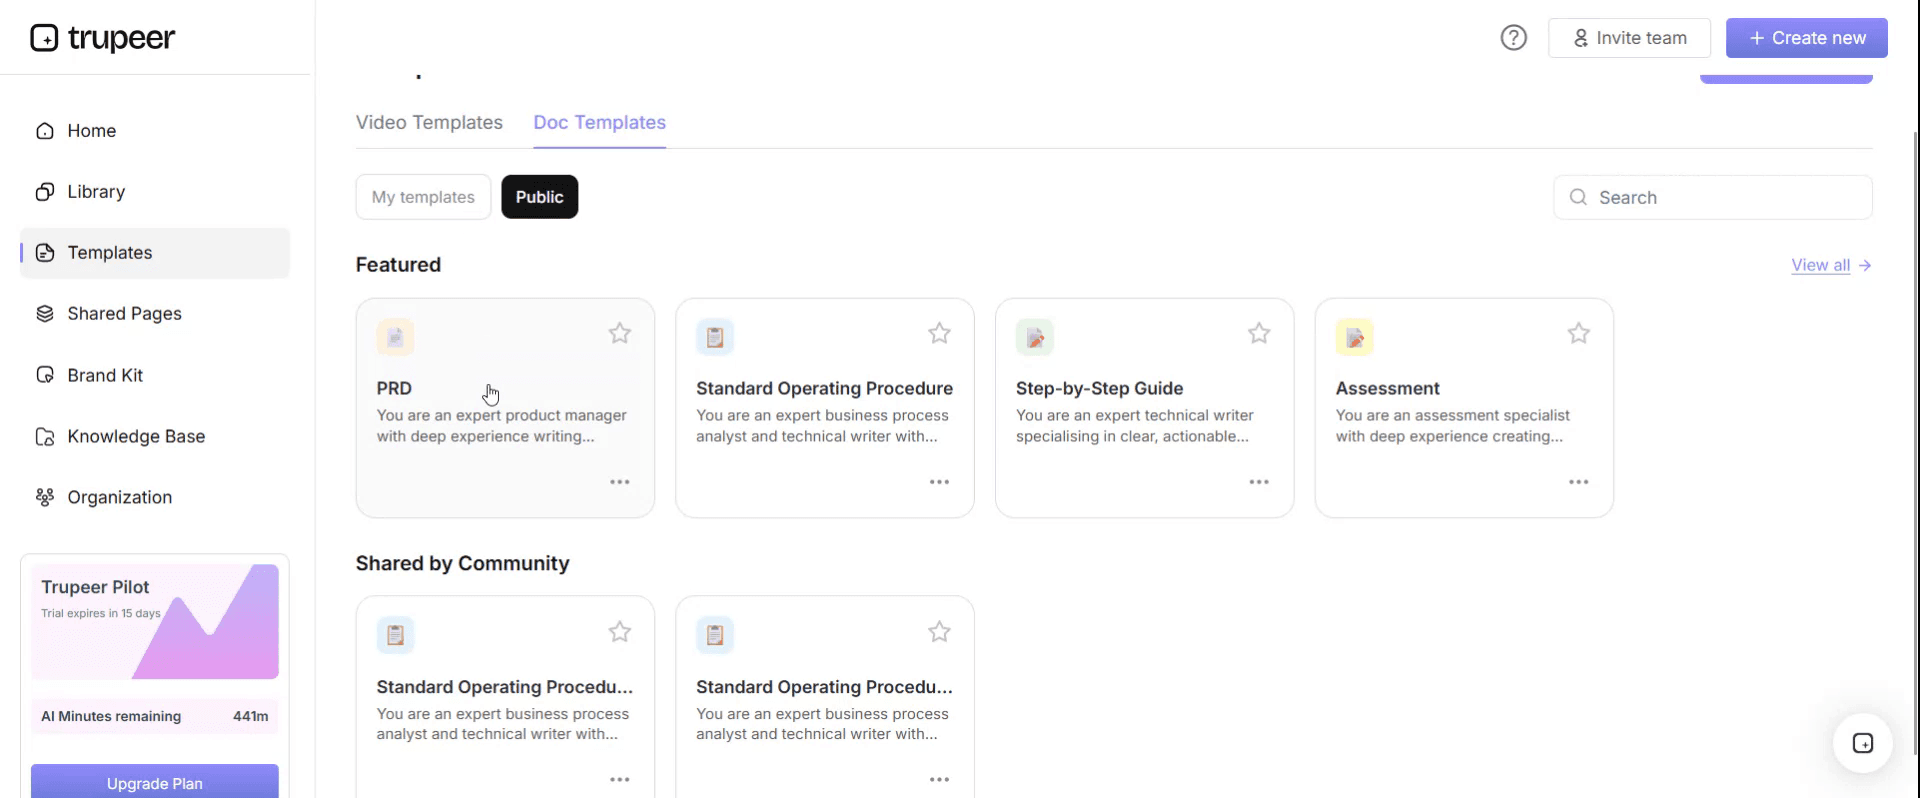
Étape 2 : Sélectionner et ouvrir un modèle
Cliquez sur n’importe quel modèle avec lequel vous souhaitez travailler pour l’ouvrir.
Étape 3 : Développer l’affichage du modèle
Si nécessaire, développez l’affichage du modèle pour voir clairement la mise en page complète et les détails.
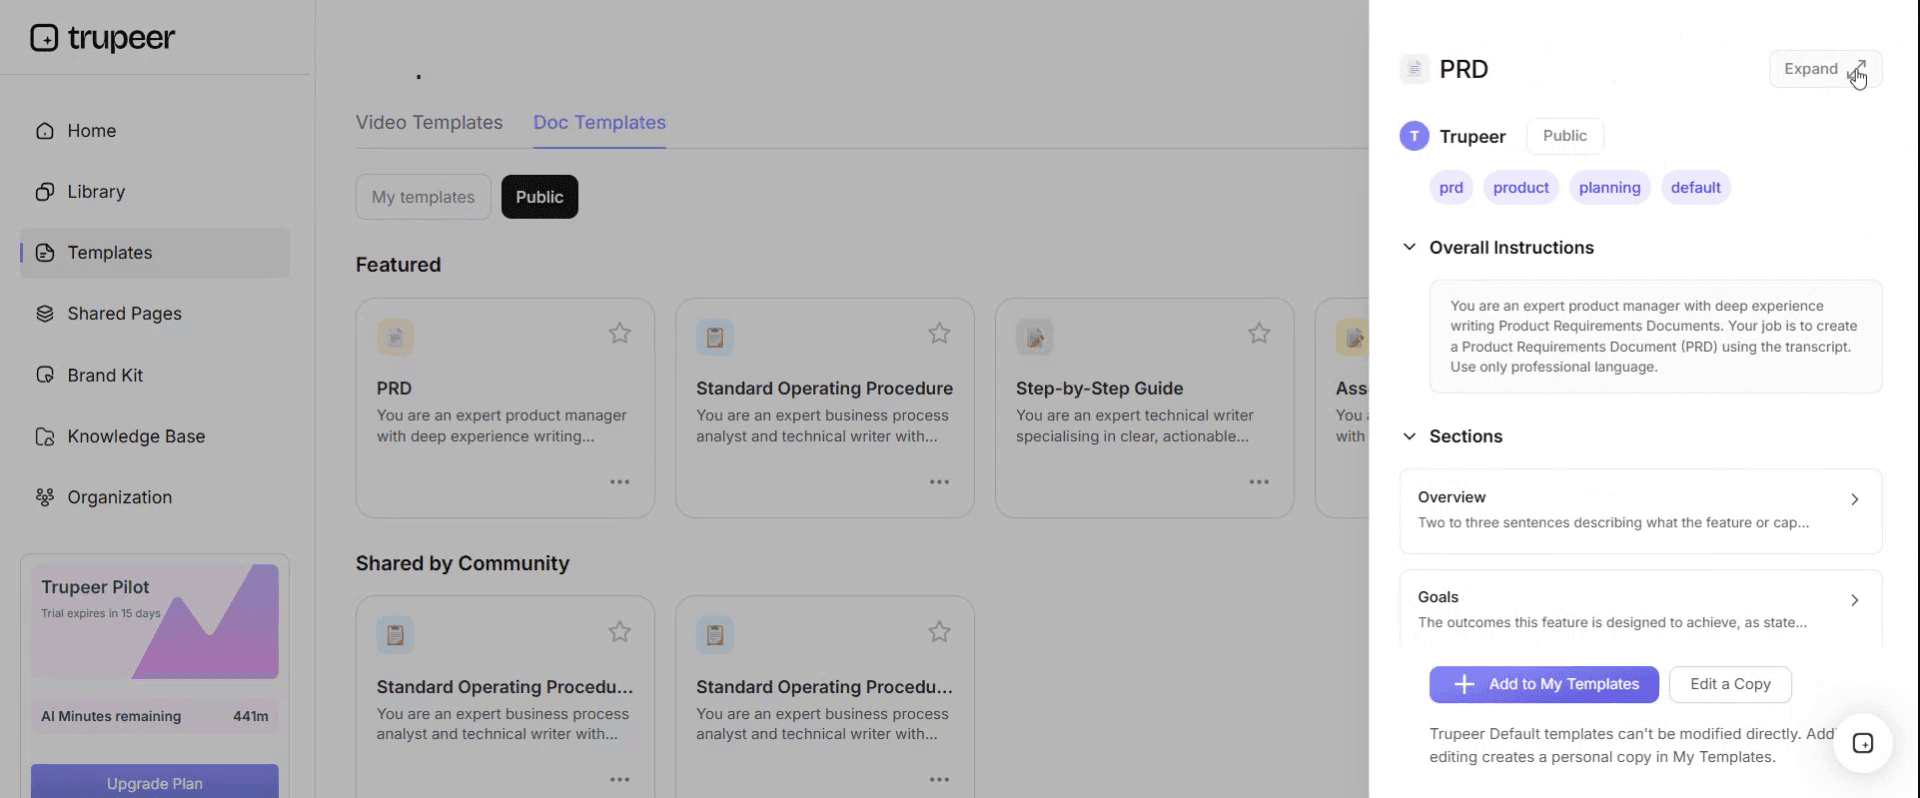
Étape 4 : Modifier le modèle
Cliquez sur Modifier pour commencer à apporter des changements au modèle sélectionné.
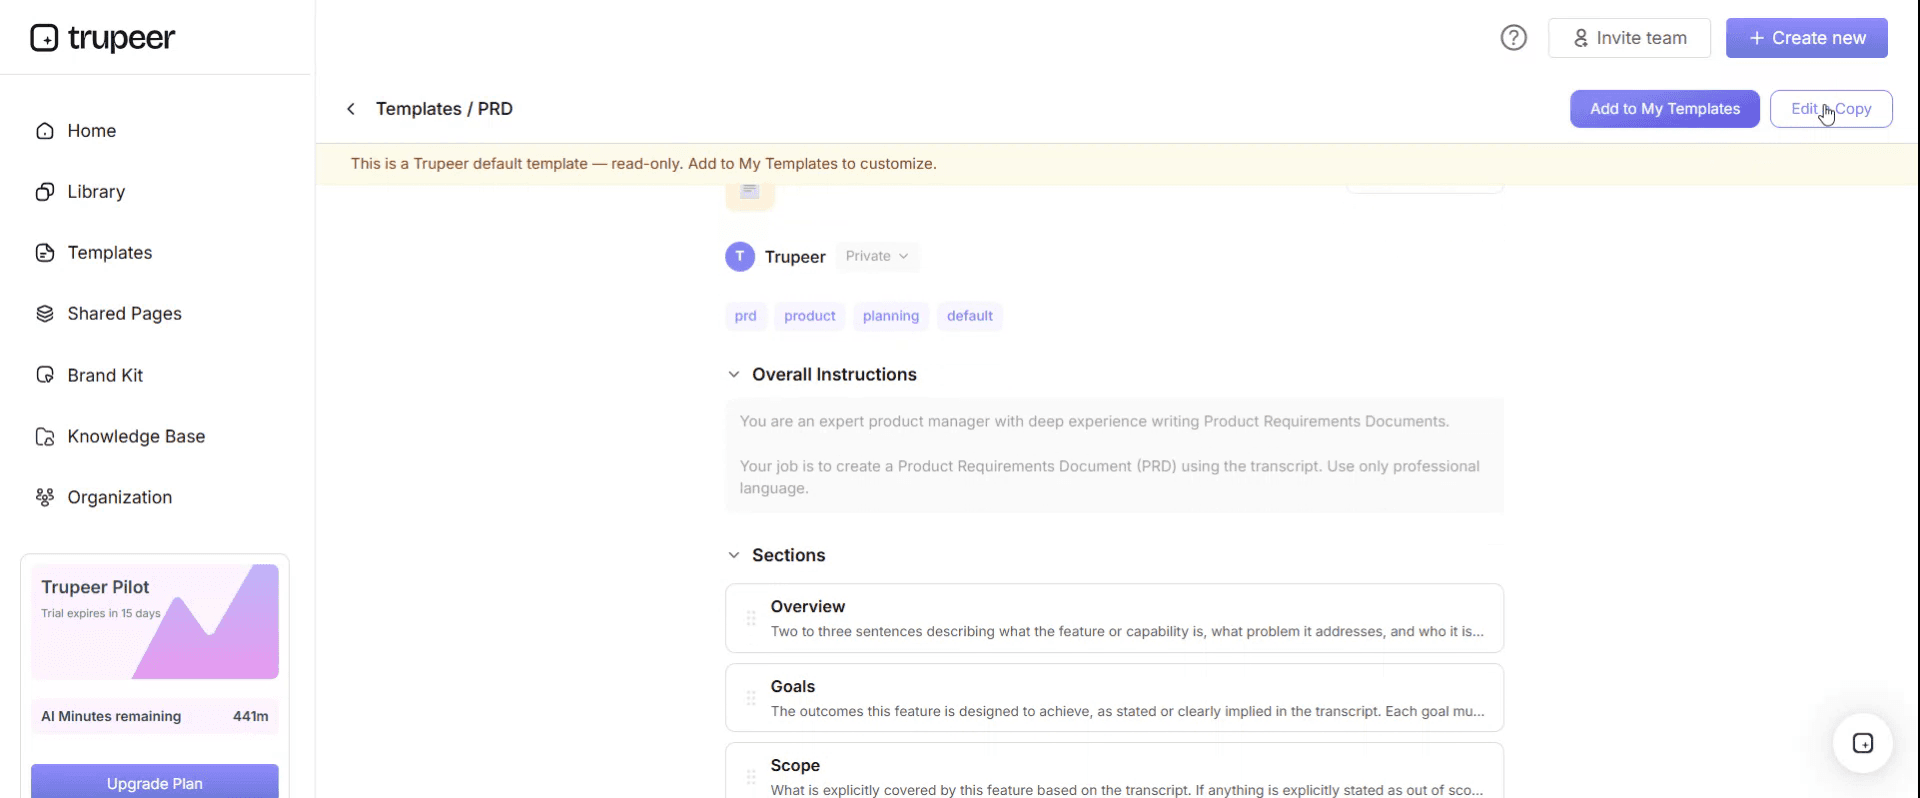
Dans l’éditeur, vous pouvez :
Ajouter de nouvelles sections
Définir ou mettre à jour des règles de mise en forme
Ajouter un logo et ajuster sa position ainsi que les paramètres associés
Étape 5 : Enregistrer votre modèle personnalisé
Après avoir effectué tous les changements nécessaires, cliquez sur Enregistrer pour stocker le modèle mis à jour comme le vôtre.
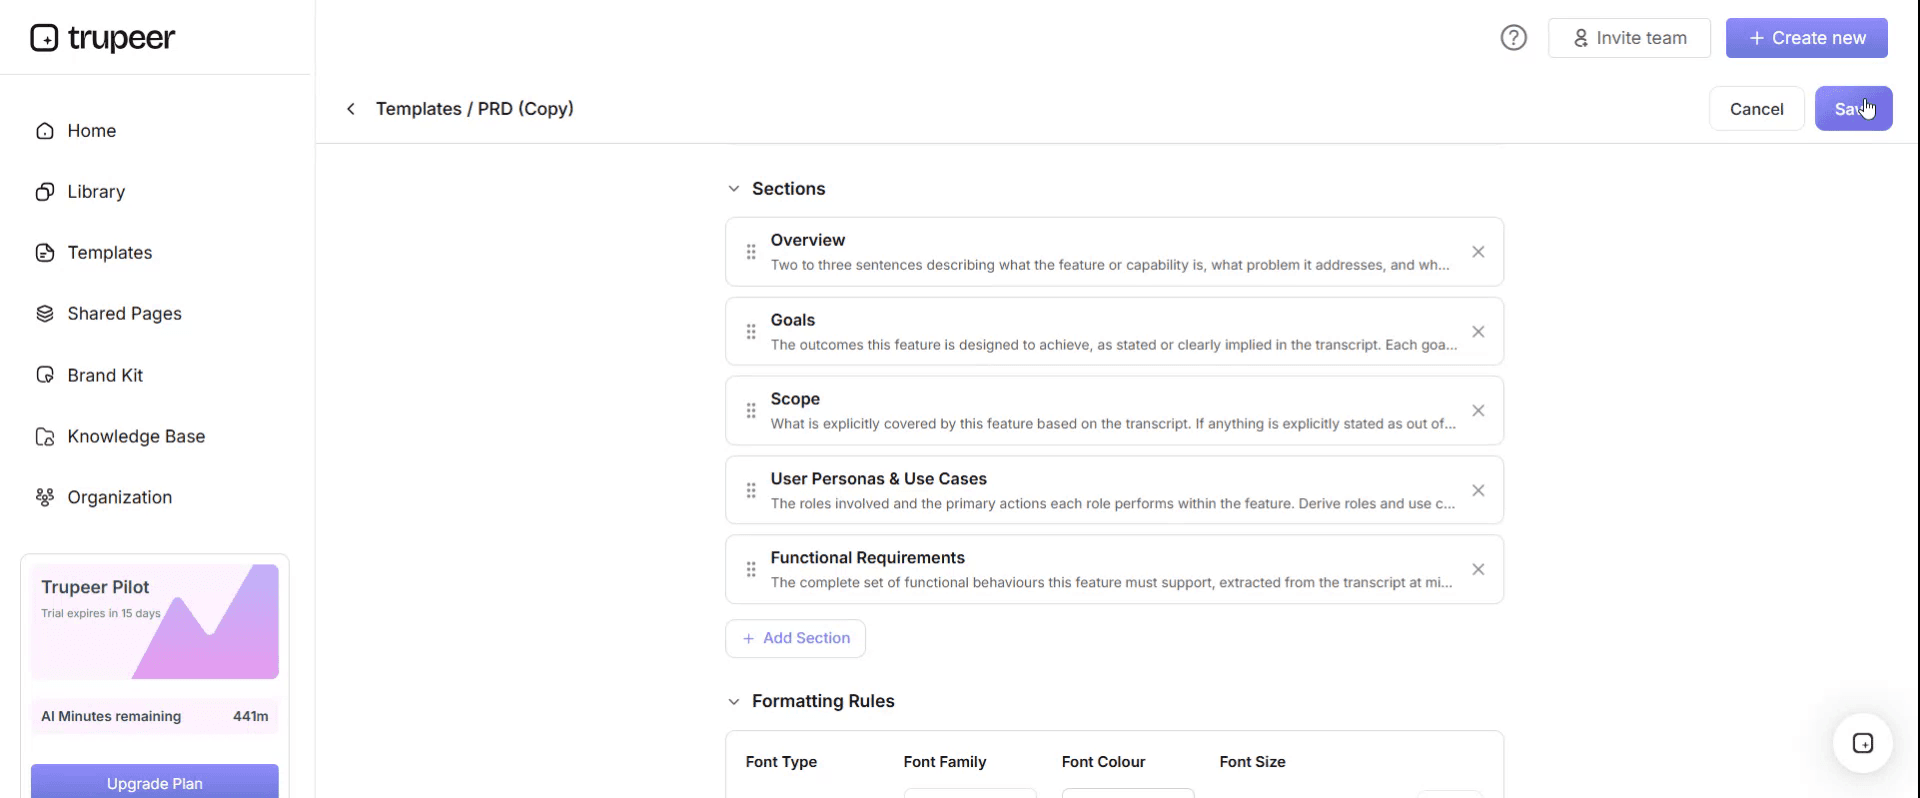
Étape 6 : Prévisualiser et affiner le modèle
Lorsque vous souhaitez voir à quoi ressemble votre modèle personnalisé, ouvrez la Prévisualisation.
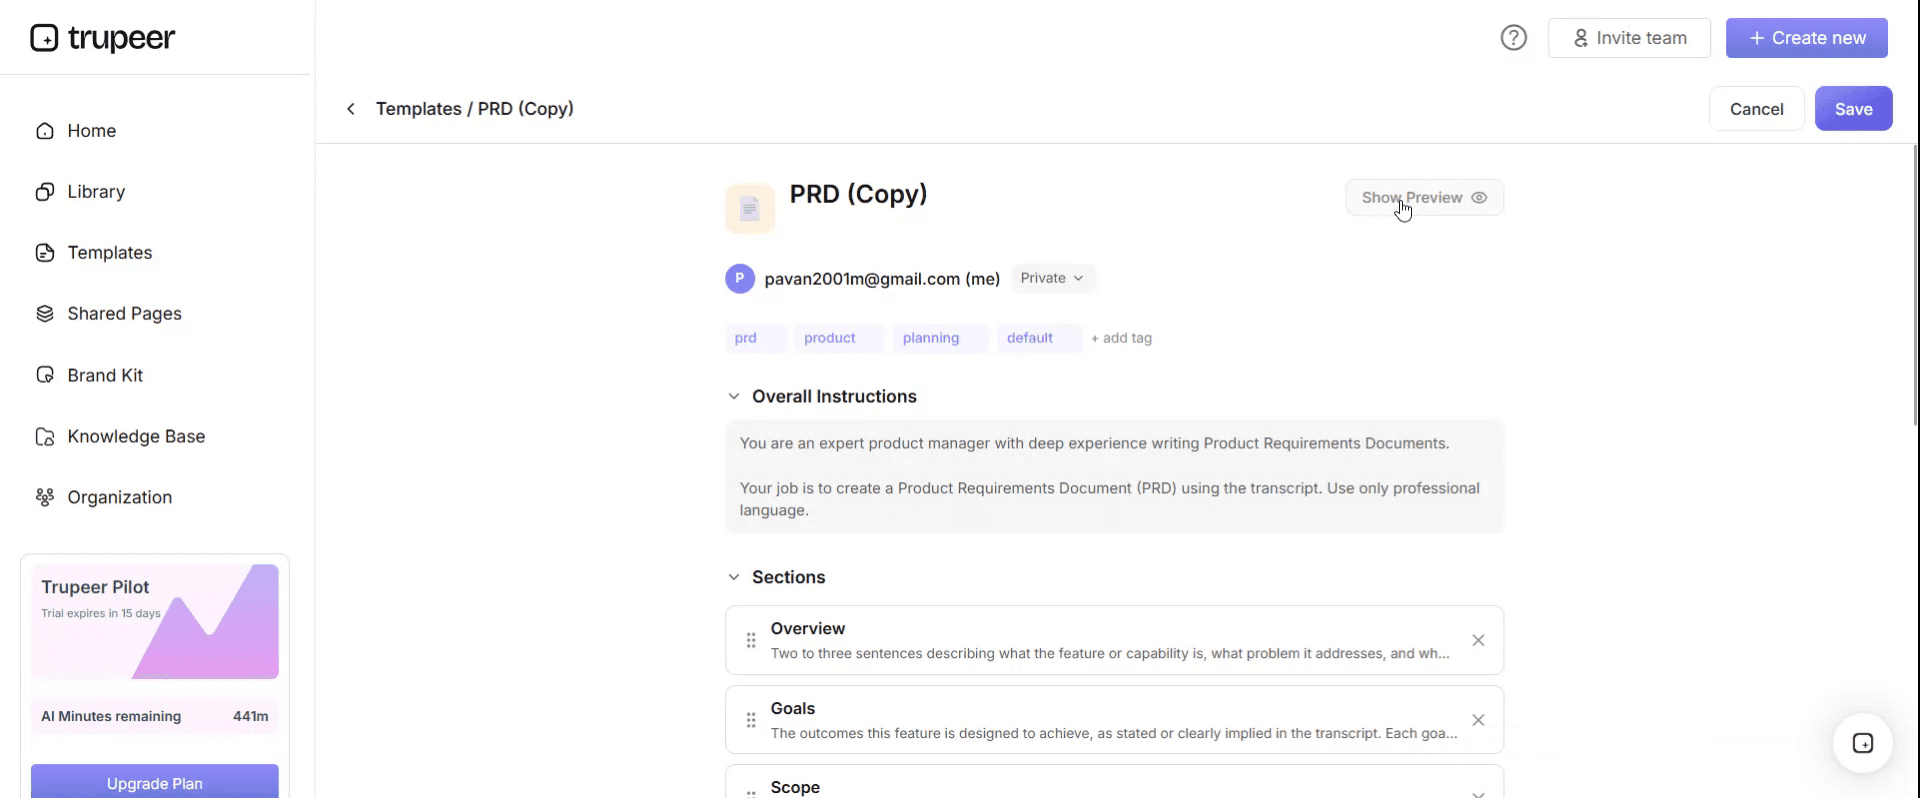
Depuis l’écran de prévisualisation, vous pouvez continuer à effectuer des ajustements directement si nécessaire, afin de garantir que le modèle s’affiche exactement comme vous le souhaitez.
Exemple d’instruction de travail d’assemblage renseignée
WI-0142 Rév. C. Sous-ensemble de pompe PN-77120. Cellule 3, Poste 2. Temps de cycle 14 minutes. EPI : lunettes de sécurité, gants anti-coupure.
# | Action | Pièces et outils | Spéc. | Contrôle qualité | Temps |
|---|---|---|---|---|---|
1 | Charger le carter dans le gabarit, en positionnant la goupille vers l’arrière | HSG-7712, gabarit FX-08 | Goupille entièrement en place, sans jeu | Le carter ne se soulève pas lorsqu’on le tapote | 30 s |
2 | Presser le roulement dans l’alésage du carter | BRG-3390, presse à arbre, arbre AR-12 | Presser jusqu’à l’épaulement, 2 à 4 kN | Roulement affleurant à la face de l’alésage | 60 s |
3 | Mettre l’arbre en place à travers le roulement, puis tourner pour vérifier | SHF-5510 | Tourne librement à la main, sans point dur | Rotation libre, aucun jeu axial au-delà de 0,1 mm | 45 s |
4 | Monter l’équerre, serrer 4 fixations en diagonale | BRK-2214, M6x20 PN-0451 x4, clé dynamométrique | 12 Nm ±1 | Jeu inférieur à 0,5 mm sur les deux faces, marquer chaque fixation avec de la peinture | 90 s |
5 | Monter le joint, lèvre orientée vers l’intérieur | SEAL-1180, emporte-pièce de joint SD-04 | Assis à fleur, lèvre non endommagée | Visuel : orientation de la lèvre correcte, aucune entaille | 45 s |
6 | Monter la roue, serrer l’écrou de retenue au couple | IMP-4402, écrou PN-0620, clé dynamométrique | 18 Nm ±1 | La roue ne touche pas le carter lorsqu’elle est tournée | 75 s |
7 | Monter le couvercle, serrer 6 fixations selon un motif en étoile | COV-8890, M5x16 PN-0433 x6 | 8 Nm ±0,5, séquence en étoile | Les 6 fixations marquées à la peinture, couvercle assis uniformément | 120 s |
8 | Test d’étanchéité à 2 bar pendant 30 secondes | Banc d’essai TR-02 | Aucune baisse de pression au-delà de 0,05 bar | Succès ou échec enregistré sur l’imprimé du banc | 60 s |
9 | Appliquer une étiquette avec la référence et le numéro de série | Étiquette LBL-7712, imprimante P-3 | Étiquette carrée, lisible, numéro de série enregistré | Le numéro de série correspond au dossier de fabrication | 30 s |
10 | Enregistrer la fabrication et joindre l’imprimé du banc | Fiche de dossier de fabrication | Tous les champs sont complétés | Validation de l’inspecteur | 45 s |
11 | Transférer au Poste 3 dans un bac réutilisable | Bac RT-14 | Max 6 par bac, séparateurs installés | Aucun contact de l’unité | 30 s |
Validation : opérateur, quantité, date, résultat de l’inspection du premier article, inspecteur, écarts.
Notez que chaque étape comporte une spécification, un contrôle et un temps. Ces trois éléments font une instruction de travail. Sans eux, il ne s’agit que d’une description du travail.
Ce qu’un modèle d’instructions de travail doit contenir
Numéro de document et révision. Les opérateurs doivent pouvoir déterminer s’ils tiennent la version actuelle. Les révisions non contrôlées sont la découverte d’audit la plus fréquente.
Périmètre et numéro de pièce. Quel assemblage, quelle variante, quel poste.
EPI et notes de sécurité. Avant la première étape, sans être noyés au milieu.
Liste des outils et gabarits. En incluant les outils contrôlés par étalonnage via leur identifiant.
Liste des pièces avec numéros de pièce. Les descriptions seules provoquent des erreurs de mauvaise pièce.
Une action par étape, dans l’ordre.
Spécifications avec tolérances. « Serrer fermement » n’est pas une spécification. « 12 Nm ±1 » l’est.
Un visuel par étape. L’assemblage est spatial. Le texte seul ne peut pas transmettre l’orientation.
Points de contrôle qualité. Ce qu’il faut vérifier, et la condition de conformité.
Actions en cas d’échec. Ce que fait l’opérateur lorsque le contrôle échoue, afin qu’il ne s’improvise pas.
Temps de cycle par étape. Pour l’équilibrage de ligne et pour repérer les dérives.
Approbation et validation. Qui l’a rédigé, qui l’a approuvé, qui l’a fabriqué.
Instructions de travail vs SOP vs documents de processus
Ces trois éléments sont utilisés de manière interchangeable et se situent à des niveaux différents.
Instruction de travail | Procédure opérationnelle standard | Document de processus | |
|---|---|---|---|
Périmètre | Une tâche sur un poste | Une procédure complète sur plusieurs rôles | Comment le travail circule au sein d’une fonction |
Détail | Chaque action, spécification et tolérance | Étapes et responsabilités | Niveau élevé, souvent un schéma |
Public | L’opérateur qui réalise la tâche | L’équipe qui exécute la procédure | Les managers et les auditeurs |
Réponses | Comment faire exactement | Qui fait quoi, dans quel ordre | Comment cette fonction fonctionne |
Longueur | Une ou deux pages par tâche | Deux à dix pages | Variable |
Exemple | Serrer les fixations du couvercle à 8 Nm selon une séquence en étoile | La procédure complète de fabrication du sous-ensemble | Le processus de fabrication, de la réception des marchandises à l’expédition |
La règle pratique : une SOP vous indique que la procédure comporte une étape de serrage au couple. L’instruction de travail vous indique que c’est 8 Nm en séquence en étoile, et vous montre le motif. Si vous vous retrouvez à écrire des tolérances dans une SOP, vous êtes en train d’écrire une instruction de travail.
Les instructions de travail standard, parfois appelées instructions de travail standardisées, sont la version « lean manufacturing » du même document, avec le temps de cycle et le takt time traités comme des champs de premier plan.
Comment rédiger des instructions de travail d’assemblage en huit étapes
Observez le travail réalisé par quelqu’un de compétent. Pas le processus tel qu’il est documenté. Le processus tel qu’il est réellement exécuté. La différence, c’est là que se trouvent vos améliorations.
Consignez-le pendant que vous observez. Vous ne vous souviendrez pas de l’orientation de la main à l’étape quatre, et l’opérateur pour lequel vous rédigez non plus.
Décomposez en actions uniques. Un verbe par action. Si une étape nécessite « et », ce sont deux étapes.
Récupérez les spécifications à partir du dessin, pas de la mémoire. Les valeurs de couple, les tolérances et les numéros de pièce proviennent de documents contrôlés.
Ajoutez un visuel à chaque étape. Photographiez ou filmez la pièce réelle au poste réel, dans l’orientation que l’opérateur voit.
Rédigez le contrôle qualité et la condition de conformité. Puis décrivez ce qui se passe lorsque le contrôle échoue.
Faites construire le tout par un nouvel opérateur à partir de votre brouillon. Chaque question qu’il pose marque une étape qui doit être réécrite. C’est le seul vrai test.
Versionnez, faites valider et placez-le au poste. Une instruction dans un lecteur partagé n’est pas au point d’utilisation.
Pourquoi les instructions de travail visuelles comptent davantage dans l’assemblage
Vous ne pouvez pas décrire un mouvement de main dans une phrase. L’orientation, la séquence, la quantité de force, la direction vers laquelle fait face la lèvre du joint. Le texte ne gère aucune de ces informations correctement, c’est pourquoi l’assemblage est le meilleur cas d’usage pour des instructions de travail visuelles, quel que soit le type de documentation.
Les erreurs diminuent là où l’orientation est montrée plutôt que décrite. Les joints, les garnitures et les connecteurs montés à l’envers sont l’échec classique des documents uniquement textuels.
Le temps de formation baisse. Les nouveaux opérateurs atteignent plus vite le temps de cycle standard en regardant qu’en lisant.
La langue cesse d’être un obstacle. Une photo de la séquence correcte de fixation se lit de la même façon dans n’importe quelle langue.
L’ambiguïté n’a plus où se cacher. Une étape écrite peut se lire de deux façons. Un clip, non.
La version pratique : photographiez ou enregistrez l’étape au poste, annotez la pièce et la direction, puis placez le visuel à côté de l’étape plutôt qu’en annexe.
Numérique ou papier sur le terrain
Le papier fonctionne encore sur certaines lignes, et il vaut la peine d’être honnête sur les raisons.
Le papier fonctionne quand le poste n’a pas d’écran, l’environnement est hostile aux appareils, l’assemblage change rarement, ou que l’opérateur le préfère. Son coût réel, c’est la gestion des révisions. Dès qu’une révision change, chaque exemplaire imprimé sur chaque poste devient un risque, et la découverte d’audit s’écrit d’elle-même.
Le numérique fonctionne quand les révisions sont fréquentes, vous devez disposer de la même instruction dans plusieurs langues, vous voulez que l’avancement et le temps de cycle soient capturés automatiquement, ou que l’instruction inclut une vidéo. Son coût, ce sont le matériel et le changement d’habitude.
La plupart des fabricants finissent par un modèle hybride : le numérique comme source contrôlée, des copies imprimées sur les postes qui en ont besoin, avec une date d’impression et un numéro de révision pour qu’une fiche périmée soit visible immédiatement.
Accessibilité et instructions multilingues
Deux éléments sont souvent oubliés et causent de vrais problèmes sur une ligne mixte.
Accessibilité. Ne vous fiez pas uniquement à la couleur pour signaler un avertissement, car le daltonisme rouge-vert touche environ un homme sur douze. Gardez une taille de police suffisamment grande pour être lue à bout de bras sous l’éclairage de l’atelier. Utilisez un langage simple et des phrases courtes. Fournissez l’instruction dans plus d’un mode, afin qu’une étape visuelle soit aussi décrite en texte pour toute personne utilisant un lecteur d’écran.
Langue. Si votre ligne fonctionne dans plus d’une langue, des instructions de travail traduites sont un sujet de sécurité plutôt qu’un simple confort. Un opérateur qui suit des instructions dans sa deuxième langue travaille plus lentement et commet plus d’erreurs, et ne le dira pas toujours. Traduire vos instructions dans les langues réellement parlées sur le terrain fait partie des améliorations qualité les moins coûteuses disponibles, et c’est précisément ce que la documentation basée sur le papier rend prohibitivement cher.
Autres modèles d’instructions de travail
Modèle | À utiliser pour | Champs qui deviennent essentiels |
|---|---|---|
Modèle d’instructions de travail standard | Standard lean manufacturing | Temps de cycle, takt time, séquence de travail, WIP |
Modèle d’instructions de travail visuelles | Toute tâche spatiale ou manuelle | Image par étape, annotations, repères d’orientation |
Modèle d’instructions de travail de fabrication | Usinage, mise en forme, finition | Machine, numéro de programme, configuration, contrôles en cours de fabrication |
Modèle d’instructions de travail sécurité | Déclarations de méthode de travail sûre | Risque, maîtrise, EPI, autorisation, action d’urgence |
Modèle d’instructions de travail qualité | Inspection et test | Taille d’échantillon, jauge, tolérance, disposition |
Modèle d’instructions de travail ISO 9001 | Systèmes qualité audités | Contrôle des documents, historique des révisions, approbation, dossier de formation |
Modèle d’instructions de travail numériques | Instructions basées sur écran au poste | Suivi de l’achèvement, envoi des révisions, vidéo intégrée |
Modèle d’instructions de travail d’ingénierie | Prototypes et builds NPI | Révision du dessin, journal des écarts, validation ingénierie |
Modèle d’instructions de travail de production | Opérations de ligne et de cellule | Poste, changement de série, équilibrage de ligne |
Modèle d’instructions de travail de projet | Travaux ponctuels ou sur site | Conditions du site, autorisations, dépendances de séquence |
Modèle d’instructions de travail de construction | Métiers sur site | Déclaration de méthode, risque sur site, points de maintien pour inspection |
Tous ces modèles se trouvent sous le hub [work instructions templates] si vous avez besoin d’un autre modèle.
Exigences ISO 9001 et d’audit
ISO 9001 n’impose pas un format spécifique d’instructions de travail. Ce qu’elle exige, c’est le contrôle des informations documentées, ce qui, dans la pratique, signifie qu’un auditeur vérifiera quatre points.
Contrôle des révisions. Chaque document numéroté et marqué par sa révision, avec les versions obsolètes retirées du terrain.
Approbation. Preuve qu’une personne compétente a approuvé l’instruction avant utilisation.
Disponibilité au point d’utilisation. L’instruction doit être là où le travail se fait.
Enregistrements de formation. Preuve que les opérateurs ont été formés sur la révision actuelle, et non sur une révision remplacée.
Le bloc d’historique des révisions et les champs d’approbation de ce modèle existent exactement pour cela. La découverte la plus courante n’est pas une instruction mal rédigée : c’est une instruction correcte à la Rév. C, alors que la Rév. B reste affichée au poste.
Erreurs fréquentes
Spécifications vagues. « Serrer solidement » ne peut pas être inspecté ni défendu lors d’un audit.
Pas de visuel. La cause la plus importante des erreurs d’orientation en assemblage.
Plusieurs actions dans une seule étape. L’opération cachée est celle qui est ignorée.
Rédigé à partir du dessin plutôt que du banc. Produit des instructions techniquement correctes, mais physiquement impossibles.
Pas de scénario d’échec. Les opérateurs improvisent quand un contrôle échoue, et c’est là que la variation s’introduit.
Révisions périmées sur le terrain. Bon document, mauvaise version, même défaut.
Pas de temps de cycle. Vous perdez la capacité d’équilibrer la ligne ou de repérer les dérives.
Jamais testé avec un nouvel opérateur. L’auteur pense toujours que c’est clair.
Télécharger le modèle gratuit d’instructions de travail d’assemblage
Gratuit, modifiable et imprimable, sans filigrane.
Format | Idéal pour |
|---|---|
Word (.docx) | Rédiger et réviser l’instruction, imprimer pour le poste |
Excel (.xlsx) | Grilles pas à pas, totaux de temps de cycle, fiches de travail standard |
PDF imprimable | Copies contrôlées au poste de travail |
Google Docs | Relecture collaborative avant approbation |
Google Sheets | Fiches de travail standard et équilibrage de ligne en direct |
Transformez un montage en instruction avec Trupeer AI
Enregistrez l’assemblage une fois et Trupeer AI génère l’instruction de travail écrite ainsi qu’une vidéo commentée à partir du même passage, avec des étapes capturées dans l’ordre exact dans lequel elles se sont produites, plutôt que dans l’ordre dont quelqu’un se souvenait. Appliquez votre brand kit pour que chaque document corresponde à votre système qualité. La configuration se fait dans le guide de modèle.
Ensuite, résolvez correctement le problème de langue. Traduisez-le dans 65+ langues pour que chaque opérateur lise l’instruction dans sa propre langue, et enregistrez l’ensemble dans votre base de connaissances comme source contrôlée. Utilisez les mêmes enregistrements pour la formation des opérateurs plutôt que d’écrire deux fois du contenu de formation.
Enregistrez. Documentez. Traduisez. Trupeer.
Avec un modèle d’instructions de travail d’assemblage, vous pouvez :
Gagner du temps sur la documentation : ignorez la page blanche avec une structure conçue pour les tâches d’assemblage.
Réduire les défauts : des instructions visuelles claires réduisent considérablement les erreurs d’assemblage.
Rester conforme à votre marque : appliquez votre logo, vos polices et vos couleurs grâce au brand kit de Trupeer.
Former plus vite les opérateurs : associez les instructions à des vidéos pas à pas au poste.
Standardiser entre les sites : utilisez les mêmes instructions sur chaque site et chaque équipe.
Atteindre des équipes internationales : traduisez les instructions d’assemblage dans 65+ langues en un clic.
De bonnes instructions de travail d’assemblage transforment des montages complexes en opérations constantes, sans erreurs. Utilisez ce modèle pour capturer clairement et visuellement chaque étape d’assemblage.
Questions fréquentes
Quelles sont les instructions de travail d’assemblage ?
Les instructions de travail d’assemblage sont des guides de tâches pas à pas qui expliquent aux opérateurs comment fabriquer ou assembler correctement un produit. Elles incluent les pièces, les outils, la séquence, les spécifications de couple, les contrôles qualité et les exigences de sécurité — généralement accompagnés de visuels ou de vidéos pour plus de clarté.
Que doivent inclure les instructions de travail d’assemblage ?
Les instructions de travail d’assemblage efficaces incluent le nom et la révision de la pièce, les pièces et la nomenclature (BOM), les outils requis, la séquence d’assemblage (étapes numérotées), les spécifications de couple ou de fixation, les points de contrôle qualité, les précautions de sécurité, les erreurs courantes à éviter et une checklist de contrôle final.
Quelle est la différence entre des instructions d’assemblage et une SOP ?
Une SOP décrit un processus plus large — incluant les rôles, le périmètre et les exigences qualité. Les instructions de travail d’assemblage sont spécifiques à une tâche — elles se concentrent sur les étapes précises pour assembler un produit donné. Les instructions d’assemblage se trouvent souvent dans une SOP pour le processus de fabrication plus global.
Pourquoi les visuels sont-ils importants dans les instructions d’assemblage ?
Les visuels — photos, schémas éclatés ou vidéo — améliorent considérablement la précision de l’assemblage. Ils aident les opérateurs à voir exactement à quoi ressemble chaque pièce, où elle se place et comment elle s’emboîte. Les visuels comblent aussi les écarts linguistiques et réduisent la dépendance au texte dans les équipes multilingues.
Comment créer des instructions de travail d’assemblage ?
Commencez par observer l’assemblage réalisé par un opérateur expérimenté. Capturez la BOM, les outils et la séquence. Ajoutez des photos ou une vidéo pour chaque étape. Précisez les valeurs de couple et les contrôles qualité. Testez les instructions avec un opérateur moins expérimenté et affinez en fonction des points où il bloque.