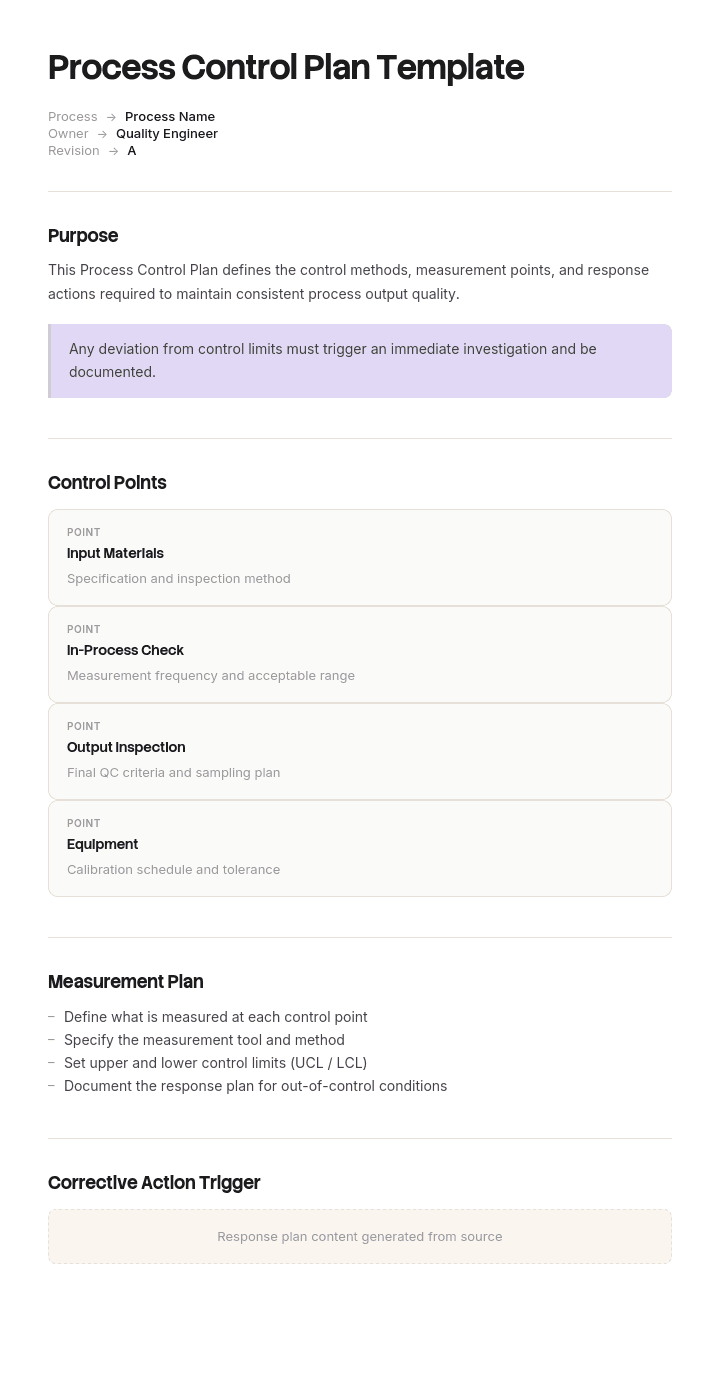
Usa esta plantilla
Un plan de control de procesos es una herramienta de calidad fundamental, especialmente en fabricación, automoción, aeroespacial y dispositivos médicos. Con Trupeer, puedes ahorrar horas en documentación de calidad empezando con una plantilla de plan de control de procesos gratuita, personalizándola con tus directrices de marca y convirtiendo los planes de control en recorridos en vídeo que los operarios pueden consultar en la línea.
¿Qué es una plantilla de plan de control de procesos?
Un plan de control es el documento que enumera, para cada paso de un proceso, qué se controla, con qué especificación, cómo se mide, con qué frecuencia, por quién y qué ocurre cuando se sale de tolerancia.
En las cadenas de suministro de automoción y aeroespacial, es una entrega formal que forma parte del conjunto central de planificación de calidad junto con el diagrama del flujo del proceso y el proceso FMEA, y es uno de los primeros documentos que solicita un cliente o un auditor. En otros contextos recibe otros nombres y hace el mismo trabajo: convertir lo que has decidido que importa en algo que se comprueba con una periodicidad.
Una plantilla de plan de control de procesos es el formato reutilizable. Casi siempre es una hoja de cálculo, y eso es correcto en lugar de un compromiso, porque el documento es una tabla con treinta filas y quince columnas y necesita ordenarse, filtrarse y totalizarse.
Las plantillas para ello son fáciles de encontrar y todas incluyen las mismas columnas. Las dos cosas que suelen hacer mal son cómo se elige la frecuencia y qué dice realmente el plan de reacción.
¿Por qué la frecuencia de muestreo es una decisión de contención?
Pregunta por qué se comprueba una característica cada cuatro horas y la respuesta honesta suele ser que esas cuatro horas encajan con el patrón de turnos, o que se estableció durante el lanzamiento y nunca se revisó, o que es lo que sugería la plantilla del cliente.
La frecuencia se trata como una cuestión de detección: ¿con qué frecuencia necesitamos mirar para detectar un problema? Planteado así, una comprobación menos frecuente parece un ahorro.
No es una cuestión de detección. Es una cuestión de cantidad. El intervalo entre comprobaciones define cuánta producción pasa a ser sospechosa en el momento en que falla una comprobación, porque todo lo fabricado desde el último resultado conforme queda sin verificar.
A doscientas piezas por hora, un intervalo de cuatro horas significa que entre comprobaciones hay ochocientas piezas. Ese es el coste real de la decisión sobre la frecuencia, y es invisible porque solo se materializa el día en que algo sale mal.
Así que la pregunta útil al establecer la frecuencia no es cada cuánto deberíamos medir. Es cuántas piezas estamos dispuestos a poner en cuarentena, y la respuesta se deduce de cuánto valen esas piezas y hasta dónde habrán llegado para cuando lo descubras.
Cómo personalizar esta plantilla en Trupeer
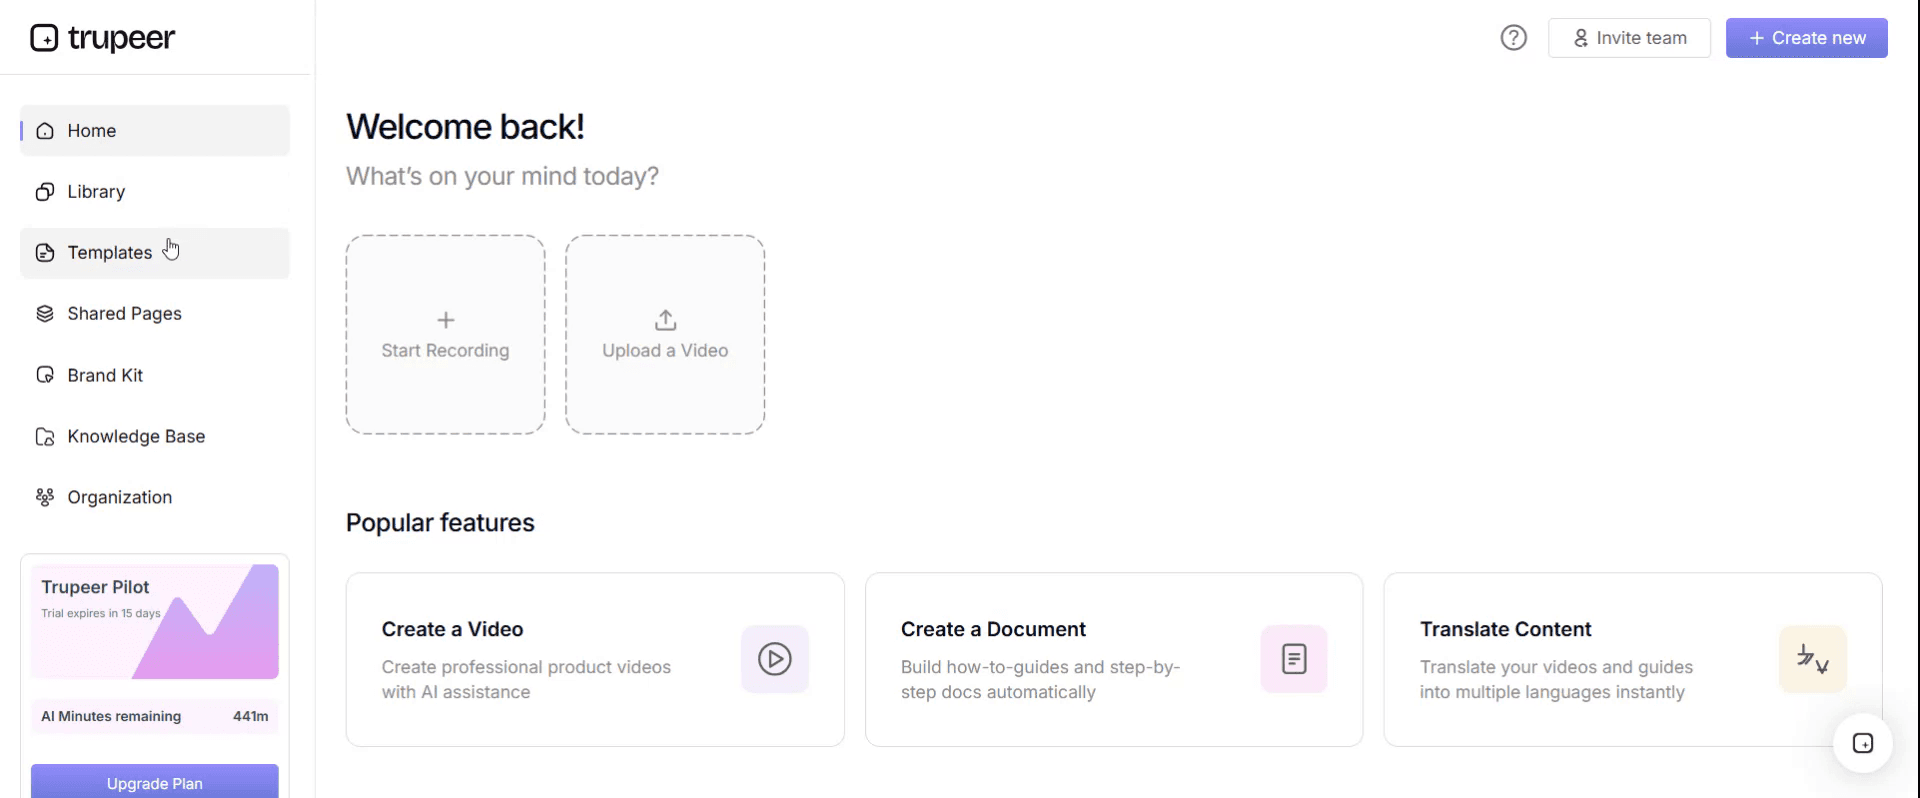
Paso 1: Abre la sección Plantillas
Ve a la sección Plantillas desde la navegación principal.
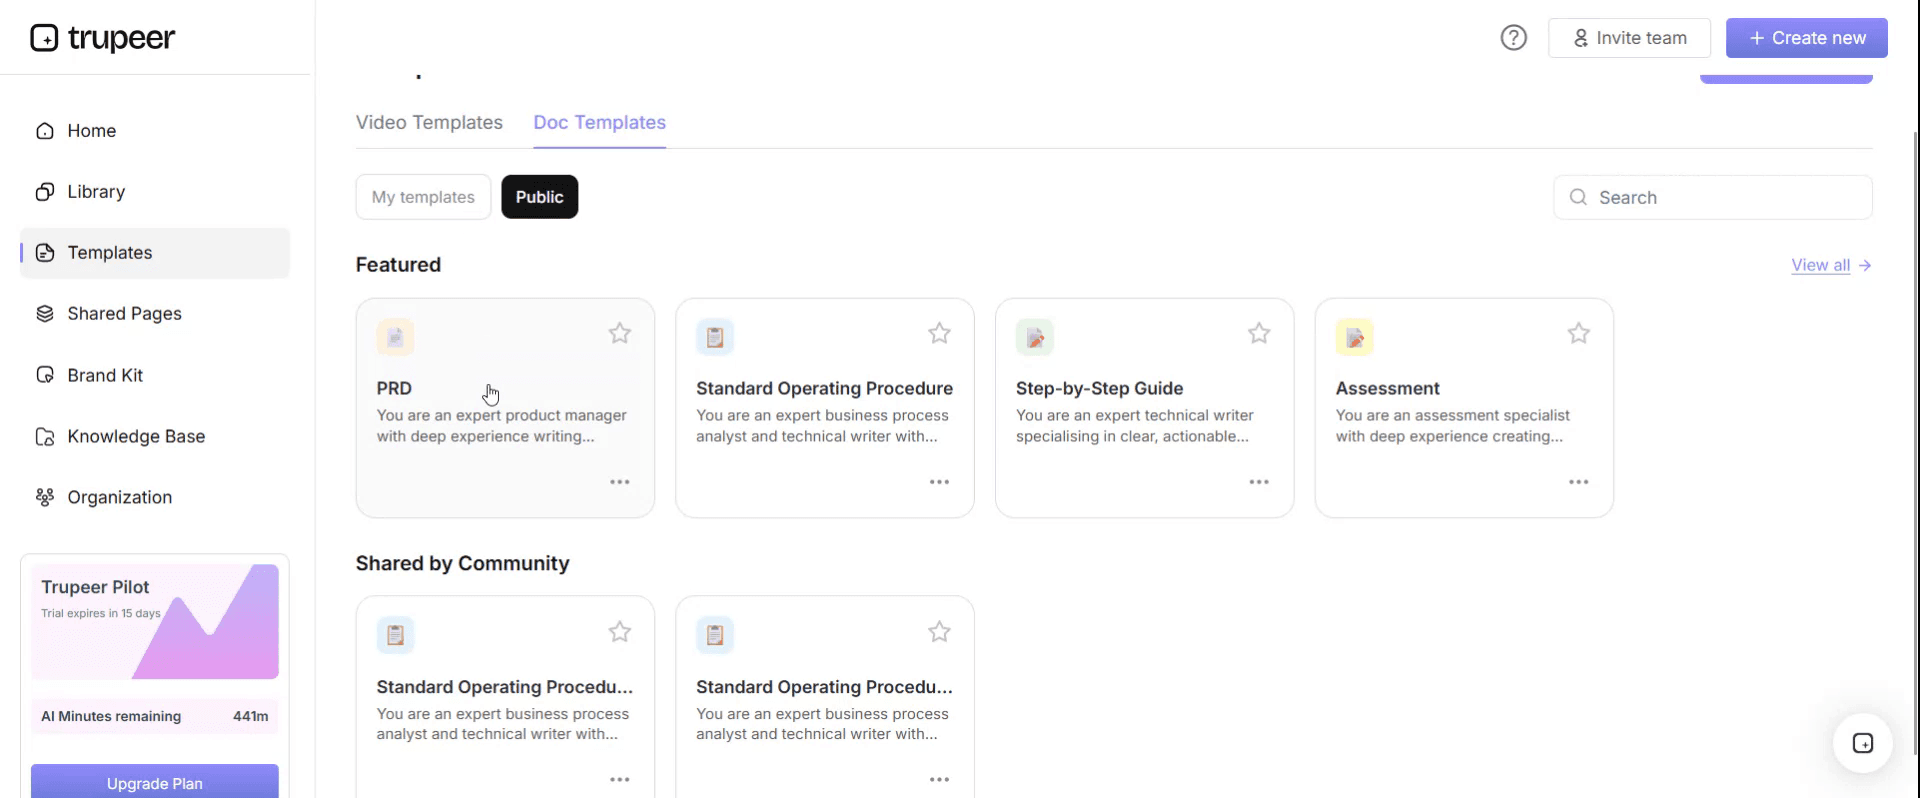
Paso 2: Selecciona y abre una plantilla
Haz clic en cualquier plantilla con la que quieras trabajar para abrirla.
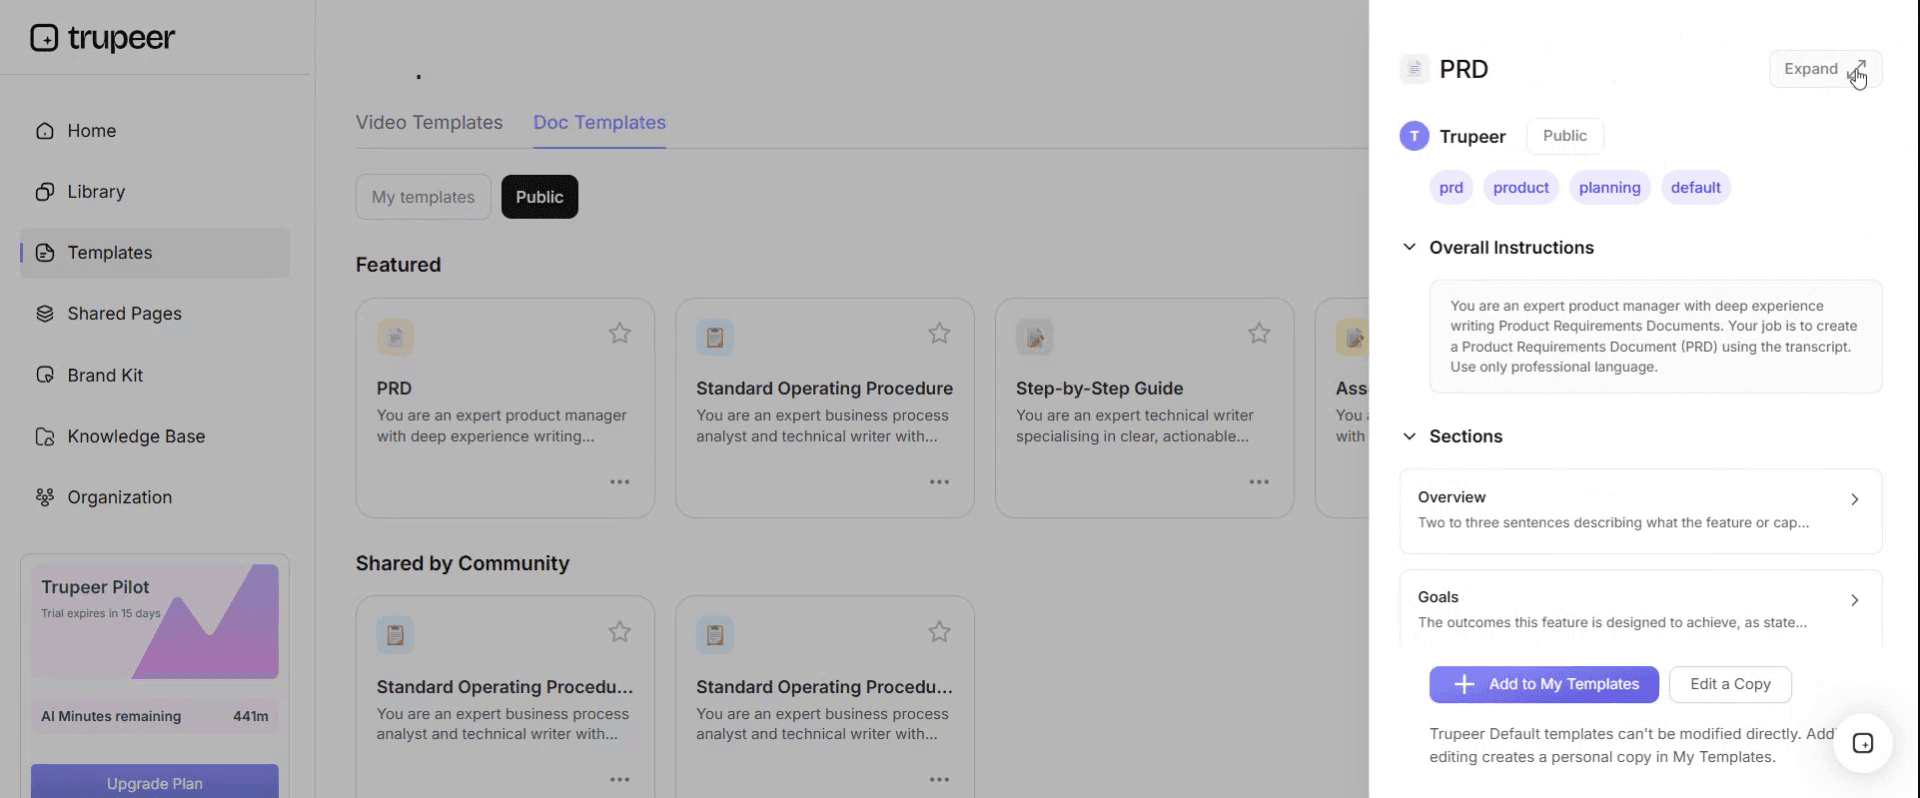
Paso 3: Amplía la vista de la plantilla
Si es necesario, amplía la vista de la plantilla para ver el diseño completo y los detalles con claridad.
Paso 4: Edita la plantilla
Haz clic en Editar para empezar a modificar la plantilla seleccionada.
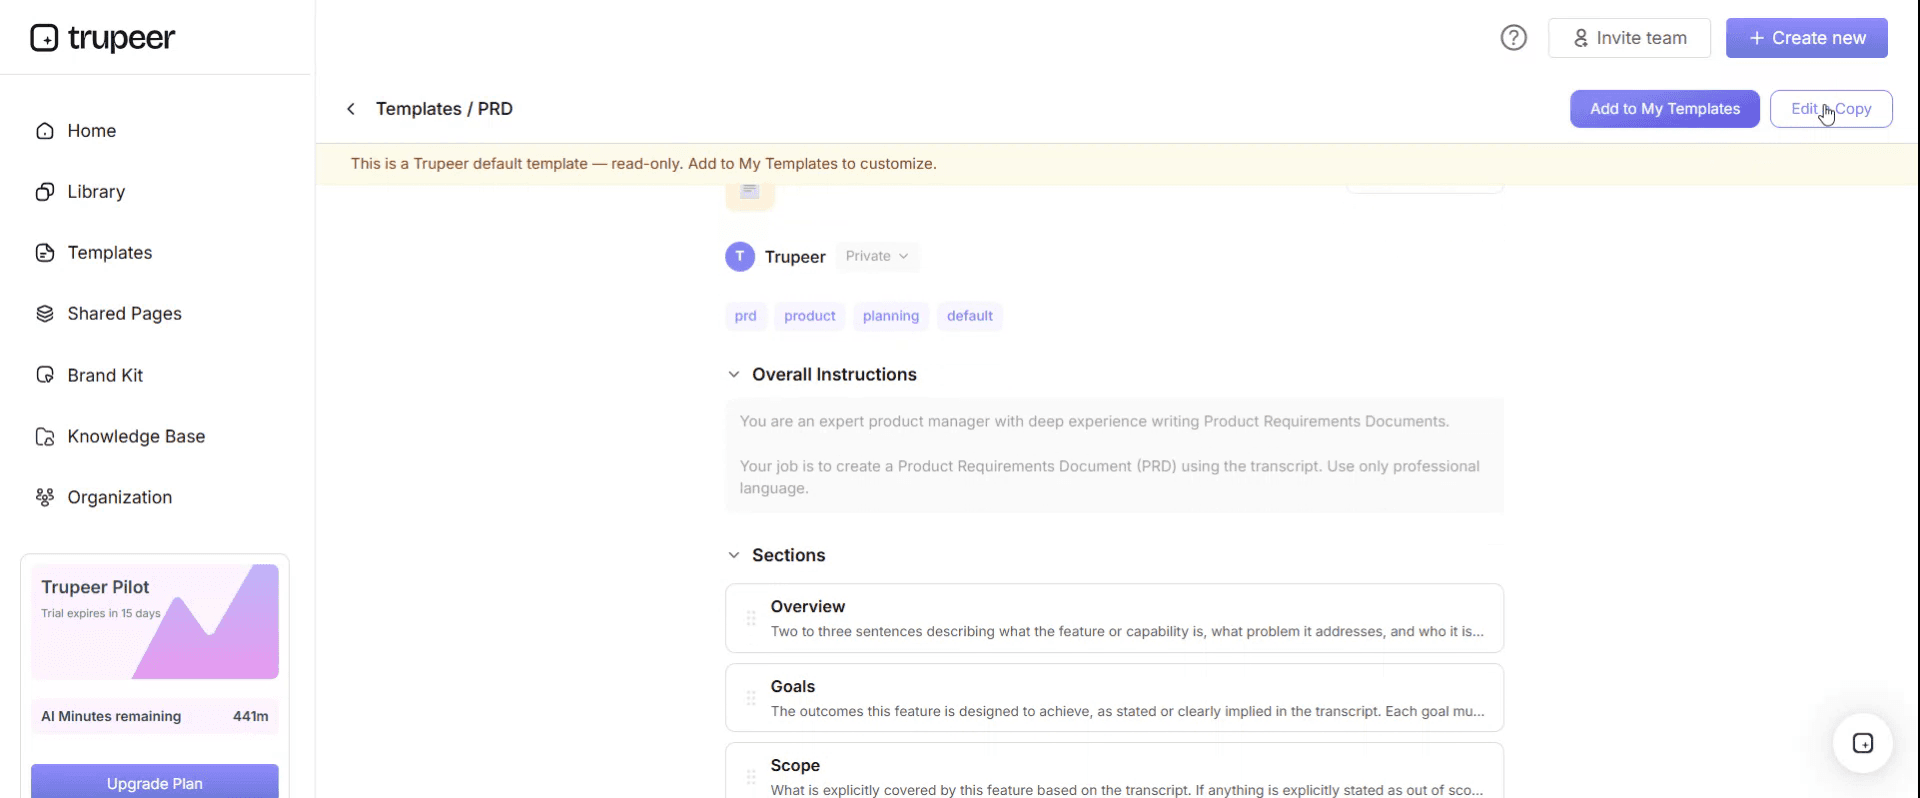
Dentro del editor, puedes:
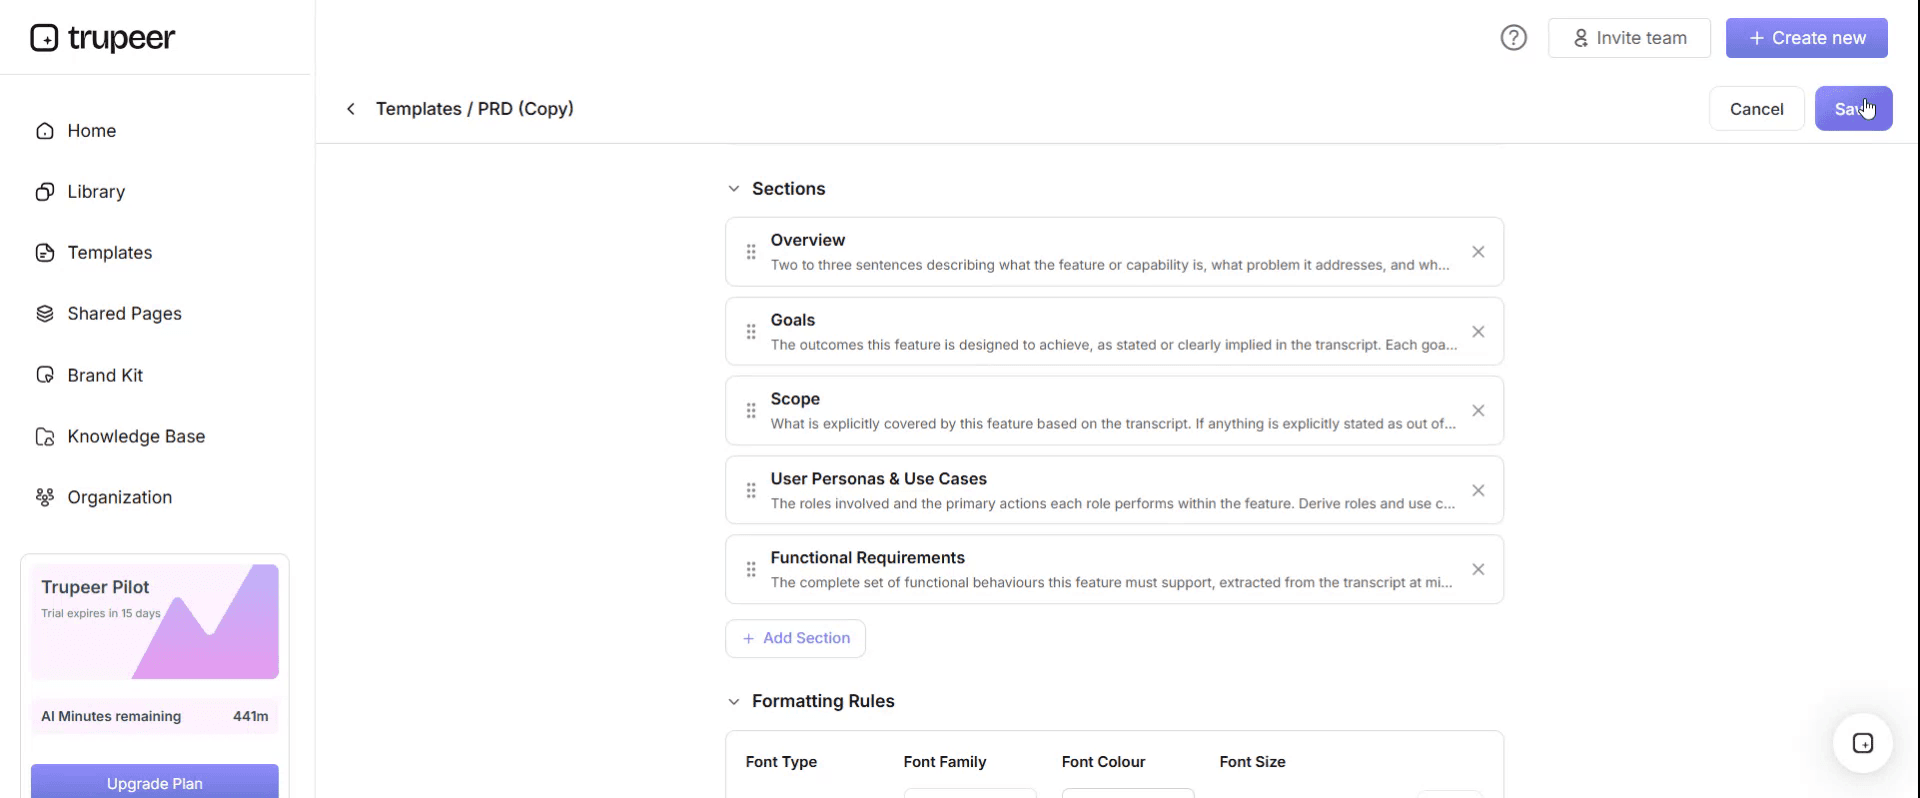
Añadir secciones nuevas
Definir o actualizar reglas de formato
Añadir un logotipo y ajustar su posición y la configuración relacionada
Paso 5: Guarda tu plantilla personalizada
Después de realizar todos los cambios necesarios, haz clic en Guardar para almacenar la plantilla actualizada como tuya.
Paso 6: Previsualiza y ajusta la plantilla
Cuando quieras ver cómo se ve tu plantilla personalizada, abre la Previsualización.
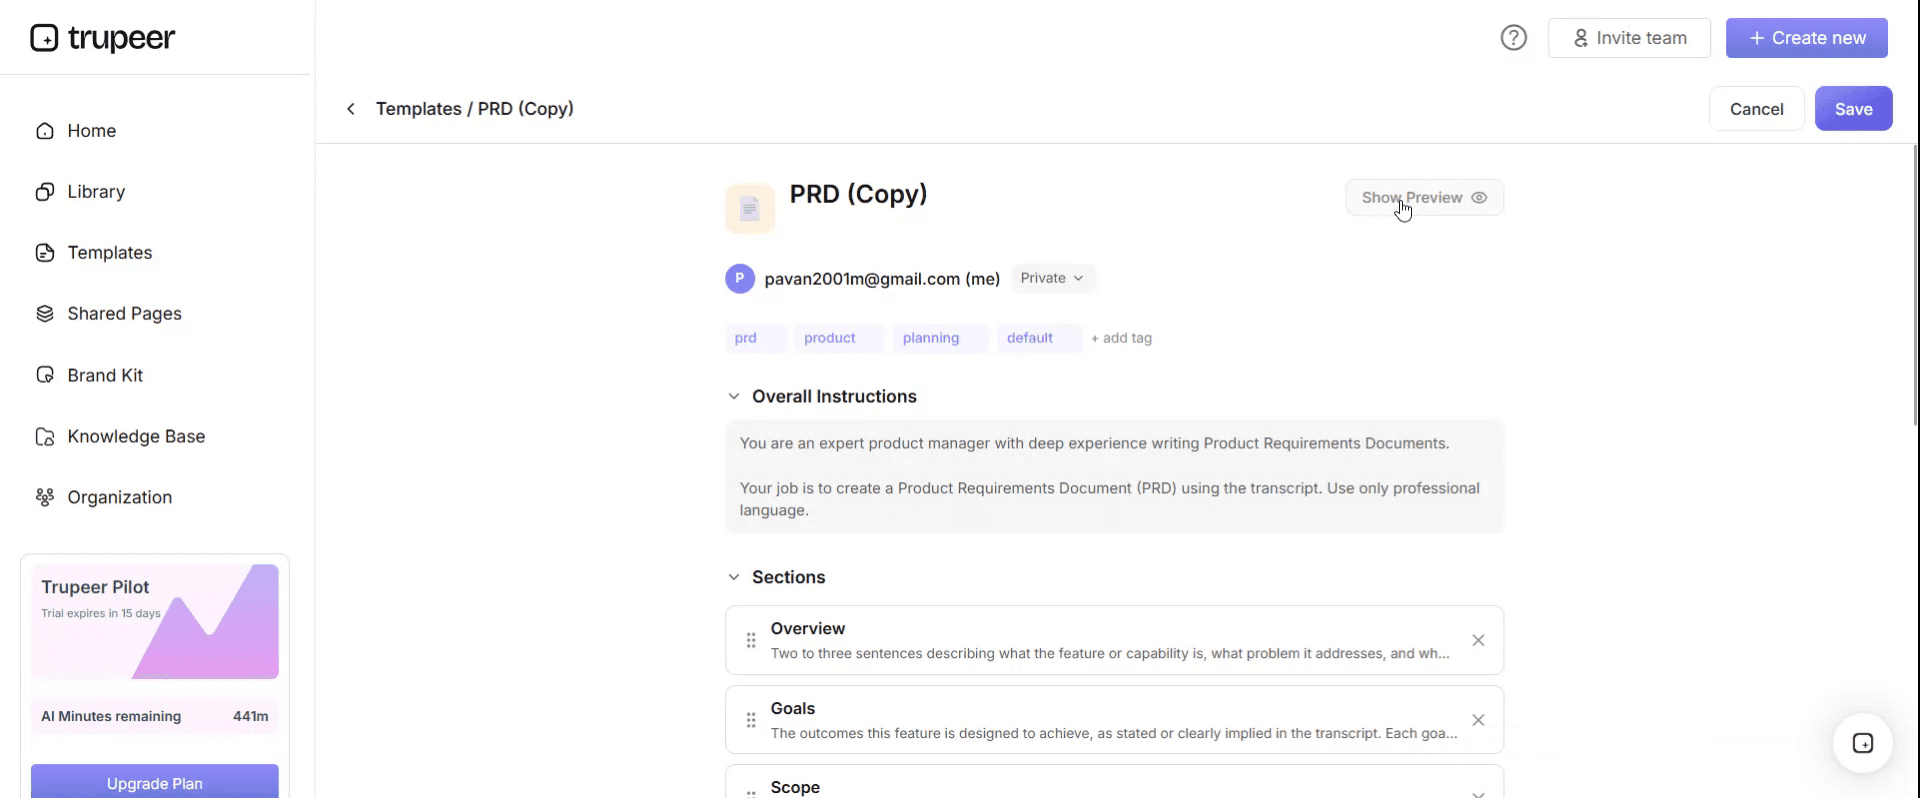
Desde la pantalla de previsualización, puedes seguir haciendo ajustes directamente si es necesario, asegurando que la plantilla aparezca exactamente como la quieres.
Con una plantilla de plan de control de procesos puedes:
Ahorra horas en documentación: Omite la página en blanco con una estructura alineada con la calidad.
Mejora la calidad: Los planes de control claros reducen la variación, los defectos y la reelaboración.
Mantén la coherencia con tu marca: Aplica tu logotipo, fuentes y colores usando el kit de marca de Trupeer.
Forma a los operarios más rápido: Combina los planes de control con recorridos en vídeo en la línea.
Listo para auditorías: Alineado con IATF 16949, APQP y otros estándares de calidad.
Llega a plantas globales: Traduce planes de control a 65+ idiomas con un solo clic.
Cómo calcular la frecuencia de comprobación según las piezas en riesgo
Trabaja hacia atrás desde la exposición. Para cada característica, decide la cantidad máxima que estás dispuesto a tener sin verificar y, después, establece la frecuencia que lo permite.
Tipo de característica | Consecuencia de una desviación | Máximo de piezas en riesgo | Frecuencia a 200 por hora |
|---|---|---|---|
Seguridad o normativa | Retirada, lesiones, acción regulatoria | 50 o monitorización continua | Cada 15 minutos, o 100 % automatizado |
Característica significativa para el cliente | Parada de línea, cargo por devolución, envío controlado | 200 a 250 | Cada hora |
Ajuste o función, es probable la detección interna | Reelaboración en la siguiente operación | 400 a 800 | Cada dos a cuatro horas |
Estética o baja consecuencia | Clasificación, merma menor | 1.000 o más | Por turno |
Los números de esa tabla son solo ilustrativos y tus propios umbrales deben basarse en lo que realmente te cuesta una desviación, algo que la mayoría de funciones de calidad pueden estimar en una hora a partir de cargos por devolución anteriores y costes de clasificación.
Añade una columna a tu plan de control que muestre las piezas en riesgo, calculadas a partir de la tasa y el intervalo. No cuesta nada, hace visible la decisión y convierte un argumento sobre la frecuencia de comprobación en un argumento sobre la exposición, que es una conversación mucho más productiva con producción.
Merece la pena hacer dos ajustes. Cuando un proceso es estable y capaz, los intervalos más largos son defendibles y el cálculo sigue indicándote la exposición que estás aceptando. Y cuando el producto pasa rápidamente a la siguiente operación o al envío, la exposición práctica es mayor que la que sugiere el recuento, porque la recuperación se vuelve más difícil en lugar de simplemente más numerosa.
La columna del plan de reacción que todo el mundo rellena mal
Abre casi cualquier plan de control y lee la columna del plan de reacción. Indica alguna combinación de poner en cuarentena el producto sospechoso, informar al supervisor, ajustar la máquina y levantar una no conformidad.
Ninguna de esas opciones responde a la única pregunta que importa en el momento en que falla una comprobación: qué ocurre con todo lo fabricado desde el último resultado conforme.
Un plan de reacción que funciona responde a cuatro cosas.
Qué se pone en cuarentena, definido por el límite y no por la intuición. Todo el producto hasta e incluyendo la última comprobación conforme, identificado mediante un marcador de trazabilidad específico, como una etiqueta de lote, una lectura de contador o una marca de tiempo. No "la última hora", que es un juicio que se hace bajo presión por quien esté más cerca.
Adónde va y quién lo mueve. Una ubicación nombrada y un rol nombrado, porque el producto que permanece donde está se utiliza.
Si la última comprobación conforme está en duda por sí misma. Si el fallo sugiere un problema de calibre o de método en lugar de un problema de proceso, el resultado anterior no es evidencia y el límite se mueve hacia atrás.
Quién es informado y qué lo detiene. Si la producción continúa mientras se ejecuta la investigación y quién decide.
Escribe esas cuatro cosas en cada fila donde la consecuencia lo justifique. Para características de baja consecuencia, una reacción breve es suficiente. Para cualquier cosa orientada al cliente, la fila que solo dice "informar al supervisor" es la que te costará.
Plantilla gratuita de plan de control de procesos: las columnas que debes copiar
Copia desde aquí. Adapta la terminología a tu sector.
Bloque de cabecera. Número de parte y revisión. Nombre de la parte. Número y revisión del plan de control. Fase: prototipo, pre-lanzamiento o producción. Contacto clave. Equipo central. Fecha de aprobación del cliente si es necesario. Código de proveedor y planta.
Por fila:
Número y nombre del paso del proceso, coincidiendo exactamente con el diagrama del flujo del proceso.
Máquina, dispositivo o utillaje utilizado en ese paso.
Número de característica, con referencias cruzadas al proceso FMEA.
Característica del producto y característica del proceso, mantenidas en columnas separadas. El producto es lo que debe cumplir la pieza. El proceso es lo que debe hacer la máquina.
Clasificación de la característica especial, usando los símbolos de tu cliente cuando ellos los especifiquen.
Especificación y tolerancia, con el documento fuente referenciado.
Técnica de evaluación y medición, nombrando el calibre o el método y su identificación.
Tamaño de muestra y frecuencia.
Piezas en riesgo, calculadas a partir de la tasa y la frecuencia. Esta es la columna que no tienen las plantillas estándar.
Método de control, es decir, cómo se utiliza el resultado: gráfico, calibre, poka-yoke, inspección automatizada, comprobación visual frente a una muestra de límite.
Plan de reacción, redactado según los cuatro puntos anteriores.
Rol responsable para realizar la comprobación.
Copia hasta aquí. Mantén el historial de revisiones en la parte inferior con el motivo de cada cambio, ya que el plan de control es uno de los documentos en los que un auditor preguntará por qué se movió algo.
Cómo debe enlazar el plan de control con el PFMEA
El enlace es lo que convierte un plan de control en un plan de control y no en un calendario de comprobaciones, y falla en ambos sentidos en la mayoría de organizaciones.
Cada control del plan debe existir porque un modo de fallo se identificó en el proceso FMEA. Cada modo de fallo por encima de tu umbral de acción debe tener un control en el plan. Esas son dos pruebas de auditoría distintas y encuentran cosas diferentes.
Ejecuta ambas como un ejercicio en formato tabla. Enumera los números de característica del FMEA en una columna y los del plan de control en otra, y hazlos coincidir.
Las filas huérfanas en el plan de control, es decir, características que se comprueban sin un modo de fallo correspondiente, suelen ser inofensivas en efecto y caras en la práctica: alguien está invirtiendo tiempo de medición en algo que nadie ha identificado como un riesgo. A menudo es una comprobación heredada que sobrevivió a un cambio de producto.
Las lagunas en el otro sentido son las serias. Un modo de fallo de alta severidad sin control es exactamente lo que busca un auditor y exactamente lo que produce una desviación.
Haz esto cada vez que cambie cualquiera de los dos documentos y, en particular, después de cualquier revisión del FMEA tras una queja del cliente, porque es cuando se añaden nuevos modos de fallo y se olvida la actualización del plan de control.
El proveedor que puso en cuarentena la hora equivocada
Las máquinas de Draycote Precision para clientes de automoción. Una característica en su plan de control era el diámetro de un taladro, una característica significativa para el cliente, comprobada en un CMM con un tamaño de muestra de uno cada cuatro horas. La línea funcionaba a unas doscientas diez piezas por hora, así que entre comprobaciones había ochocientas cuarenta piezas.
La columna del plan de reacción decía: poner en cuarentena el producto sospechoso, informar al responsable del área, ajustar la máquina.
Una herramienta se desgastó más rápido de lo esperado tras una deriva en la concentración del refrigerante. La comprobación de las dos en punto pasó. La comprobación de las seis en punto llegó sobredimensionada.
El responsable del área ahora tenía ochocientas cuarenta piezas sin verificar y un plan de reacción que no indicaba hasta dónde había que retroceder. Puso en cuarentena la última hora, que le pareció proporcionado.
Para ese momento, seiscientas veinte de las ochocientas cuarenta ya se habían movido a la siguiente operación, y trescientas cuarenta de esas habían salido en la recogida de la tarde.
El cliente encontró taladros sobredimensionados en su línea de montaje seis días después. Su línea se detuvo durante tres horas y cuarenta minutos. El cargo por devolución y la clasificación ascendieron a alrededor de cuarenta y siete mil libras, y la cuenta pasó a envío controlado durante noventa días, lo que costó aproximadamente once mil más en una inspección al 100 %.
El informe 8D encontró dos cosas.
El plan de reacción no definía el límite de cuarentena, así que se estableció por criterio a las seis de la tarde por alguien que tenía que mantener la línea en marcha.
Y la frecuencia de cuatro horas se había fijado en el lanzamiento para ajustarse al patrón de turnos. Nadie había preguntado cuánto valían cuatro horas de ese producto.
Los cambios fueron acotados. El plan de reacción de cada característica significativa para el cliente se reescribió para especificar la cuarentena hasta e incluyendo la última comprobación conforme, identificada por la etiqueta de trazabilidad, con el resultado anterior verificado antes de confiar en él. Las frecuencias se reajustaron con un máximo de doscientas cincuenta piezas en riesgo para esa clase de característica, lo que hizo que esta fuera cada hora. Se añadió una columna de piezas en riesgo al formato.
También ejecutaron la comprobación del enlace del FMEA. De las treinta y cuatro características del plan de control, nueve no tenían un modo de fallo correspondiente en el PFMEA, y cuatro modos de fallo por encima del umbral de acción no tenían ningún control listado.
Durante los dieciocho meses siguientes hubo tres eventos fuera de tolerancia en esa familia. La cuarentena media fue de unas ciento ochenta piezas en lugar de ochocientas cuarenta. No hubo desviaciones para el cliente y el envío controlado se levantó a los noventa días y no se volvió a imponer.
Planes de control de procesos para prototipo, pre-lanzamiento y producción
Tres versiones del mismo documento y la diferencia es en cuánto confías en el proceso.
Prototipo. Mucho peso en la verificación dimensional y de materiales; a menudo inspección al 100 %, porque todavía no se ha demostrado nada. El objetivo es establecer si el diseño y el proceso pueden producir la pieza en absoluto.
Pre-lanzamiento. Aún más estricto que en producción, con frecuencias más altas y comprobaciones adicionales, porque la capacidad todavía no se ha demostrado a la tasa. Aquí se genera la mayor parte de la evidencia para el plan de producción.
Producción. Las frecuencias se relajan a lo que justifican la capacidad y la exposición, con métodos estadísticos cuando los datos los respaldan.
La transición entre pre-lanzamiento y producción es donde los planes de control se equivocan en silencio. Las frecuencias se relajan siguiendo un calendario en lugar de basarse en evidencia, y la relajación rara vez se recalcula frente a la exposición. Si tomas una cosa de esta página para un plan existente, revisa las frecuencias que se establecieron en el lanzamiento y que nunca se revisaron, que en la mayoría de plantas son casi todas.
Cómo redactar un plan de control, paso a paso
Empieza por el diagrama del flujo del proceso y el PFMEA. Un plan de control redactado sin ellos es una lista de comprobaciones que alguien consideró razonables y no resistirá una auditoría ni una desviación del cliente.
Toma cada modo de fallo por encima de tu umbral de acción y decide el control que lo aborda. La prevención supera a la detección siempre que esté disponible: un poka-yoke que hace imposible el error elimina la necesidad de esa fila por completo.
Para cada control restante, redacta la especificación, el método de medición y el calibre antes de establecer la frecuencia, porque el método de medición a menudo limita qué frecuencia es alcanzable.
Establece la frecuencia en función de la exposición usando la tabla de arriba y registra las piezas en riesgo.
Redacta el plan de reacción según los cuatro puntos y redacta para la persona que lo leerá a las seis de la tarde con una línea en marcha.
Asigna un rol responsable en lugar de un nombre.
Luego repásalo en el puesto con el operario y el responsable del equipo. Pídeles que te muestren dónde ocurre cada comprobación y qué harían si fallara. Cada brecha entre el documento y su respuesta es un defecto, y es el mismo ejercicio que el recorrido de desviaciones en nuestro template de instrucciones de trabajo de fabricación.
¿Plan de control o instrucción de trabajo: cuál usa el operario?
Ambos existen y atienden a lectores distintos, por eso divergen.
El plan de control es el documento de calidad. Indica qué se controla y cómo, está orientado al cliente, se referencia en auditorías y lo gestiona la ingeniería de calidad.
La instrucción de trabajo es el documento del operario. Indica cómo realizar la operación, incluida la comprobación, y vive en el puesto.
El fallo es que la comprobación aparece en ambos, se mantiene por separado y uno de ellos se actualiza. En la práctica, el operario sigue la instrucción de trabajo, así que un cambio en el plan de control que nunca llega a la instrucción de trabajo no cambia nada en la línea.
La solución es una regla única: cualquier cambio en una fila del plan de control activa una comprobación en la instrucción de trabajo correspondiente, en el mismo registro de cambios. No es una tarea separada, es parte de la misma. Cuando la comprobación es complicada o se puede hacer mal con facilidad, un job aid en el puesto suele ser más efectivo que alargar la instrucción de trabajo.
Errores comunes del plan de control que encuentran los auditores
Frecuencias sin justificación. Nadie puede decir por qué cada cuatro horas y no hay registro de la decisión.
Planes de reacción que no son planes. Informar al supervisor, poner en cuarentena el producto sospechoso, sin definir un límite.
Enlace del FMEA roto. Características en el plan que ningún modo de fallo requiere, y modos de fallo de alta severidad sin control.
Referencias de calibre que no existen. Calibres nombrados que se sustituyeron o recalibraron con un identificador diferente.
Pasos del proceso que no coinciden con el diagrama de flujo. Renumeración en un documento y no en el otro.
Características especiales sin su clasificación. O clasificadas de forma inconsistente entre el FMEA, el plan y el plano.
No hay evidencia de que se siga el plan. Registros que no coinciden con la frecuencia indicada, que es el hallazgo que convierte una observación de documentación en un punto importante.
Ninguno de estos problemas tiene que ver con la plantilla. Todos tratan de si el documento se mantiene como parte de un conjunto en lugar de como un formulario que se produce cuando se solicita.
¿Puedo conseguir una plantilla de plan de control en Excel o Word?
Excel, y no hay comparación. Un plan de control es una tabla amplia con columnas calculadas; necesita filtrarse por clase de característica y por paso del proceso, y necesita que la cifra de piezas en riesgo se actualice cuando cambie una tasa o una frecuencia. Word no puede hacer ninguna de esas cosas y el documento resultante se vuelve inmantenible con unas veinte filas.
Créalo como una hoja por número de parte, con un bloque de cabecera encima de la tabla. Añade una segunda hoja para la referencia cruzada del FMEA, listando los números de característica de ambos documentos lado a lado, para que la comprobación del enlace sea un filtro y no un proyecto.
PDF para la versión emitida a un cliente o presentada en auditoría, exportada desde el libro de trabajo en vivo con la revisión estampada en ella.
Word solo encaja para el procedimiento que lo rodea, es decir, el documento que explica cómo se crean, aprueban y revisan los planes de control en tu organización. Eso corresponde con tus plantillas de política y procedimiento en lugar de con el plan en sí.
Cómo mantener el plan de control y la línea sincronizados
El plan de control describe un conjunto de comprobaciones. Si esas comprobaciones ocurren como dice el plan depende de documentos que el plan no controla y de personas que nunca lo han leído.
Ese vacío es donde se concentra la mayor parte del riesgo, y cerrarlo significa que hay que actualizar la instrucción de trabajo, el job aid y la propia comprobación cada vez que cambie el plan. En la práctica no se hace, porque actualizarlo implica que alguien vuelva a fotografiar la configuración de un calibre y reescriba pasos para una comprobación que ya sabe hacer.
Trupeer AI lo hace lo bastante barato como para que ocurra de verdad. La persona que realiza la comprobación la registra una vez y la salida es una instrucción escrita con las imágenes ya capturadas, lista para revisar en lugar de reconstruir. Un cambio de frecuencia o un plan de reacción nuevo llega al puesto en la misma semana en lugar de en el mismo trimestre.
Regístralo. Ponle marca. Tradúcelo. Hazlo Trupeer.
Cuando la planta funciona con varios primeros idiomas, una sola grabación produce la instrucción en cada uno de ellos, que es donde normalmente se rinden los sitios multilingües. El manual creator cubre documentos operativos más largos, el SOP creator cubre los procedimientos que hay detrás de las comprobaciones y los resultados viven en tu base de conocimiento con una marca coherente. Cuando un cambio de plan de control sale de un ciclo de mejora, nuestra plantilla de método PDCA cubre cerrar ese bucle correctamente. Las instrucciones de configuración están en la guía de configuración de plantillas de documentos.
Preguntas frecuentes
¿Hay una plantilla gratuita de plan de control de procesos en Excel?
Excel es el formato adecuado y la estructura de arriba se pega directamente en una hoja. No hay descarga restringida ni formulario. Las dos columnas que merece la pena añadir a cualquier plantilla que ya uses son las piezas en riesgo, calculadas a partir de la tasa y la frecuencia, y un plan de reacción redactado para un límite de cuarentena definido, en lugar de para una instrucción general.
¿Hay una plantilla gratuita de plan de control para descargar?
Las columnas, la tabla de dimensionamiento de la frecuencia y el plan de reacción de cuatro puntos de esta página se pueden copiar y adaptar de forma gratuita. Varios clientes y organismos del sector publican sus propios formatos requeridos, y cuando un cliente especifica uno, debes usar el suyo; añade la columna de piezas en riesgo junto a él en lugar de reemplazar nada.
¿Hay un ejemplo de plan de control de procesos en PDF?
Los ejemplos publicados son fáciles de encontrar, incluso desde los portales de proveedores de los principales fabricantes, y merece la pena leerlos por la estructura de las columnas. Léelos para el formato más que para el contenido, ya que las características, frecuencias y tolerancias de cualquier plan real pertenecen a una pieza y a un proceso.
¿Hay una plantilla de plan de control en Word?
Word no encaja bien para el plan en sí, que es una tabla amplia y calculada. Es el lugar adecuado para el procedimiento que rige cómo se crean, aprueban y revisan los planes de control, que es un documento separado que la mayoría de organizaciones no tienen y que los auditores cada vez piden más.
¿Quién debe ser el responsable del plan de control?
La ingeniería de calidad es la propietaria del documento, y el responsable del proceso es quien responde por que se ejecuten los controles. El equipo central que lo elaboró, normalmente incluyendo ingeniería de fabricación y producción, debería figurar en él, porque los cambios necesitan a las mismas personas que establecieron la justificación original.
¿Con qué frecuencia se debe revisar un plan de control?
Con base en desencadenantes, no en un calendario. Cuando cambien el proceso, el utillaje, el material o el calibre. Cuando se revise el PFMEA. Después de cualquier queja del cliente, desviación interna o no conformidad en esa característica. Y en la transición de pre-lanzamiento a producción, que es la revisión que más a menudo se omite.
¿Cuál es la diferencia entre un plan de control y un plan de calidad?
Un plan de calidad es más amplio: cubre cómo se gestiona la calidad para un producto, proyecto o contrato, incluyendo responsabilidades, estándares y documentación. Un plan de control es más específico y más acotado: las características, métodos y frecuencias para controlar un proceso. El plan de control suele ser un componente del plan de calidad.
¿Un plan de control necesita aprobación del cliente?
En las cadenas de suministro de automoción y aeroespacial, con frecuencia sí, como parte de la presentación para la aprobación de la producción, y el cliente puede especificar el formato. Revisa los requisitos específicos del cliente antes de diseñar tu propia plantilla, porque una falta de coincidencia de formato en la presentación es un retraso evitable.


