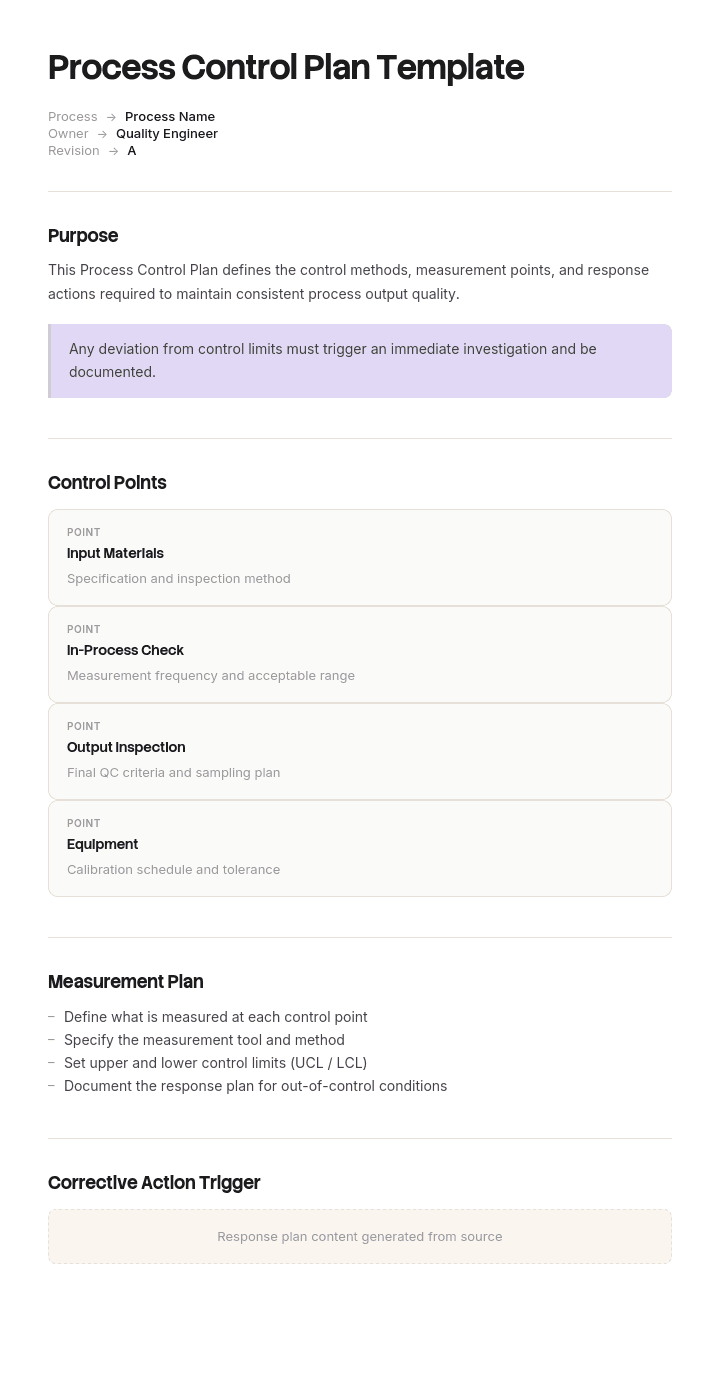
Verwenden Sie diese Vorlage
Ein Prozesskontrollplan ist ein zentrales Qualitätswerkzeug – besonders in der Fertigung, im Automobilbau, in der Luft- und Raumfahrt sowie bei Medizinprodukten. Mit Trupeer können Sie Stunden bei der Qualitätsdokumentation sparen, indem Sie mit einer kostenlosen Vorlage für einen Prozesskontrollplan starten, sie mit Ihren Brand Guidelines anpassen und Kontrollpläne in Video-Durchläufe umwandeln, auf die sich Bediener direkt an der Linie beziehen können.
Was ist eine Vorlage für einen Prozesskontrollplan?
Ein Kontrollplan ist das Dokument, in dem für jeden Schritt eines Prozesses aufgeführt ist, was kontrolliert wird, nach welcher Spezifikation, wie gemessen wird, wie oft, durch wen und was passiert, wenn die Werte außerhalb der Toleranz liegen.
In Lieferketten für die Automobil- und Luft- und Raumfahrtindustrie ist er ein formales Arbeitsergebnis. Er sitzt im Kern der Qualitätsplanung neben dem Prozessflussdiagramm und der Prozess-FMEA und gehört zu den ersten Dokumenten, die ein Kunde oder Auditor anfordert. An anderer Stelle trägt er andere Namen, erfüllt aber denselben Zweck: Aus dem, was Sie als relevant festgelegt haben, wird etwas, das in einem festgelegten Rhythmus geprüft wird.
Eine Vorlage für einen Prozesskontrollplan ist das wiederverwendbare Format. Sie ist fast immer eine Tabelle, und das ist richtig – nicht ein Kompromiss –, denn das Dokument ist eine Tabelle mit dreißig Zeilen und fünfzehn Spalten, die sortiert, gefiltert und summiert werden müssen.
Vorlagen dafür sind leicht zu finden und enthalten alle dieselben Spalten. Zwei Dinge machen sie falsch: wie die Häufigkeit ausgewählt wird und was der Reaktionsplan tatsächlich sagt.
Warum die Stichprobenhäufigkeit eine Entscheidung zur Eindämmung ist
Fragen Sie, warum eine Eigenschaft alle vier Stunden geprüft wird, und die ehrliche Antwort lautet meist, dass vier Stunden zum Schichtmuster passen oder dass es beim Start festgelegt und nie wieder überprüft wurde – oder dass es das Kunden-Template so vorgeschlagen hat.
Die Häufigkeit wird als Frage der Detektion behandelt: Wie oft müssen wir hinschauen, um ein Problem zu erkennen? So formuliert, wirkt weniger häufiges Prüfen wie eine Einsparung.
Das ist keine Detektionsfrage. Es ist eine Mengenfrage. Der Abstand zwischen den Prüfungen definiert, wie viel Produkt im Moment des Scheiterns einer Prüfung als verdächtig gilt, denn alles, was seit dem letzten konformen Ergebnis hergestellt wurde, ist nicht verifiziert.
Bei zweihundert Teilen pro Stunde bedeutet ein Vier-Stunden-Intervall: Acht hundert Teile liegen zwischen den Prüfungen. Das sind die echten Kosten der Entscheidung zur Häufigkeit – und sie sind unsichtbar, weil sie sich erst an dem Tag materialisieren, an dem etwas schiefgeht.
Die sinnvolle Frage bei der Festlegung der Häufigkeit lautet also nicht: Wie oft sollen wir messen? Sondern: Wie viele Teile sind wir bereit, in Quarantäne zu stellen – und die Antwort ergibt sich daraus, was diese Teile wert sind und wo sie sich bis zu dem Zeitpunkt befinden, an dem Sie es herausfinden.
So passen Sie diese Vorlage in Trupeer an
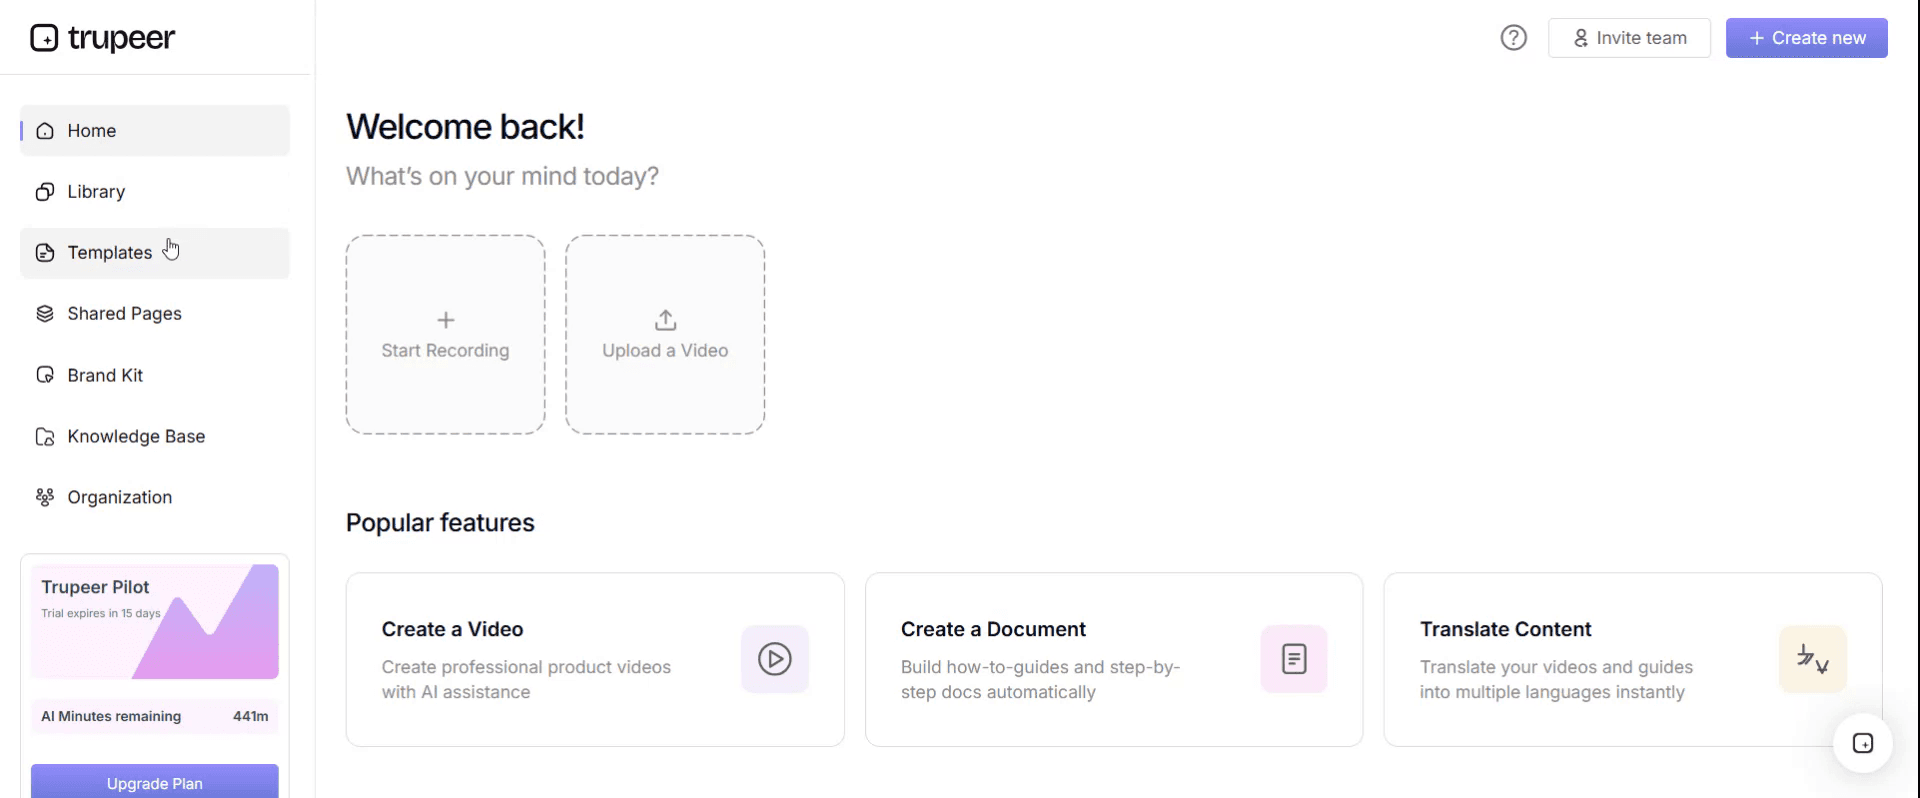
Schritt 1: Öffnen Sie den Bereich „Vorlagen“
Gehen Sie im Hauptmenü zum Bereich „Vorlagen“.
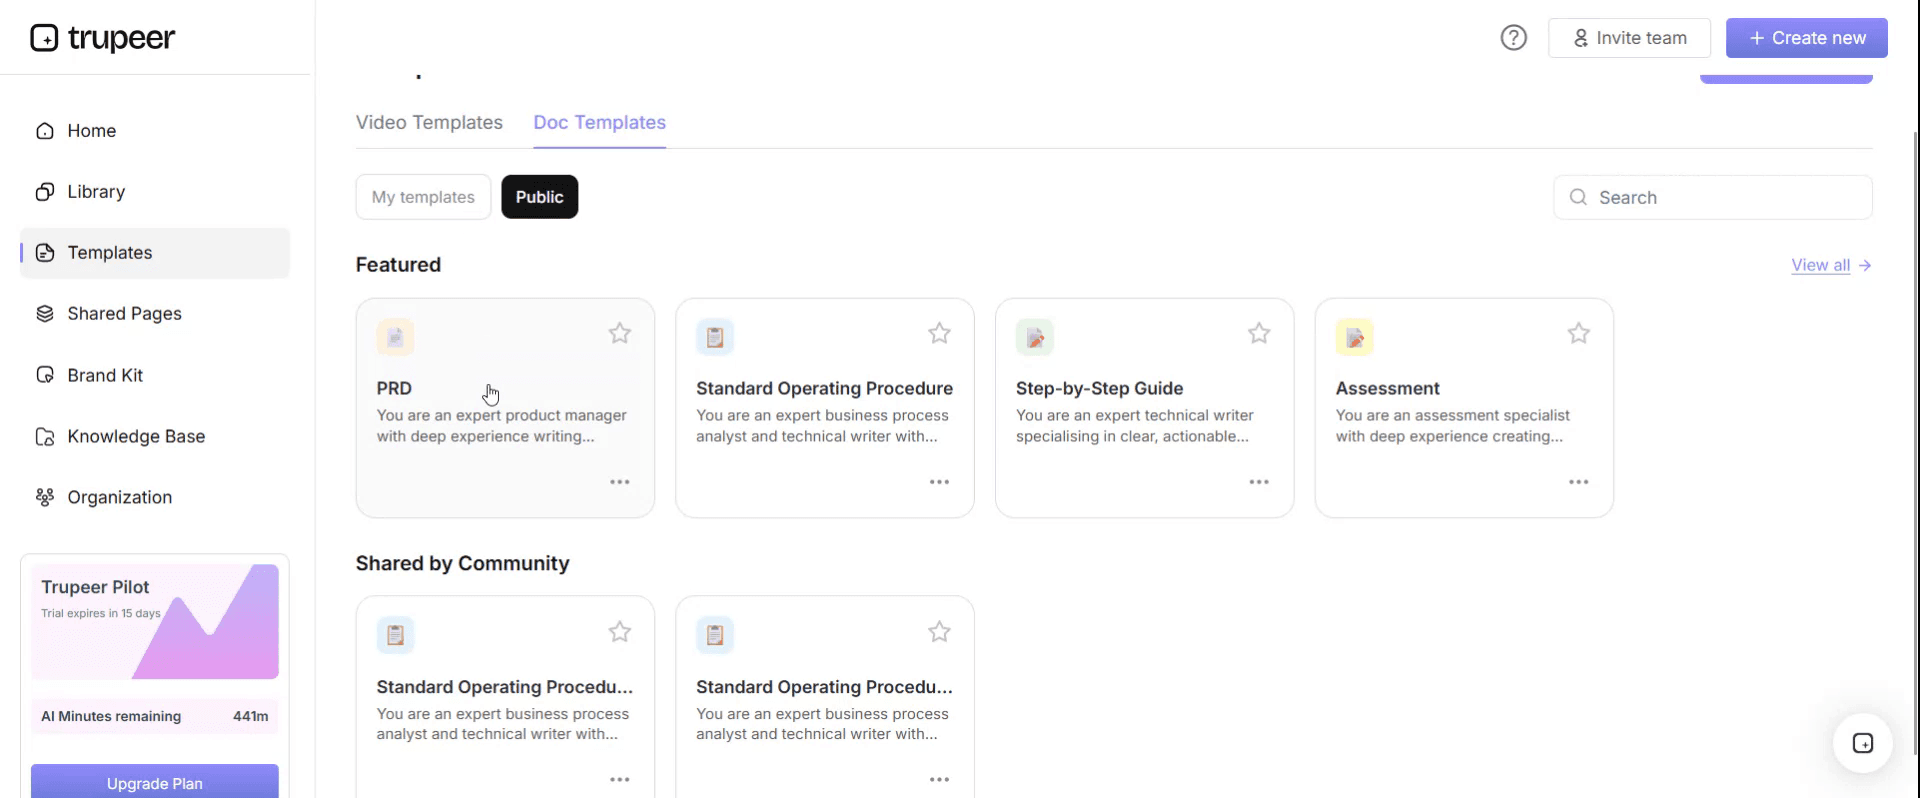
Schritt 2: Vorlage auswählen und öffnen
Klicken Sie auf eine beliebige Vorlage, mit der Sie arbeiten möchten, um sie zu öffnen.
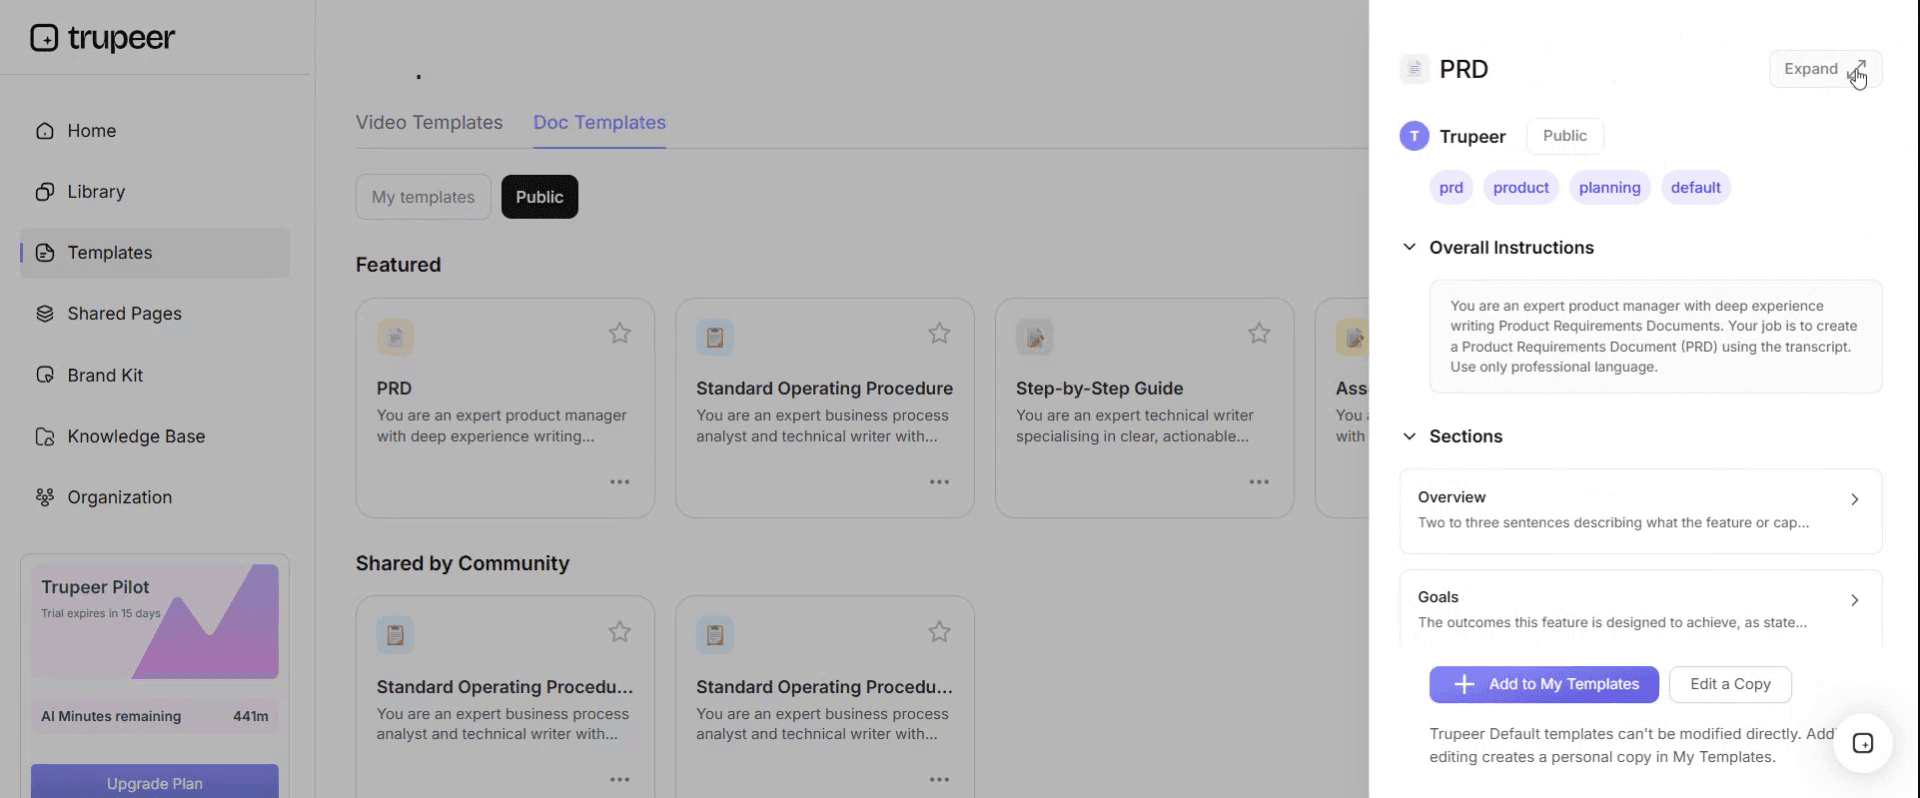
Schritt 3: Vorlagenansicht erweitern
Falls nötig, erweitern Sie die Vorlagenansicht, um das vollständige Layout und die Details klar zu sehen.
Schritt 4: Vorlage bearbeiten
Klicken Sie auf „Bearbeiten“, um mit der Anpassung der ausgewählten Vorlage zu beginnen.
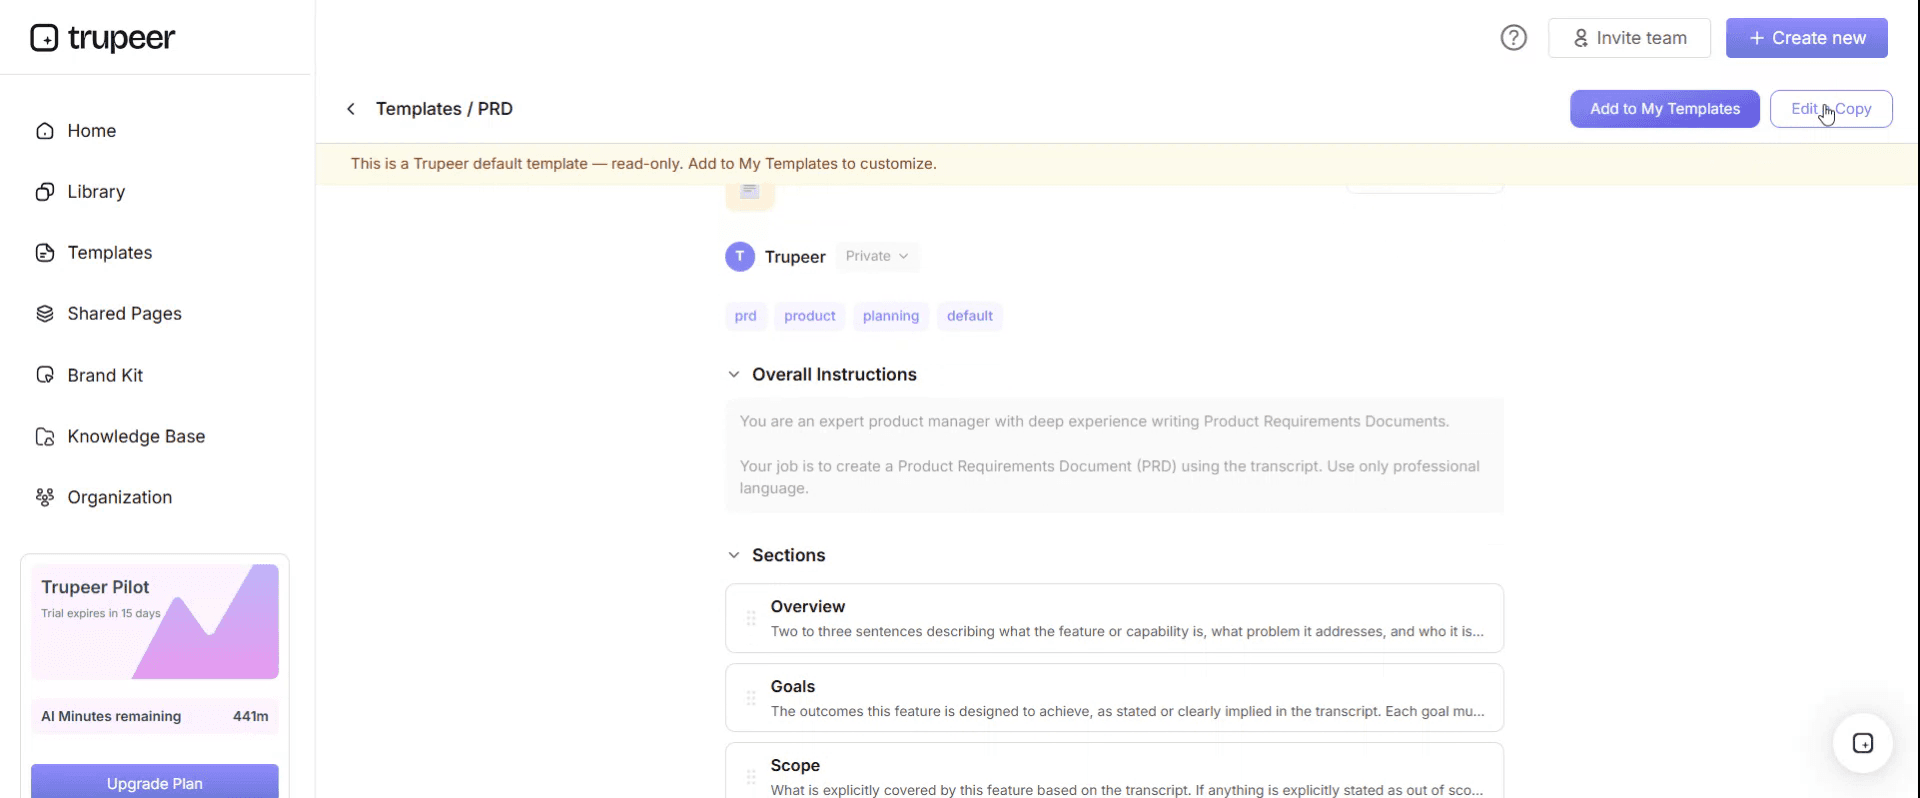
Im Editor können Sie:
Neue Abschnitte hinzufügen
Formatierungsregeln definieren oder aktualisieren
Ein Logo hinzufügen und Position sowie zugehörige Einstellungen anpassen
Schritt 5: Speichern Sie Ihre angepasste Vorlage
Klicken Sie nach allen notwendigen Änderungen auf „Speichern“, um die aktualisierte Vorlage als Ihre eigene zu speichern.
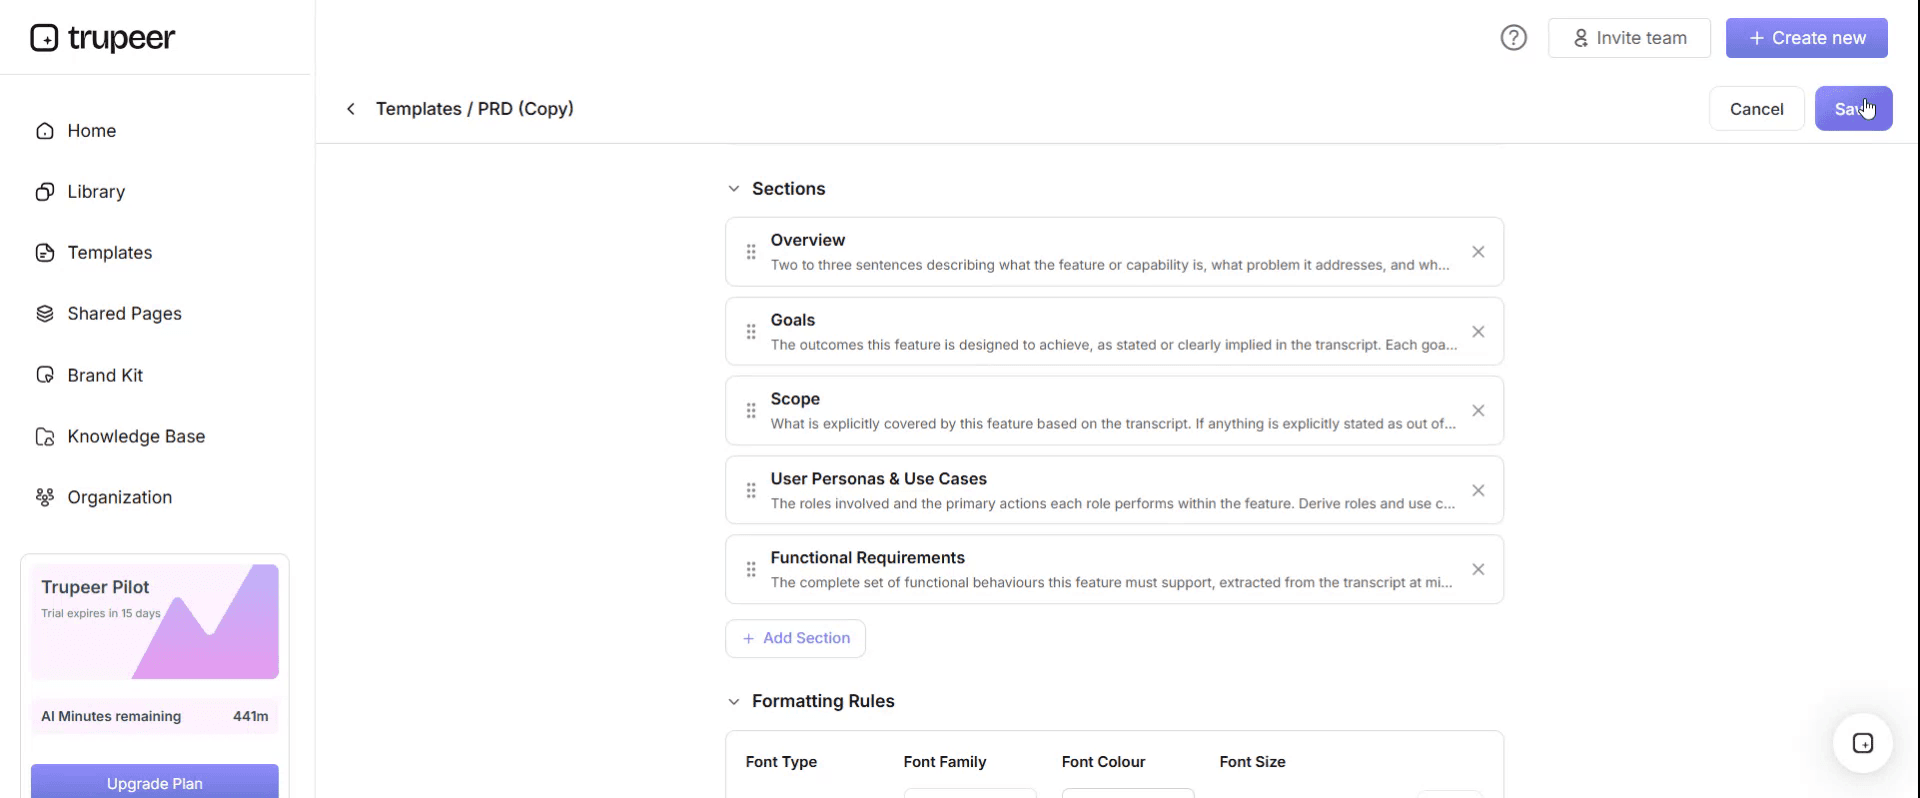
Schritt 6: Vorschau ansehen und Vorlage feinjustieren
Wenn Sie sehen möchten, wie Ihre angepasste Vorlage aussieht, öffnen Sie die Vorschau.
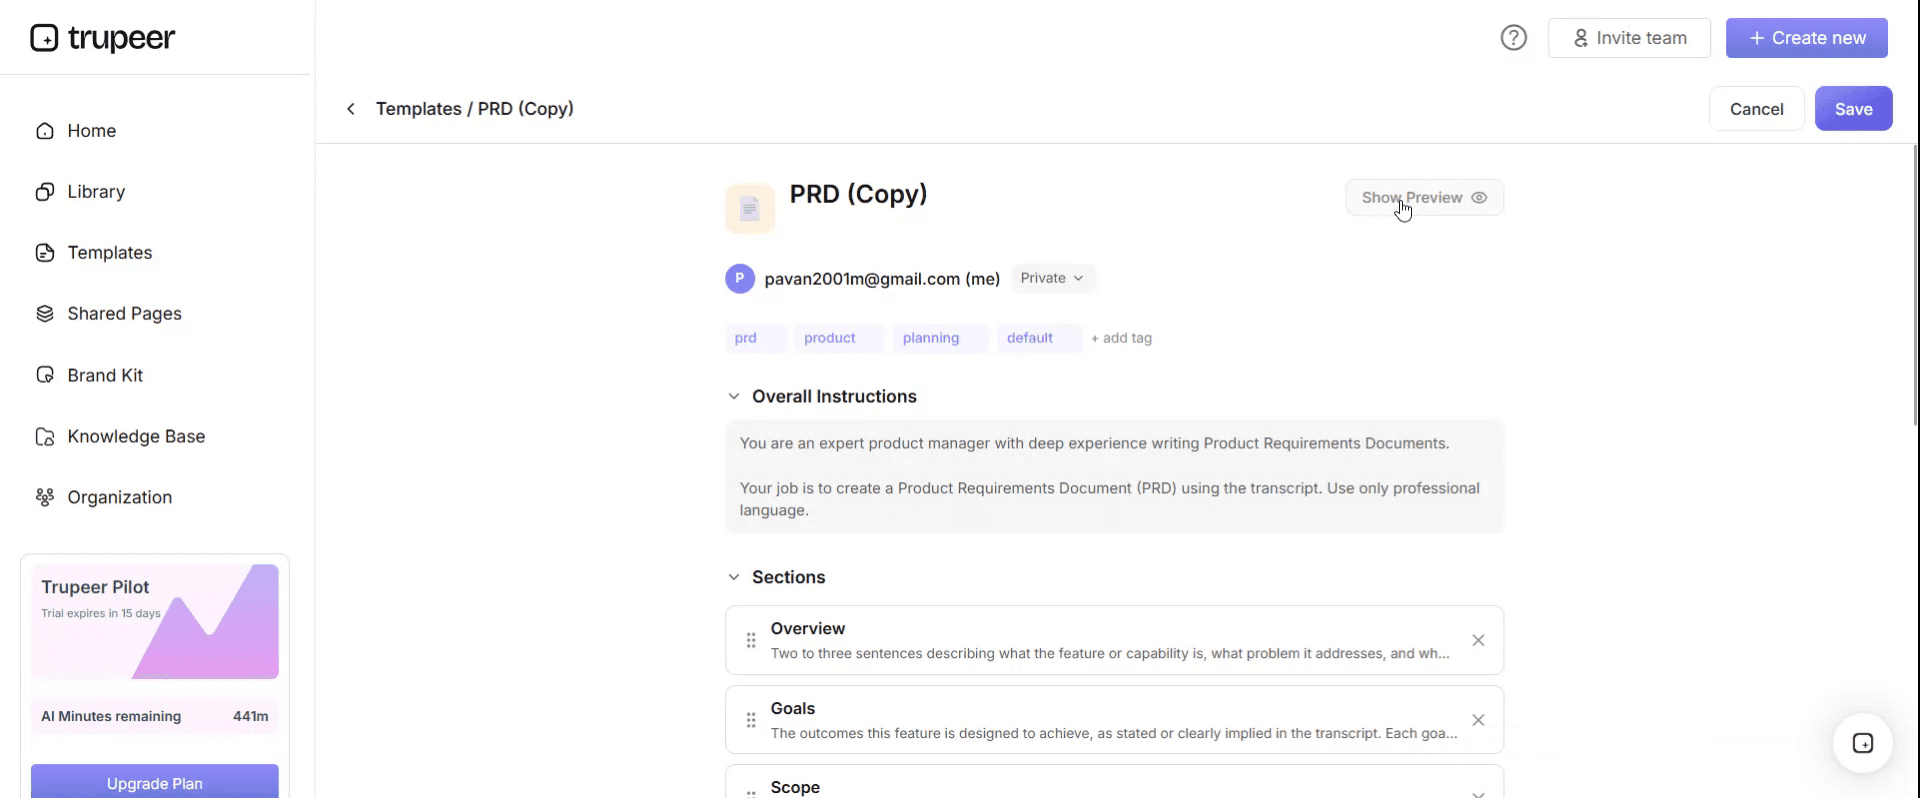
Ausgehend vom Vorschirmbildschirm können Sie bei Bedarf weiterhin direkt Anpassungen vornehmen, damit die Vorlage genau so erscheint, wie Sie es möchten.
Mit einer Vorlage für einen Prozesskontrollplan können Sie:
Stunden bei der Dokumentation sparen: Überspringen Sie die leere Seite mit einer qualitätsorientierten Struktur.
Qualität verbessern: Klare Kontrollpläne reduzieren Abweichungen, Mängel und Nacharbeit.
Im Markenbild bleiben: Nutzen Sie Ihr Logo, Ihre Schriftarten und Farben mit Trupeer's Brand Kit.
Bediener schneller schulen: Kombinieren Sie Kontrollpläne mit Video-Durchläufen direkt an der Linie.
Auditbereit bleiben: Ausgerichtet auf IATF 16949, APQP und andere Qualitätsstandards.
Globale Standorte erreichen: Übersetzen Sie Prozesskontrollpläne mit einem Klick in 65+ Sprachen.
So bestimmen Sie die Stichprobenhäufigkeit anhand der gefährdeten Teile
Gehen Sie rückwärts von der Exposition aus. Entscheiden Sie für jede Eigenschaft über die maximale Menge, die Sie bereit sind, ohne Verifizierung zu haben, und legen Sie dann die Häufigkeit fest, die genau das liefert.
Eigenschaftstyp | Folge eines Entkommens | Maximale gefährdete Teile | Häufigkeit bei 200 pro Stunde |
|---|---|---|---|
Sicherheit oder regulatorisch | Rückruf, Verletzung, behördliche Maßnahme | 50 oder kontinuierliche Überwachung | Alle 15 Minuten oder 100 % automatisiert |
Kundensignifikante Eigenschaft | Linienstopp, Chargeback, kontrollierte Auslieferung | 200 bis 250 | Stündlich |
Passung oder Funktion, interne Detektion wahrscheinlich | Nacharbeit beim nächsten Arbeitsschritt | 400 bis 800 | Alle zwei bis vier Stunden |
Kosmetisch oder geringe Auswirkung | Sortieren, geringer Ausschuss | 1.000 plus | Pro Schicht |
Die Zahlen in dieser Tabelle dienen nur der Veranschaulichung. Ihre eigenen Grenzwerte sollten aus dem stammen, was ein Entkommen tatsächlich kostet – was die meisten Funktionen im Qualitätsbereich innerhalb einer Stunde anhand vergangener Chargebacks und Sortierkosten abschätzen können.
Fügen Sie Ihrem Kontrollplan eine Spalte hinzu, die die gefährdeten Teile zeigt, berechnet aus Rate und Intervall. Das kostet nichts, macht die Entscheidung sichtbar und verwandelt eine Diskussion über die Prüfhäufigkeit in eine Diskussion über die Exposition – ein deutlich produktiverer Austausch mit der Produktion.
Zwei Verfeinerungen lohnen sich. Wenn ein Prozess stabil und beherrschbar ist, sind längere Intervalle vertretbar und die Berechnung zeigt Ihnen weiterhin die Exposition, die Sie akzeptieren. Und wenn sich das Produkt schnell zum nächsten Arbeitsschritt oder zum Versand bewegt, ist die praktische Exposition größer als die Anzahl vermuten lässt, weil die Wiederherstellung schwieriger wird – nicht nur häufiger.
Die Spalte „Reaktionsplan“, die alle falsch ausfüllen
Öffnen Sie fast jeden Kontrollplan und lesen Sie die Spalte „Reaktionsplan“. Dort steht dann eine Kombination aus „quarantäneverdächtiges Produkt“, „Vorgesetzten informieren“, „Maschine anpassen“ und „eine Nichtkonformität melden“.
Keine dieser Aussagen beantwortet die einzige Frage, die im Moment des Scheiterns einer Prüfung zählt: Was passiert mit allem, was seit dem letzten guten Ergebnis hergestellt wurde.
Ein Reaktionsplan, der funktioniert, beantwortet vier Punkte.
Was wird quarantänisiert, definiert durch eine Grenze – nicht durch Bauchgefühl. Alle Produkte bis einschließlich zur letzten konformen Prüfung, identifiziert durch einen spezifischen Rückverfolgbarkeitsmarker wie z. B. ein Chargenetikett, ein Zählerstand oder ein Zeitstempel. Nicht „die letzte Stunde“, denn das ist eine Einschätzung, die unter Druck von der Person getroffen wird, die gerade am nächsten ist.
Wohin geht es und wer bewegt es. Ein benannter Ort und eine benannte Rolle, denn Produkt, das dort bleibt, wo es ist, wird verwendet.
Ob die letzte konforme Prüfung selbst in Zweifel steht. Wenn der Ausfall auf ein Messmittel- oder Methodenproblem hindeutet und nicht auf ein Prozessproblem, ist das vorherige Ergebnis kein Beleg und die Grenze rückt weiter zurück.
Wer wird informiert und was wird gestoppt. Ob die Produktion weiterläuft, während die Untersuchung läuft, und wer entscheidet.
Schreiben Sie diese vier Punkte in jede Zeile, in der die Auswirkung es rechtfertigt. Bei Eigenschaften mit geringer Auswirkung reicht eine kurze Reaktion. Bei allem, was den Kunden betrifft, ist die Zeile, in der nur „Vorgesetzten informieren“ steht, genau die Zeile, die Sie teuer zu stehen kommt.
Kostenlose Vorlage für einen Prozesskontrollplan: die Spalten zum Kopieren
Kopieren Sie von hier. Passen Sie die Terminologie an Ihren Bereich an.
Kopfbereich. Teilenummer und Revision. Teilenamen. Kontrollplan-Nummer und Revision. Phase: Prototyp, Pre-Launch oder Produktion. Hauptansprechpartner. Kernteam. Datum der Kundenfreigabe, falls erforderlich. Lieferantencode und Werk.
Pro Zeile:
Nummer und Name des Prozessschritts, exakt passend zum Prozessflussdiagramm.
Maschine, Gerät oder Betriebsmittel, das in diesem Schritt verwendet wird.
Nummer der Eigenschaft, querverweist auf die Prozess-FMEA.
Produkteigenschaft und Prozesseigenschaft, getrennt in eigenen Spalten. Produkt ist das, was das Teil erfüllen muss. Prozess ist das, was die Maschine tun muss.
Spezielle Eigenschaftsklassifizierung, unter Verwendung der Symbole Ihres Kunden, sofern dort so vorgegeben.
Spezifikation und Toleranz, mit Verweis auf das Quell-Dokument.
Bewertungs- und Messtechnik, mit Benennung des Messmittels oder der Methode und dessen Identifikation.
Stichprobengröße und Häufigkeit.
Gefährdete Teile, berechnet aus Rate und Häufigkeit. Diese Spalte haben Standardvorlagen nicht.
Kontrollmethode, d. h. wie das Ergebnis verwendet wird: Diagramm, Messmittel, Poka-Yoke, automatisierte Prüfung, visuelle Prüfung gegen eine Referenzprobe.
Reaktionsplan, geschrieben zu den vier Punkten oben.
Verantwortliche Rolle für die Durchführung der Prüfung.
Kopieren Sie bis hierher. Behalten Sie die Revisionshistorie unten mit dem Grund für jede Änderung bei, da der Kontrollplan eines der Dokumente ist, in dem ein Auditor fragt, warum sich etwas bewegt hat.
So sollte der Kontrollplan mit der PFMEA verknüpft sein
Die Verknüpfung ist das, was einen Kontrollplan zu einem Kontrollplan macht – statt zu einem Prüfplan. In den meisten Organisationen funktioniert das in beide Richtungen nicht.
Jede Kontrolle im Plan sollte existieren, weil in der Prozess-FMEA ein Ausfallmodus identifiziert wurde. Jeder Ausfallmodus oberhalb Ihrer Aktionsschwelle sollte eine Kontrolle im Plan haben. Das sind zwei separate Audit-Tests, die unterschiedliche Dinge finden.
Führen Sie beides als Tabellenübung durch. Listen Sie Eigenschaftsnummern aus der FMEA in einer Spalte und aus dem Kontrollplan in einer anderen und gleichen Sie sie ab.
Waisen im Kontrollplan – also Eigenschaften, die geprüft werden, ohne dass es einen entsprechenden Ausfallmodus gibt – sind in der Wirkung meist harmlos, in der Praxis aber teuer: Jemand investiert Messzeit in etwas, das niemand als Risiko identifiziert hat. Oft ist es eine Altprüfung, die einen Produktwechsel überlebt hat.
Lücken in die andere Richtung sind die ernsten. Ein Ausfallmodus mit hoher Schwere ohne Kontrolle ist genau das, wonach ein Auditor sucht – und genau das, was zu einem Entkommen führt.
Tun Sie das, sobald sich eines der beiden Dokumente ändert – und insbesondere nach jeder FMEA-Überprüfung nach einer Kundenbeschwerde –, denn dann werden neue Ausfallmodi hinzugefügt und das Update des Kontrollplans wird vergessen.
Der Lieferant, der die falsche Stunde quarantänisiert hat
Draycote Precision-Maschinengehäuse für Automobilkunden. Eine Eigenschaft in seinem Kontrollplan war der Bohrungsdurchmesser, eine kundensignifikante Eigenschaft, die mit einem CMM geprüft wurde – mit einer Stichprobengröße von eins alle vier Stunden. Die Linie lief mit etwa zweihundertzehn Teilen pro Stunde, sodass zwischen den Prüfungen acht hundertvierzig Teile lagen.
Die Spalte „Reaktionsplan“ lautete: quarantäneverdächtiges Produkt, Zellleiter informieren, Maschine anpassen.
Ein Werkzeug nutzte sich schneller als erwartet ab, nachdem sich die Kühlmittelkonzentration driftete. Die Prüfung um zwei Uhr bestand. Die Prüfung um sechs Uhr kam zu groß (oversize) heraus.
Der Zellleiter hatte nun acht hundertvierzig nicht verifizierte Teile und einen Reaktionsplan, der nicht festlegte, wie weit zurückgegangen werden sollte. Er quarantänisierte die letzte Stunde – was verhältnismäßig erschien.
Zu diesem Zeitpunkt waren bereits sechshundertzwanzig der acht hundertvierzig Teile in den nächsten Arbeitsschritt gegangen, und dreihundertvierzig davon waren am Nachmittagssammeltermin ausgegangen.
Der Kunde fand sechs Tage später zu große Bohrungen in seiner Montage. Die Linie stand drei Stunden und vierzig Minuten. Chargeback und Sortierung summierten sich auf rund siebenundvierzigtausend Pfund, und das Konto wurde für neunzig Tage auf kontrollierten Versand umgestellt – was ungefähr elf tausend zusätzlich bei einer hundertprozentigen Inspektion kostete.
Die „8D“ fand zwei Dinge.
Der Reaktionsplan hatte die Quarantänegrenze nicht definiert, sodass sie abends um sechs Uhr nach Ermessen durch jemanden festgelegt wurde, der die Linie am Laufen halten musste.
Und die Vier-Stunden-Häufigkeit war beim Start festgelegt worden, um zum Schichtmuster zu passen. Niemand hatte jemals gefragt, was vier Stunden dieses Produkts wert sind.
Die Änderungen waren eng gefasst. Der Reaktionsplan für jede kundensignifikante Eigenschaft wurde neu geschrieben, um die Quarantäne bis einschließlich zur letzten konformen Prüfung festzulegen, identifiziert über das Rückverfolgbarkeitslabel – wobei das vorherige Ergebnis verifiziert wurde, bevor man sich darauf verlässt. Die Häufigkeiten wurden neu festgelegt anhand eines Maximums von zweihundertfünfzig gefährdeten Teilen für diese Klasse von Eigenschaften, wodurch diese nun stündlich war. Eine Spalte „Gefährdete Teile“ wurde dem Format hinzugefügt.
Sie führten außerdem den FMEA-Verknüpfungscheck durch. Von vierunddreißig Eigenschaften im Kontrollplan hatten neun keinen entsprechenden Ausfallmodus in der PFMEA, und vier Ausfallmodi oberhalb der Aktionsschwelle hatten überhaupt keine Kontrolle aufgelistet.
In den folgenden achtzehn Monaten gab es drei Ereignisse außerhalb der Toleranz für diese Baureihe. Die durchschnittliche Quarantäne lag bei etwa einhundertachtzig Teilen statt bei acht hundertvierzig. Es gab keine Entkommen zum Kunden, und der kontrollierte Versand wurde nach neunzig Tagen aufgehoben und nicht erneut eingeführt.
Prozesskontrollpläne für Prototyp, Pre-Launch und Produktion
Drei Versionen desselben Dokuments – und der Unterschied ist, wie sehr Sie dem Prozess vertrauen.
Prototyp. Stark auf Maß- und Materialverifikation ausgerichtet, oft mit 100-%-Inspektion, weil noch nichts bewiesen ist. Ziel ist es festzustellen, ob Design und Prozess das Teil überhaupt herstellen können.
Pre-Launch. Noch strenger als die Produktion, mit erhöhten Häufigkeiten und zusätzlichen Prüfungen, weil die Fähigkeit noch nicht in der Rate nachgewiesen wurde. Hier entsteht der Großteil der Evidenz für den Produktionsplan.
Produktion. Häufigkeiten werden auf das gelockert, was Fähigkeit und Exposition rechtfertigen – mit statistischen Methoden, wenn die Daten das unterstützen.
Der Übergang zwischen Pre-Launch und Produktion ist der Bereich, in dem Kontrollpläne still und leise falsch werden. Häufigkeiten werden nach Plan gelockert – nicht anhand von Evidenz – und die Lockerung wird selten neu gegen die Exposition berechnet. Wenn Sie eine Sache von dieser Seite in einen bestehenden Plan übernehmen, prüfen Sie die Häufigkeiten erneut, die beim Start festgelegt und nie wieder überprüft wurden – was in den meisten Werken die meisten sind.
So schreiben Sie einen Kontrollplan Schritt für Schritt
Starten Sie mit dem Prozessflussdiagramm und der PFMEA. Ein Kontrollplan, der ohne diese erstellt wird, ist eine Liste von Prüfungen, die sich jemand sinnvoll vorstellt – und er hält weder einem Audit noch einem Entkommen zum Kunden stand.
Nehmen Sie jeden Ausfallmodus oberhalb Ihrer Aktionsschwelle und entscheiden Sie, welche Kontrolle ihn adressiert. Prävention schlägt Detektion, wo immer sie verfügbar ist: Ein Poka-Yoke, der den Fehler unmöglich macht, entfernt die Zeile vollständig.
Schreiben Sie für jede verbleibende Kontrolle die Spezifikation, die Messmethode und das Messmittel auf, bevor Sie die Häufigkeit festlegen, denn die Messmethode schränkt oft ein, welche Häufigkeit überhaupt erreichbar ist.
Setzen Sie die Häufigkeit anhand der Exposition mithilfe der Tabelle oben fest und dokumentieren Sie die gefährdeten Teile.
Schreiben Sie den Reaktionsplan zu den vier Punkten und formulieren Sie ihn für die Person, die ihn abends um sechs Uhr liest – während die Linie läuft.
Weisen Sie eine verantwortliche Rolle zu, nicht einen Namen.
Gehen Sie ihn dann an der Station gemeinsam mit dem Bediener und dem Teamleiter durch. Bitten Sie sie, Ihnen zu zeigen, wo jede Prüfung stattfindet, und was sie tun würden, wenn sie fehlschlägt. Jede Lücke zwischen dem Dokument und ihrer Antwort ist ein Defekt – und es ist dieselbe Übung wie der Abweichungs-„Walk“ in unserem Vorlagen-Template für Fertigungsarbeitsanweisungen.
Kontrollplan oder Arbeitsanweisung: Welche nutzt der Bediener?
Beides existiert, und sie dienen unterschiedlichen Lesern – deshalb weichen sie voneinander ab.
Der Kontrollplan ist das Qualitätsdokument. Er sagt, was kontrolliert wird und wie, er ist kundenrelevant, wird in Audits referenziert und liegt in der Verantwortung des Qualitätsingenieurwesens.
Die Arbeitsanweisung ist das Dokument des Bedieners. Sie sagt, wie der Arbeitsschritt durchzuführen ist – einschließlich der Prüfung – und sie befindet sich an der Station.
Der Fehler ist, dass die Prüfung in beiden Dokumenten auftaucht, getrennt gepflegt wird und eines davon aktualisiert wird. In der Praxis folgt der Bediener der Arbeitsanweisung. Eine Änderung am Kontrollplan, die nie in die Arbeitsanweisung gelangt, ändert daher nichts an der Linie.
Die Lösung ist eine einzige Regel: Jede Änderung an einer Zeile im Kontrollplan löst einen Check in der entsprechenden Arbeitsanweisung aus – im selben Änderungsdatensatz. Keine separate Aufgabe, sondern Teil derselben. Wenn die Prüfung knifflig ist oder leicht falsch gemacht wird, ist eine Job Aid an der Station in der Regel effektiver als das Verlängern der Arbeitsanweisung.
Häufige Fehler in Kontrollplänen, die Auditoren finden
Häufigkeiten ohne Begründung. Niemand kann sagen, warum es alle vier Stunden sein muss, und es gibt keinen Nachweis für die Entscheidung.
Reaktionspläne, die keine Pläne sind. Vorgesetzten informieren, quarantäneverdächtiges Produkt, ohne definierte Grenze.
Defekte FMEA-Verknüpfung. Eigenschaften im Plan, für die kein Ausfallmodus erforderlich ist, sowie Ausfallmodi mit hoher Schwere ohne Kontrolle.
Messmittelreferenzen, die nicht existieren. Benannte Messmittel, die durch andere ersetzt oder unter einer anderen Kennung neu kalibriert wurden.
Prozessschritte, die nicht zum Flussdiagramm passen. Umnummerierung in einem Dokument und nicht im anderen.
Fehlende Klassifizierung spezieller Eigenschaften. Entweder gar nicht klassifiziert oder zwischen FMEA, Plan und Zeichnung uneinheitlich.
Kein Nachweis, dass der Plan befolgt wird. Aufzeichnungen, die nicht zur angegebenen Häufigkeit passen – genau das ist der Befund, der eine Dokumentationsbeobachtung zu einem Hauptbefund macht.
Keiner dieser Punkte betrifft die Vorlage. Es geht immer darum, ob das Dokument als Teil eines Sets gepflegt wird – statt als Formular, das erst auf Anfrage erstellt wird.
Kann ich eine Vorlage für einen Kontrollplan in Excel oder Word bekommen?
Excel – und es ist nicht annähernd dasselbe. Ein Kontrollplan ist eine breite Tabelle mit berechneten Spalten. Sie braucht Filter nach Eigenschaftsklasse und nach Prozessschritt, und sie braucht die gefährdeten Teile, die sich aktualisieren, wenn sich eine Rate oder Häufigkeit ändert. Word kann das alles nicht, und das resultierende Dokument wird bei etwa zwanzig Zeilen nicht mehr wartbar.
Erstellen Sie es als ein Blatt pro Teilenummer, mit einem Kopfbereich oberhalb der Tabelle. Fügen Sie ein zweites Blatt für die FMEA-Querverweise hinzu, in dem Sie Eigenschaftsnummern aus beiden Dokumenten nebeneinander auflisten, sodass der Verknüpfungscheck ein Filter statt ein Projekt ist.
PDF für die Version, die an einen Kunden ausgegeben oder bei einem Audit vorgelegt wird – exportiert aus dem Live-Workbook, mit aufgestempelter Revision.
Word eignet sich nur für das umgebende Verfahren – also für das Dokument, das beschreibt, wie Kontrollpläne in Ihrer Organisation erstellt, freigegeben und überarbeitet werden. Das gehört zu Ihren Policy- und Verfahrensvorlagen – nicht zum Plan selbst.
So halten Sie Kontrollplan und Linie in Einklang
Der Kontrollplan beschreibt ein Set an Prüfungen. Ob diese Prüfungen so stattfinden, wie der Plan es sagt, hängt von Dokumenten ab, die der Plan nicht kontrolliert – und von Menschen, die ihn nie gelesen haben.
Diese Lücke ist dort, wo die meisten Risiken liegen. Sie zu schließen bedeutet, dass Arbeitsanweisung, Job Aid und die Prüfung selbst aktualisiert werden müssen, sobald sich der Plan ändert. In der Praxis passiert das nicht, weil das Aktualisieren bedeutet, dass jemand ein Messmittel-Setup neu fotografieren und Schritte für eine Prüfung neu formulieren muss, die man bereits kennt.
Trupeer AI macht das so günstig, dass es tatsächlich passiert. Die Person, die die Prüfung durchführt, erfasst sie einmal, und das Ergebnis ist eine schriftliche Anleitung mit den bereits erfassten Bildern – bereit zur Überprüfung, statt neu aufgebaut zu werden. Eine Änderung der Häufigkeit oder ein neuer Reaktionsplan erreicht die Station in derselben Woche – statt im selben Quartal.
Dokumentieren Sie es. Geben Sie ihm ein Branding. Übersetzen Sie es. Trupeer it.
Wenn das Werk mehrere Erstsprachen verwendet, erzeugt eine einzige Aufzeichnung die Anleitung in all diesen Sprachen – genau dort geben mehrsprachige Standorte normalerweise auf. Der Manual Creator deckt längere Betriebsdokumente ab, der SOP Creator deckt die Verfahren hinter den Prüfungen ab, und die Ergebnisse leben in Ihrer Knowledge Base mit konsistentem Branding. Wenn eine Änderung am Kontrollplan aus einem Verbesserungszyklus heraus entsteht, deckt unsere PDCA-Methoden-Vorlage das Schließen dieser Schleife richtig ab. Setup-Anweisungen finden Sie in der Dokumentvorlagen-Setup-Anleitung.
Häufig gestellte Fragen
Gibt es eine kostenlose Vorlage für einen Prozesskontrollplan in Excel?
Excel ist das richtige Format, und die Struktur oben lässt sich direkt in ein Blatt einfügen. Es gibt keinen gesicherten Download und kein Formular. Die zwei Spalten, die es sich lohnt, zu jeder Vorlage hinzuzufügen, die Sie bereits verwenden, sind gefährdete Teile – berechnet aus Rate und Häufigkeit – sowie ein Reaktionsplan, der an eine definierte Quarantänegrenze gebunden ist und nicht an eine allgemeine Anweisung.
Gibt es eine kostenlose Vorlage für einen Kontrollplan zum Download?
Die Spalten, die Tabelle zur Bestimmung der Häufigkeit und der Reaktionsplan mit den vier Punkten auf dieser Seite können kostenlos kopiert und angepasst werden. Mehrere Kunden und Branchenverbände veröffentlichen ihre eigenen erforderlichen Formate. Wenn ein Kunde eines vorgibt, sollten Sie dessen Format verwenden – und die Spalte „Gefährdete Teile“ ergänzen, statt etwas zu ersetzen.
Gibt es ein Beispiel für einen Prozesskontrollplan als PDF?
Veröffentlichte Beispiele sind leicht zu finden, auch über die Supplier-Portale großer Hersteller, und sie lohnen sich für die Spaltenstruktur. Lesen Sie sie nach dem Format, nicht nach dem Inhalt, denn die Eigenschaften, Häufigkeiten und Toleranzen in jedem realen Plan gehören zu genau einem Teil und genau einem Prozess.
Gibt es eine Vorlage für einen Kontrollplan in Word?
Word passt schlecht zum Plan selbst, denn es handelt sich um eine breite, berechnete Tabelle. Der richtige Ort für Word ist das umgebende Verfahren – also das Dokument, das beschreibt, wie Kontrollpläne erstellt, freigegeben und überarbeitet werden. Das ist ein separates Dokument, das die meisten Organisationen nicht haben, und nach dem Auditoren zunehmend fragen.
Wer sollte den Kontrollplan besitzen?
Das Qualitätsingenieurwesen ist für das Dokument verantwortlich, während der Prozessverantwortliche für die durchgeführten Kontrollen verantwortlich ist. Das Kernteam, das es erstellt hat – normalerweise einschließlich Fertigungsingenieurwesen und Produktion – sollte darauf benannt werden, weil Änderungen die gleichen Personen benötigen, die die ursprüngliche Begründung festgelegt haben.
Wie oft sollte ein Kontrollplan überprüft werden?
An Auslösern statt an einem Kalender. Wenn sich der Prozess, die Betriebsmittel, das Material oder das Messmittel ändern. Wenn die PFMEA überarbeitet wird. Nach jeder Kundenbeschwerde, nach einem Entkommen im eigenen Haus oder nach einer Nichtkonformität bei dieser Eigenschaft. Und beim Übergang von Pre-Launch zur Produktion – das ist die Überprüfung, die am häufigsten übersprungen wird.
Was ist der Unterschied zwischen einem Kontrollplan und einem Qualitätsplan?
Ein Qualitätsplan ist breiter und beschreibt, wie Qualität für ein Produkt, ein Projekt oder einen Vertrag gesteuert wird – einschließlich Verantwortlichkeiten, Standards und Dokumentation. Ein Kontrollplan ist enger und spezifischer: die Eigenschaften, Methoden und Häufigkeiten zur Steuerung eines Prozesses. Der Kontrollplan ist in der Regel ein Bestandteil des Qualitätsplans.
Benötigt ein Kontrollplan die Freigabe durch den Kunden?
In Lieferketten für die Automobil- und Luft- und Raumfahrtindustrie ist das häufig der Fall – als Teil der Einreichung zur Freigabe des Produktionsanteils – und der Kunde kann das Format vorgeben. Prüfen Sie die kundenspezifischen Anforderungen, bevor Sie Ihre eigene Vorlage entwerfen, denn eine Formatabweichung bei der Einreichung ist eine vermeidbare Verzögerung.

Understand how work happens.
Carry it into your next transition.
Start Free Trial
Book a Demo
Anwendungsfälle
Ressourcen
Wettbewerber

